
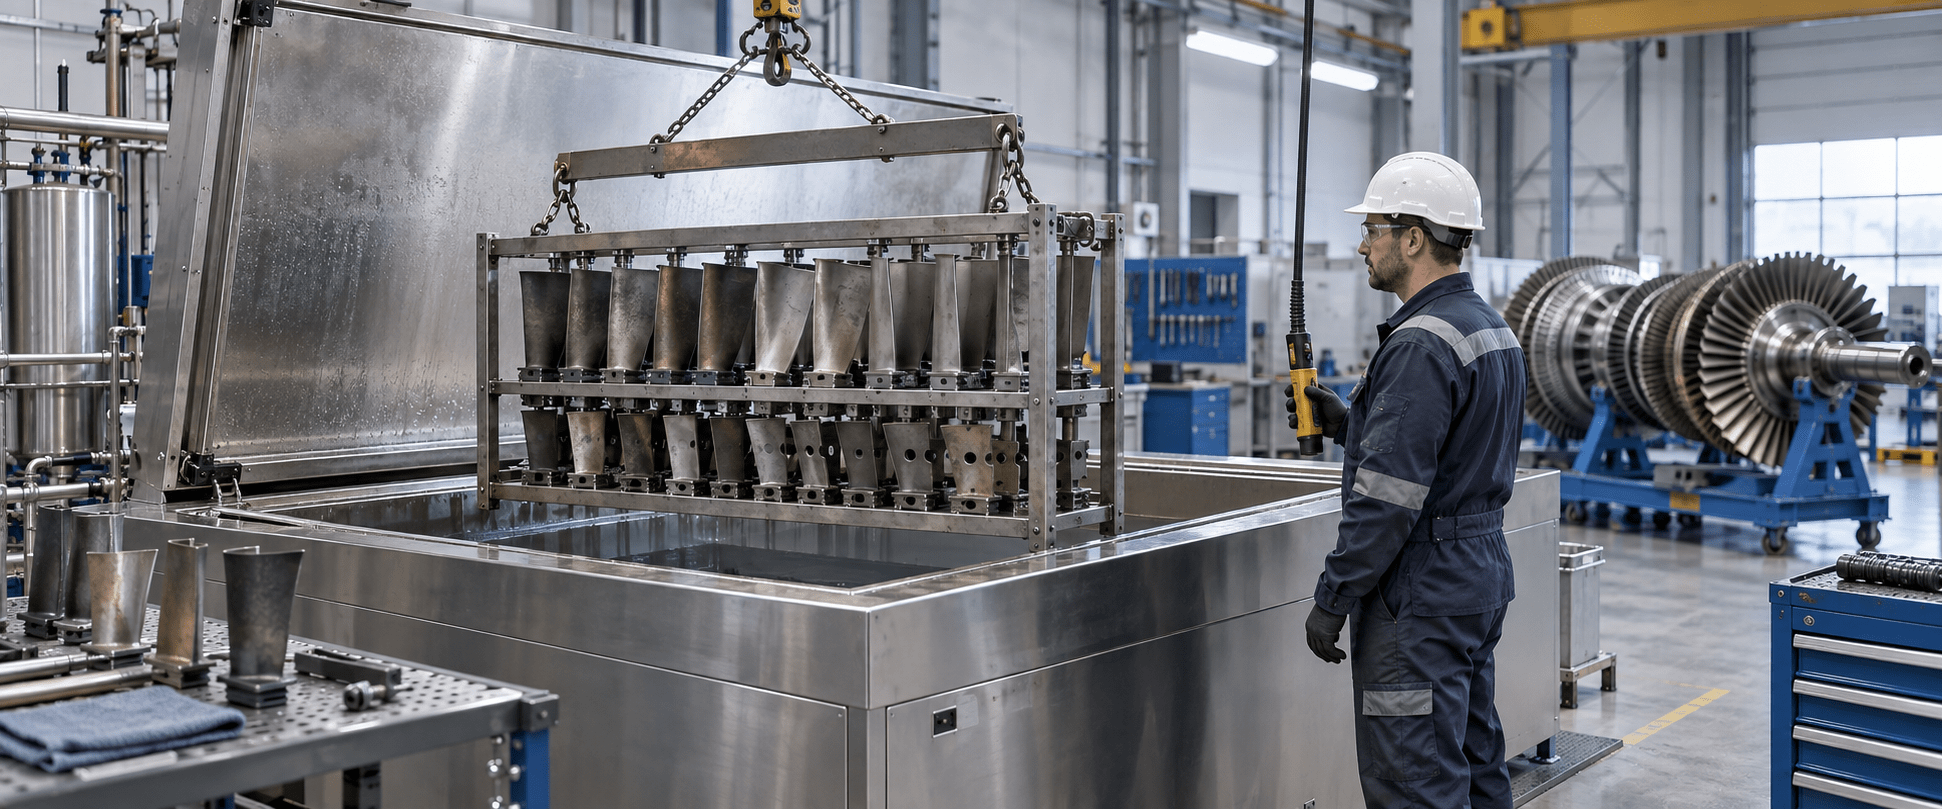
Limpeza de turbinas industriais: como limpar as pás e os componentes
O limpeza de turbinas industriais abrange trabalhos muito distintos. Pode referir-se à lavagem do compressor de uma turbina a gás sem desmontar a máquina, à remoção de depósitos de uma turbina a vapor durante uma paragem ou à limpeza em oficina de pás, discos, diafragmas, válvulas e carcaças.
Confundir estes cenários leva à escolha de equipamentos que não conseguem remover os resíduos ou, na pior das hipóteses, à aplicação de um processo incompatível com o material ou o revestimento.
No caso de uma central, de uma instalação de cogeração ou de uma oficina de turbomáquinas, o objetivo também não é que a peça “pareça nova”.
A limpeza deve responder a uma necessidade comprovável: recuperar superfícies acessíveis, preparar uma peça para inspeção, remover óleos ou resíduos do processo, evitar a contaminação entre as etapas de reparação ou cumprir um critério interno de aceitação.
Este guia compara os principais métodos e centra-se nas peças desmontadas que podem ser processadas numa máquina de lavar industrial. Explica em que situações os ultrassons e a pulverização acrescentam valor, quais os limites que devem ser respeitados e de que informações um fabricante necessita para conceber uma solução fiável.
Limpeza de turbinas industriais: como limpar as pás e os componentes
O que é que se limpa realmente numa turbina industrial?
Numa turbina a gás, o ar passa primeiro pelo sistema de admissão e pelo compressor. Em seguida, mistura-se com o combustível na secção de combustão e os gases quentes transmitem energia aos estágios da turbina. Cada zona apresenta temperaturas, caudais e contaminantes distintos. A limpeza do compressor montado não equivale à limpeza de uma pá da secção quente que tenha sido desmontada para inspeção ou reparação.
Numa turbina a vapor, o fluido expande-se ao passar por aletas fixas e móveis distribuídas por várias fases.
Os depósitos provêm do próprio ciclo da água e do vapor, de produtos de corrosão ou de contaminantes arrastados. A natureza desses depósitos e o estado da superfície determinam se é mais adequada uma ação aquosa, química, mecânica ou combinada.
Durante uma revisão, podem chegar à oficina pás e bicos, discos, rotores completos ou parciais, diafragmas, vedantes, carcaças, válvulas, parafusos e elementos auxiliares.
Nem todas as peças devem ser colocadas na mesma máquina. O peso, o volume, as zonas mascaradas, os canais internos e a presença de revestimentos alteram o processo.
Por que razão a contaminação deve ser identificada antes da limpeza
Nos compressores das turbinas a gás, depositam-se partículas e aerossóis provenientes do ar de admissão.
EEstudos de campo identificaram combinações de pó mineral, óxidos, fuligem e fibras ou partículas associadas ao sistema de filtração.
A humidade e os contaminantes oleosos podem favorecer a sua aderência. A distribuição também não é uniforme: as primeiras secções e as zonas posteriores podem reagir de forma diferente à lavagem.
As peças da câmara de combustão e da secção quente podem apresentar fuligem, resíduos queimados, óxidos e sujidade aderida às superfícies submetidas a altas temperaturas. Algumas incluem superligas e revestimentos de proteção térmica ou ambiental.
O objetivo da limpeza não pode ser definido sem saber qual a superfície que deve ser preservada e qual a camada que se destina, de facto, a ser removida.
Nas turbinas a vapor podem surgir depósitos de sais, sílica e produtos de corrosão, além de óleos ou sujidade introduzidos durante a desmontagem. Um depósito solúvel não requer a mesma estratégia que uma camada dura ou um resíduo carbonizado. Antes de aumentar a força mecânica, é aconselhável analisar uma amostra e rever o histórico do equipamento.
Que consequências pode ter uma limpeza insuficiente?
A sujidade altera o perfil e a rugosidade das superfícies por onde o fluido circula.
No compressor, o incrustação É uma forma conhecida de degradação recuperável e, por isso, existem programas de lavagem.
Durante o revisão geral, uma superfície mal preparada também pode ocultar indícios, contaminar uma etapa posterior ou fazer com que um componente tenha de voltar à limpeza depois de já ter ocupado capacidade de inspeção e reparação.
No entanto, atribuir qualquer perda de desempenho à sujidade seria um erro.
A erosão, a corrosão, a perda de revestimento, as fissuras, a deformação e as alterações na folga não são corrigidas através da lavagem. A inspeção e os dados de funcionamento devem distinguir o que pode ser removido daquilo que constitui danos no componente.
Diagnóstico prévio: os dados que definem o processo
Uma proposta séria começa pela peça e pelo resultado esperado, e não pela potência de uma máquina.
No mínimo, é necessário conhecer a turbina e a fase de origem, a referência do componente, o material de base, os revestimentos, a contaminação, as dimensões, o peso e o número de peças a processar.
É também necessário definir o critério de aceitação. Este pode ser visual, estar associado a uma inspeção por líquidos penetrantes ou a outro método de ensaio não destrutivo (END), limitar a contaminação residual ou preparar a superfície para reparação ou revestimento. Esse critério determina a lavagem, a secagem, o manuseamento e a necessidade de registar parâmetros.
Quando não existe experiência prévia com a combinação de material, revestimento e resíduo, é preferível realizar um teste com uma peça não crítica ou uma amostra representativa do que definir um ciclo por analogia. A validação deve incluir não só a remoção da sujidade, mas também a ausência de efeitos indesejáveis no acabamento e nas camadas funcionais.
Métodos de limpeza de turbinas industriais
Os métodos diferem quanto ao local de intervenção, à energia aplicada e aos resíduos que geram. A comparação que se segue serve para orientar o estudo; o procedimento do fabricante da turbina e do proprietário do componente tem prioridade.
Método | Utilização habitual | Vantagem | Limite a controlar |
Lavagem em linha ou fora de linha do compressor | Turbina a gás montada, de acordo com o procedimento OEM. | Atua sobre a acumulação de resíduos sem ser necessário desmontar todos os componentes. | Água, detergente, estado do equipamento, drenagem e parâmetros definidos pelo fabricante. |
Pulverização com água | Peças desmontadas com superfícies acessíveis e sujidade solúvel ou que possa ser removida com desengordurante. | Automatiza a lavagem e pode ser integrado com o enxaguamento e a secagem. | Sombras de pulverização, pressão, orientação, revestimentos e geometrias internas. |
Ultrassons por imersão | Pás, discos e peças desmontadas que podem ser submersas e ficar completamente molhadas. | A cavitação atua sobre superfícies banhadas e geometrias complexas. | Química, material, revestimento, ar retido, carga e distribuição acústica. |
Limpeza química por imersão ou circulação | Depósitos que resultam de uma reação específica. | Pode amolecer ou dissolver contaminantes difíceis. | Compatibilidade, controlo do banho, neutralização, enxaguamento e efluentes. |
Gelo seco ou limpeza mecânica a seco | Superfícies acessíveis, trabalhos no local ou preparação de áreas específicas. | Evita a entrada de água e pode reduzir os resíduos secundários do meio. | Acesso, projeção, contenção, ventilação e sensibilidade superficial. |
Jateamento abrasivo ou a laser | Preparação especializada de acordo com um procedimento aprovado. | Ação localizada e capacidade de lidar com depósitos resistentes. | Perda de material, rugosidade, revestimentos, poeira, fumos e qualificação. |
Processo combinado | Sujidade mista ou preparação em várias etapas. | Atribua cada fase ao poluente e ao resultado que melhor resolve o problema. | Resíduos, compatibilidade entre etapas, manuseamento e rastreabilidade. |
Lavagem do compressor com a turbina montada
A lavagem em linha e a lavagem fora de linha fazem parte da manutenção da turbina instalada. Na primeira, o sistema funciona nas condições definidas pelo fabricante original (OEM); na segunda, a unidade é parada e segue-se um ciclo específico de injeção, rotação, imersão e enxaguamento.
Ambos destinam-se a atuar sobre os depósitos do compressor, mas não substituem a limpeza dos componentes desmontados quando a turbina entra em revisão.
Limpeza por aspersão de peças desmontadas
A pulverização com água é adequada para desengordurar carcaças, suportes, válvulas e outras peças cujas superfícies possam ser atingidas pelo jato.
Numa máquina de lavagem automática de peças, as ferramentas e o alinhamento são essenciais para que o líquido atinja as superfícies necessárias e escorra após o ciclo.
Quando existem passagens estreitas, aletas muito próximas ou zonas protegidas, o impacto direto pode não ser distribuído de forma uniforme. Nesse caso, pode-se modificar o rack, incorporar bicos direcionados, combinar uma lavagem manual controlada ou considerar a imersão. Não é aconselhável aumentar a pressão sem verificar previamente a sensibilidade da peça e do revestimento.
Limpeza por ultrassons de pás e componentes
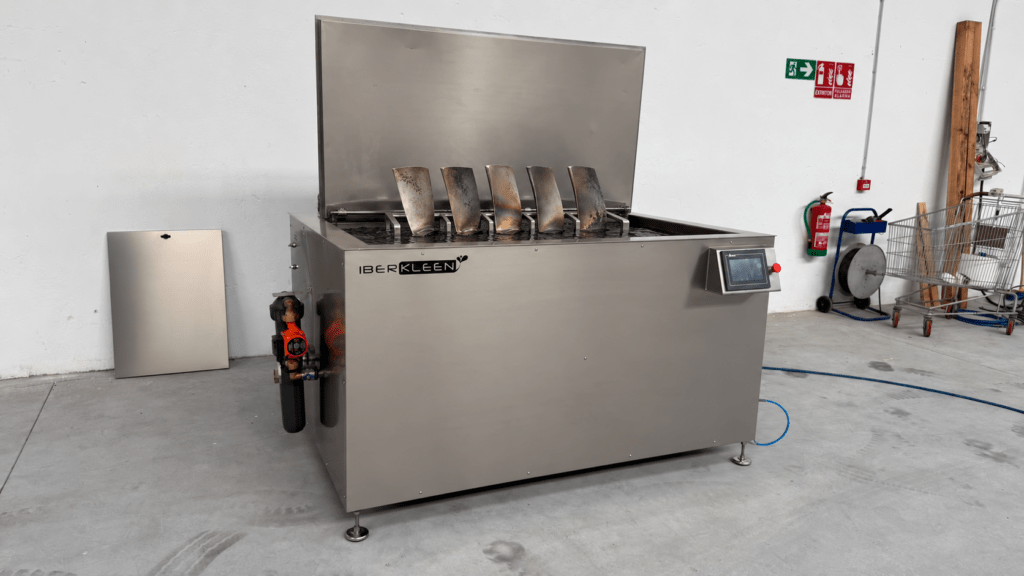
Numa cuba de ultrassons, os transdutores geram ondas acústicas no líquido. A cavitação contribui para remover a contaminação das superfícies molhadas e pode atuar em torno de geometrias que não são atingidas diretamente pelo jato. Esta característica torna-a interessante para lotes de pás, discos com encaixes, válvulas e peças com geometria complexa.
A imersão não elimina a necessidade de engenharia de processo. As cavidades têm de ser preenchidas, o ar tem de poder sair, as peças não se podem bloquear umas às outras e o suporte não pode criar zonas protegidas. Em cargas grandes, a posição dos transdutores, a distância em relação à peça e o eventual movimento vertical ajudam a distribuir a ação. A potência nominal, por si só, não garante uniformidade.
Também não existe uma frequência, temperatura ou detergente universal para “turbinas”. Uma superliga sem revestimento, um componente aluminizado e uma pá com barreira térmica apresentam riscos diferentes. A seleção deve basear-se na documentação aplicável e em ensaios que comprovem a limpeza sem alterações indesejadas.
Limpeza a seco, jato de areia e outras tecnologias
O gelo seco pode ser útil quando se pretende evitar a presença de água em superfícies acessíveis e existe uma organização adequada no que diz respeito ao CO₂, ao ar comprimido, à ventilação e à segurança.
O jorrado Um produto aprovado é utilizado para remover depósitos e preparar superfícies, especialmente quando se pretende obter um estado adequado para inspeção.
O limpeza a laser oferece uma ação localizada, embora exija o controlo do processo, a remoção e a avaliação do substrato e do revestimento.
Estas tecnologias nem sempre competem com os ultrassons.
Uma unidade de limpeza pode utilizar limpeza a seco num rotor ou numa carcaça de grandes dimensões e reservar a imersão para componentes desmontáveis. O critério útil consiste em atribuir cada método à superfície que pode tratar de forma controlada.
Quando é aconselhável utilizar um aparelho de ultrassons
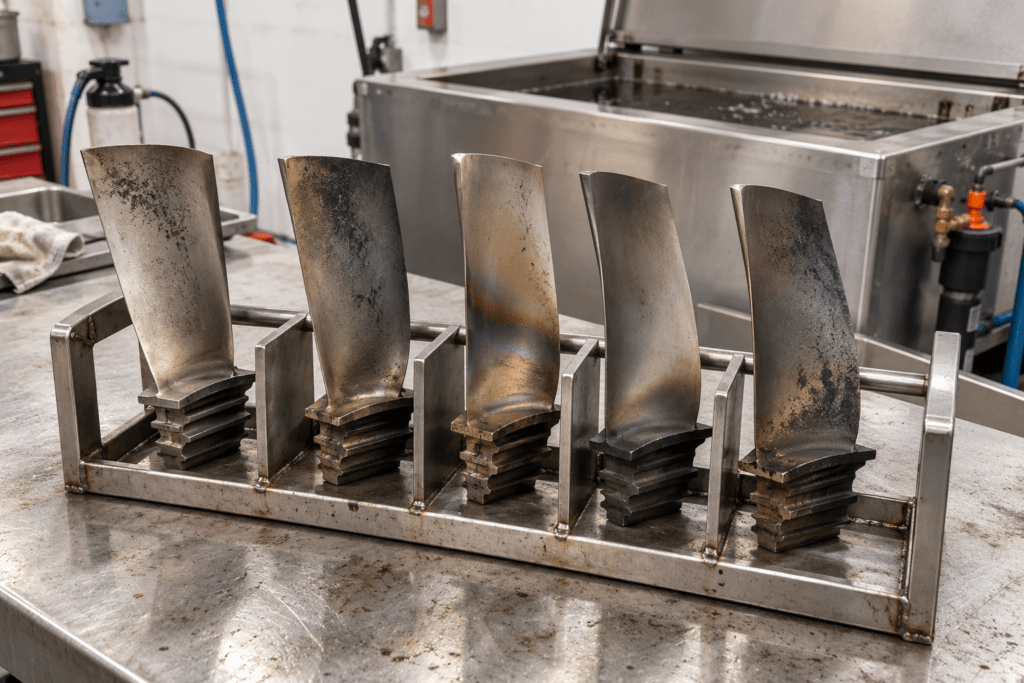
O as máquinas de limpeza por ultrassons são uma opçãoIsto acontece quando a peça pode ser totalmente submersa, o resíduo é compatível com um meio aquoso e a geometria apresenta zonas difíceis de escovar ou pulverizar. Também se revelam interessantes quando se pretende processar lotes com uma fórmula repetível e reduzir a variação associada ao trabalho manual.
Devem ser descartados ou submetidos a uma validação reforçada quando o componente não permite a imersão, existem revestimentos cuja resposta é desconhecida, há fissuras ou danos que possam reter líquido, a geometria impede a evacuação do ar ou os critérios exigem a remoção de uma camada que necessite de um processo químico ou mecânico específico. Um rotor que exceda o peso ou a dimensão útil também não deve ser forçado a entrar numa cuba concebida para peças mais pequenas.
Processo profissional para componentes desmontados
O processo deve ser concebido de trás para a frente, começando pelo estado em que a peça deve chegar à inspeção, reparação ou montagem. Uma sequência típica pode incluir as seguintes fases, adaptadas às especificações do cliente:
- Recepção e identificação. Registar a referência, a proveniência, o material, o revestimento, o estado e a contaminação visível.
- Pré-inspeção e mascaramento. Documentar os danos existentes e proteger as áreas que não devem ser submetidas ao processo.
- Retirar resíduos soltos ou cargas volumosas que poderiam sobrecarregar o tanque principal.
- Montagem no equipamento. Evitar o contacto com superfícies críticas e permitir a entrada do líquido e a saída do ar.
- Aplicar pulverização, ultrassons ou produtos químicos com parâmetros estabelecidos através de ensaios e procedimentos.
- Eliminar o detergente e a sujidade solta, controlando os resíduos entre as etapas.
- Secagem e proteção. Evitar a retenção de água e definir a proteção temporária de acordo com o material e o processo seguinte.
- Validação e registo. Verificar os critérios de aceitação e conservar os dados necessários para repetir o ciclo.
❓ Perguntas frequentes sobre a limpeza de turbinas industriais
Não é a abordagem habitual. A limpeza por ultrassons por imersão é aplicada a peças desmontadas que cabem numa cuba e que podem entrar em contacto com o líquido. A limpeza de uma turbina a gás montada recorre a sistemas e procedimentos específicos do fabricante da turbina.
Álabes, bicos, discos, válvulas, parafusos e certos elementos de combustão ou auxiliares podem ser candidatos. A decisão depende das dimensões, do peso, do material, do revestimento, da geometria interna, dos resíduos e dos critérios de aceitação. Não se deve inferir a compatibilidade apenas com base no nome da peça.
Podem contribuir para a remoção desses contaminantes quando combinados com produtos químicos compatíveis e um ciclo validado. Os resíduos muito endurecidos, certas camadas de óxido ou materiais destinados ao decapagem podem necessitar de pré-tratamento, produtos químicos específicos ou outro método. O teste prático determina a sequência adequada.
O critério depende da operação seguinte. Pode incluir inspeção visual em condições definidas, ausência de película, controlo de partículas ou preparação compatível com um exame não destrutivo (END) ou revestimento. O cliente deve fornecer a especificação aplicável; a máquina é validada em função desse resultado.
Plantas ou medidas, peso, fotografias, identificação do material e do revestimento, descrição do contaminante, quantidade de peças por turno, método atual, critérios de limpeza, processo subsequente, consumíveis e espaço disponível. Se possível, uma peça ou amostra permite validar o processo antes de projetar a instalação.
Analisamos o processo com as peças reais
Em IBERKLEEN Fabricamos máquinas de limpeza por ultrassons, máquinas de lavagem de peças e sistemas de várias etapas para a manutenção e a indústria.
Se precisar de padronizar a limpeza de pás, discos, válvulas ou componentes de turbinas, envie-nos as informações relativas à peça e aos resíduos. Analisaremos a compatibilidade do processo, as ferramentas, as etapas de enxaguamento e secagem e a capacidade necessária.
Sempre que a aplicação assim o exigir, realizaremos ensaios prévios com uma amostra representativa antes de dimensionar a máquina.