
Limpieza de turbinas industriales: cómo limpiar álabes y componentes
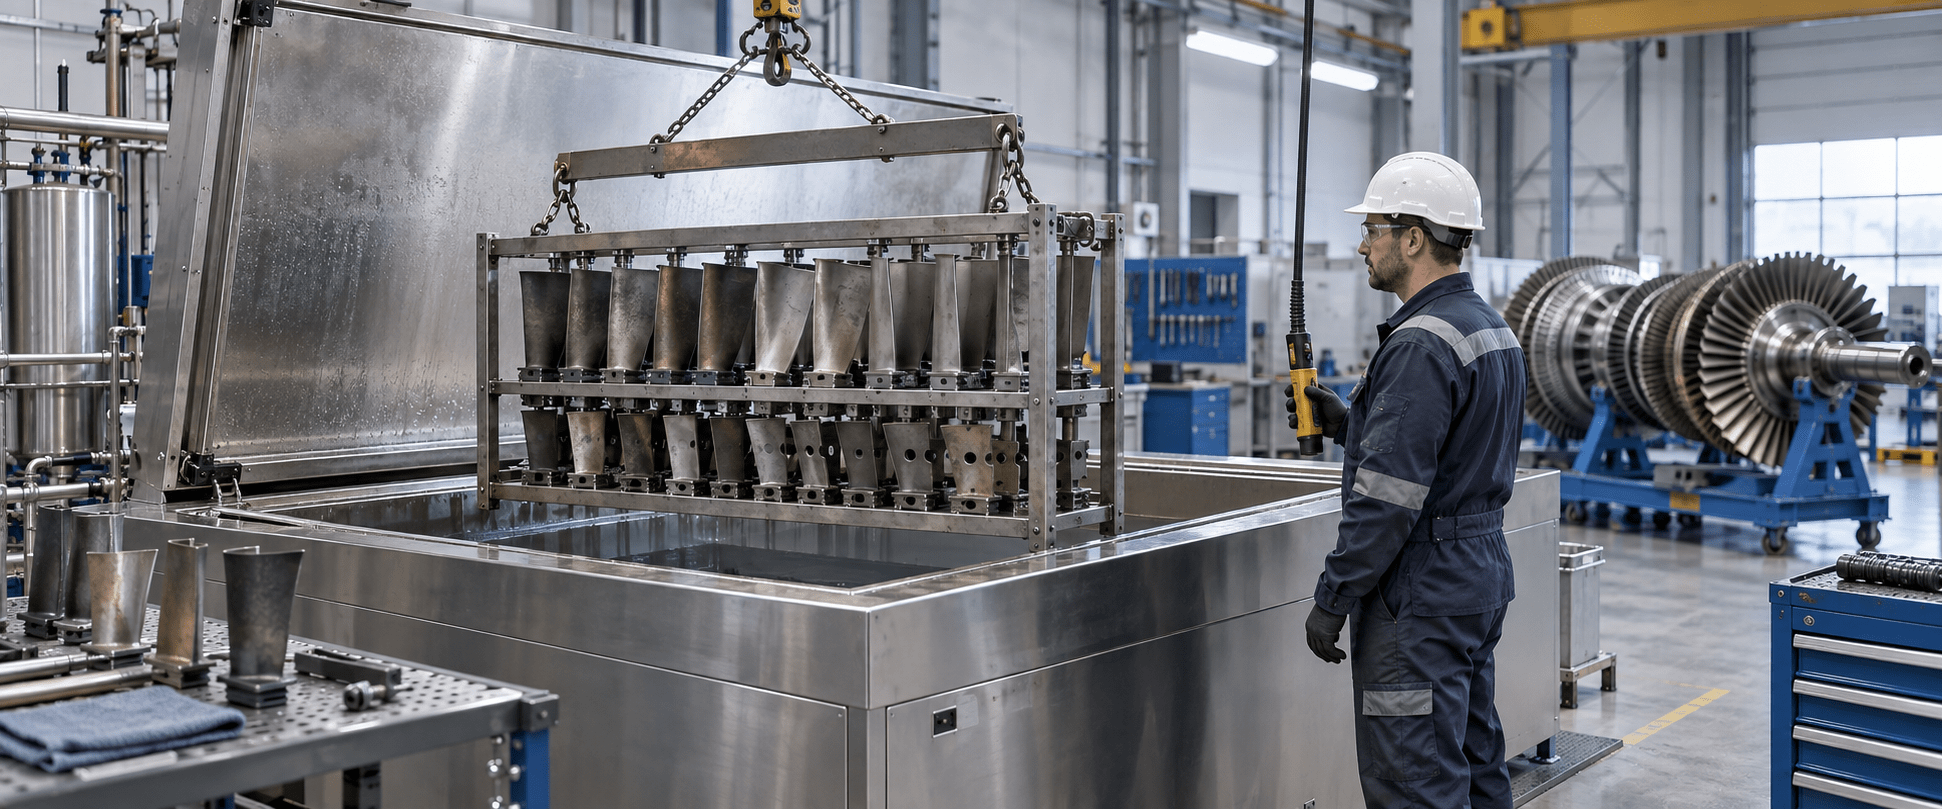
Сайт limpieza de turbinas industriales abarca trabajos muy distintos. Puede referirse al lavado del compresor de una turbina de gas sin desmontar la máquina, a la retirada de depósitos de una turbina de vapor durante una parada o a la limpieza en taller de álabes, discos, diafragmas, válvulas y carcasas.
Confundir estos escenarios conduce a elegir equipos que no alcanzan el residuo o, en el peor caso, a aplicar un proceso incompatible con el material o el recubrimiento.
Para una central, una cogeneración o un taller de turbomaquinaria, el objetivo tampoco es que la pieza “parezca nueva”.
La limpieza debe responder a una necesidad verificable: recuperar superficies accesibles, preparar un componente para inspección, retirar aceites o residuos de proceso, evitar contaminación entre etapas de reparación o cumplir un criterio interno de aceptación.
Esta guía compara los principales métodos y se centra en las piezas desmontadas que pueden procesarse en una lavadora industrial. Explica cuándo aportan valor los ultrasonidos y la aspersión, qué límites deben respetarse y qué información necesita un fabricante para diseñar una solución fiable.
Limpieza de turbinas industriales cómo limpiar álabes y componentes
Qué se limpia realmente en una turbina industrial
En una turbina de gas, el aire atraviesa primero el sistema de admisión y el compresor. Después se mezcla con el combustible en la sección de combustión y los gases calientes entregan energía a las etapas de turbina. Cada zona ve temperaturas, flujos y contaminantes distintos. Un lavado del compresor montado no equivale a limpiar un álabe de la sección caliente que ha sido desmontado para inspección o reparación.
En una turbina de vapor, el fluido se expande a través de álabes fijos y móviles distribuidos en varias etapas.
Los depósitos proceden del propio ciclo de agua y vapor, de productos de corrosión o de contaminantes arrastrados. La naturaleza de esos depósitos y el estado superficial determinan si conviene una acción acuosa, química, mecánica o combinada.
Durante una revisión pueden llegar al taller álabes y toberas, discos, rotores completos o parciales, diafragmas, sellos, carcasas, válvulas, tornillería y elementos auxiliares.
No todas las piezas deben entrar en la misma máquina. El peso, el volumen, las zonas enmascaradas, los conductos internos y la presencia de recubrimientos cambian el proceso.
Por qué la contaminación debe identificarse antes de limpiar
En compresores de turbinas de gas se depositan partículas y aerosoles procedentes del aire de admisión.
Estudios de campo han identificado combinaciones de polvo mineral, óxidos, hollín y fibras o partículas asociadas al sistema de filtración.
La humedad y los contaminantes aceitosos pueden favorecer su adherencia. La distribución tampoco es uniforme: las primeras etapas y las zonas posteriores pueden responder de forma diferente al lavado.
Las piezas de combustión y de la sección caliente pueden presentar carbonilla, residuos quemados, óxidos y contaminación adherida a superficies sometidas a temperatura. Algunas incorporan superaleaciones y recubrimientos de protección térmica o ambiental.
El objetivo de limpieza no puede definirse sin saber qué superficie debe conservarse y qué capa está realmente destinada a retirarse.
En turbinas de vapor pueden aparecer depósitos de sales, sílice y productos de corrosión, además de aceites o suciedad introducida durante el desmontaje. Un depósito soluble no plantea la misma estrategia que una capa dura o un residuo carbonizado. Antes de aumentar la fuerza mecánica conviene analizar una muestra y revisar el historial del equipo.
Qué consecuencias puede tener una limpieza insuficiente
La suciedad modifica el perfil y la rugosidad de las superficies por las que circula el fluido.
En el compresor, el fouling es una forma conocida de degradación recuperable y por ello existen programas de lavado.
Durante el overhaul, una superficie mal preparada también puede ocultar indicaciones, contaminar una etapa posterior o provocar que un componente vuelva a limpieza después de haber ocupado capacidad de inspección y reparación.
Sin embargo, atribuir cualquier pérdida de rendimiento a la suciedad sería un error.
Erosión, corrosión, pérdida de recubrimiento, grietas, deformación y cambios de holgura no se corrigen lavando. La inspección y los datos de operación deben separar lo que puede retirarse de lo que constituye daño del componente.
Diagnóstico previo los datos que definen el proceso
Una propuesta seria empieza con la pieza y el resultado esperado, no con la potencia de una máquina.
Como mínimo deben conocerse la turbina y la etapa de procedencia, la referencia del componente, el material base, los recubrimientos, la contaminación, las dimensiones, el peso y el número de piezas que deben procesarse.
También hay que definir el criterio de aceptación. Puede ser visual, estar ligado a una inspección por líquidos penetrantes u otro END, limitar una contaminación residual o preparar la superficie para reparar o recubrir. Ese criterio determina el aclarado, el secado, la manipulación y la necesidad de registrar parámetros.
Cuando no existe experiencia previa con la combinación de material, recubrimiento y residuo, una prueba con una pieza no crítica o una muestra representativa es preferible a fijar un ciclo por analogía. La validación debe incluir no solo la retirada de suciedad, sino también la ausencia de efectos no deseados sobre el acabado y las capas funcionales.
Métodos de limpieza de turbinas industriales
Los métodos se diferencian por el lugar de intervención, la energía aplicada y el residuo que generan. La comparación siguiente sirve para orientar el estudio; el procedimiento del fabricante de la turbina y del propietario del componente tiene prioridad.
Метод | Aplicación habitual | Ventaja | Límite a controlar |
Lavado en línea o fuera de línea del compresor | Turbina de gas montada, según procedimiento OEM. | Actúa sobre el fouling sin desmontar todos los componentes. | Agua, detergente, estado de la unidad, drenaje y parámetros definidos por el fabricante. |
Aspersión acuosa | Piezas desmontadas con superficies accesibles y suciedad soluble o desengrasable. | Automatiza lavado y puede integrarse con aclarado y secado. | Sombras de aspersión, presión, orientación, recubrimientos y geometrías internas. |
Ультразвуковая обработка погружением | Álabes, discos y piezas desmontadas que pueden sumergirse y mojarse por completo. | La cavitación actúa sobre superficies bañadas y geometrías complejas. | Química, material, recubrimiento, aire atrapado, carga y distribución acústica. |
Limpieza química por remojo o circulación | Depósitos que responden a una reacción específica. | Puede ablandar o disolver contaminantes difíciles. | Compatibilidad, control de baño, neutralización, aclarado y efluentes. |
Hielo seco o limpieza mecánica seca | Superficies accesibles, trabajos in situ o preparación de áreas concretas. | Evita introducir agua y puede reducir residuo secundario del medio. | Acceso, proyección, contención, ventilación y sensibilidad superficial. |
Chorreado abrasivo o láser | Preparación especializada bajo procedimiento aprobado. | Acción localizada y capacidad frente a depósitos resistentes. | Pérdida de material, rugosidad, recubrimientos, polvo, humos y cualificación. |
Комбинированный процесс | Suciedad mixta o preparación con varias etapas. | Asigna cada fase al contaminante y al resultado que mejor resuelve. | Arrastres, compatibilidad entre etapas, manipulación y trazabilidad. |
Lavado del compresor con la turbina montada
El lavado en línea y el lavado fuera de línea pertenecen al mantenimiento de la turbina instalada. En el primero, el sistema trabaja bajo las condiciones definidas por el OEM; en el segundo, la unidad se detiene y se sigue un ciclo específico de inyección, giro, remojo y aclarado.
Ambos buscan actuar sobre depósitos del compresor, pero no sustituyen la limpieza de componentes desmontados cuando la turbina entra en revisión.
Limpieza por aspersión de piezas desmontadas
La aspersión acuosa resulta adecuada para desengrasar carcasas, soportes, válvulas y otras piezas cuyas superficies puedan recibir el chorro.
En una lavadora automática de piezas, el utillaje y la orientación son esenciales para que el líquido alcance las caras necesarias y drene después del ciclo.
Cuando existen pasos estrechos, álabes muy próximos o zonas apantalladas, el impacto directo puede no llegar de forma uniforme. En ese caso puede modificarse el rack, incorporar boquillas dirigidas, combinar lavado manual controlado o valorar la inmersión. No conviene aumentar la presión sin comprobar antes la sensibilidad de la pieza y del recubrimiento.
Limpieza por ultrasonidos de álabes y componentes
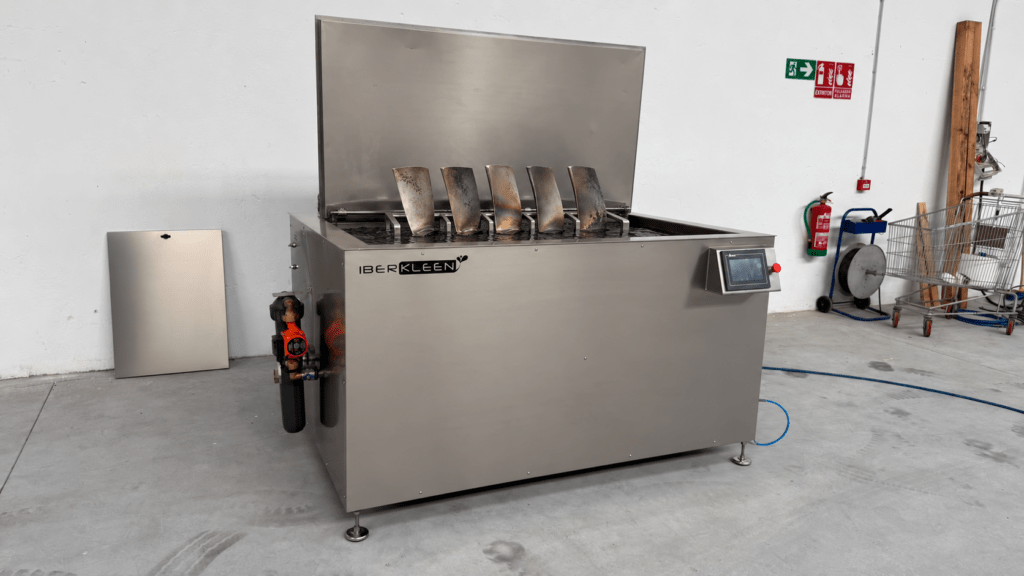
En una cuba de ultrasonidos, los transductores generan ondas acústicas en el líquido. La cavitación contribuye a desprender contaminación de las superficies mojadas y puede trabajar alrededor de geometrías que no reciben un chorro directo. Esta característica la hace interesante para lotes de álabes, discos con alojamientos, válvulas y piezas de geometría compleja.
La inmersión no elimina la necesidad de ingeniería de proceso. Las cavidades deben llenarse, el aire debe poder salir, las piezas no deben bloquearse entre sí y el rack no puede crear zonas protegidas. En cargas grandes, la posición de los transductores, la distancia a la pieza y el posible movimiento vertical ayudan a distribuir la acción. La potencia nominal, por sí sola, no garantiza uniformidad.
Tampoco existe una frecuencia, temperatura o detergente universal para “turbinas”. Una superaleación sin recubrimiento, un componente aluminizado y un álabe con barrera térmica plantean riesgos diferentes. La selección debe basarse en la documentación aplicable y en ensayos que demuestren limpieza sin alteración indeseada.
Limpieza seca, chorreado y otras tecnologías
Сайт hielo seco puede ser útil cuando se quiere evitar agua sobre superficies accesibles y existe una organización adecuada para CO2, aire comprimido, ventilación y seguridad.
Сайт chorreado con un medio aprobado se utiliza para retirar depósitos y preparar superficies, especialmente cuando se busca una condición apta para inspección.
Сайт limpieza láser ofrece acción localizada, aunque exige control del proceso, extracción y evaluación del sustrato y del recubrimiento.
Estas tecnologías no compiten siempre con los ultrasonidos.
Una parada puede usar limpieza seca sobre un rotor o carcasa de gran tamaño y reservar la inmersión para componentes desmontables. El criterio útil es asignar cada método a la superficie que puede tratar de forma controlada.
Cuándo conviene una máquina de ultrasonidos
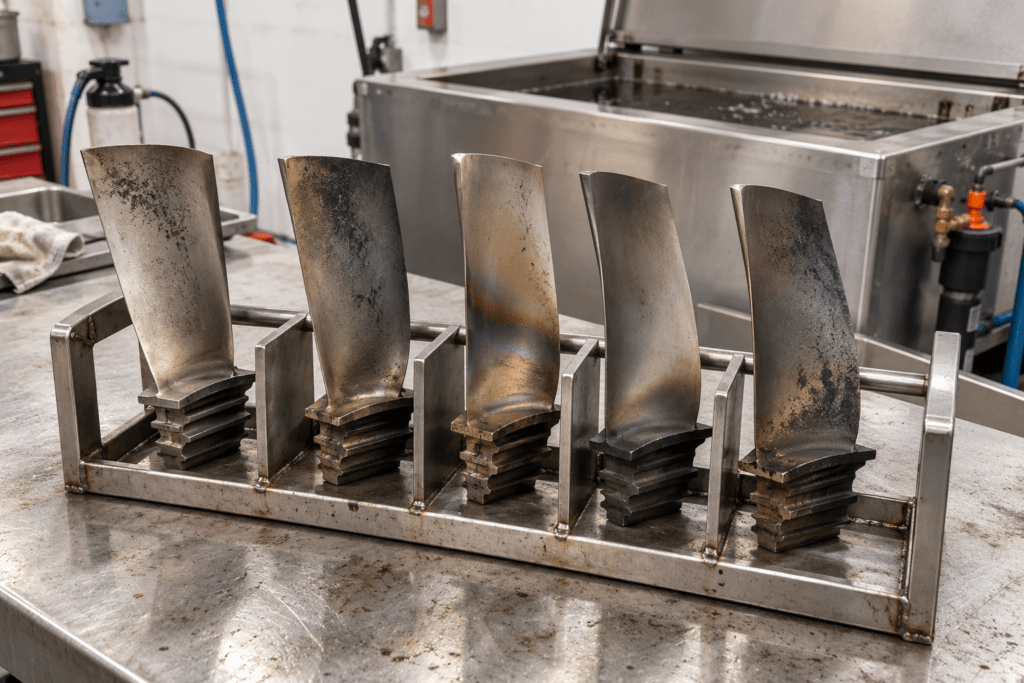
Сайт máquinas de limpieza de ultrasonidos son candidatas cuando la pieza puede sumergirse por completo, el residuo responde a un medio acuoso compatible y la geometría presenta zonas difíciles para el cepillado o la aspersión. También resultan interesantes cuando se desea procesar lotes con una receta repetible y reducir la variación asociada al trabajo manual.
Deben descartarse o someterse a una validación reforzada cuando el componente no admite inmersión, existen recubrimientos cuya respuesta se desconoce, hay grietas o daños que pueden retener líquido, la geometría impide evacuar aire o el criterio exige retirar una capa que necesita un proceso químico o mecánico específico. Un rotor que supera el peso o la dimensión útil tampoco debe forzarse dentro de una cuba concebida para piezas menores.
Proceso profesional para componentes desmontados
El proceso debe diseñarse de atrás hacia delante, empezando por la condición en la que la pieza debe llegar a inspección, reparación o montaje. Una secuencia típica puede incluir las siguientes fases, adaptadas a la especificación del cliente:
- Recepción e identificación. Registrar referencia, procedencia, material, recubrimiento, estado y contaminación visible.
- Preinspección y enmascarado. Documentar daños existentes y proteger zonas que no deban recibir el proceso.
- Retirar residuos sueltos o cargas gruesas que saturarían el baño principal.
- Colocación en el utillaje. Evitar contactos sobre superficies críticas y permitir el acceso del líquido y la salida de aire.
- Aplicar aspersión, ultrasonidos o química con parámetros establecidos mediante prueba y procedimiento.
- Eliminar detergente y contaminación desprendida, controlando los arrastres entre etapas.
- Secado y protección. Evitar agua retenida y definir la protección temporal según el material y el siguiente proceso.
- Validación y registro. Comprobar el criterio de aceptación y conservar los datos necesarios para repetir el ciclo.
❓ Preguntas frecuentes sobre limpieza de turbinas industriales
No es el planteamiento habitual. Los ultrasonidos por inmersión se aplican a piezas desmontadas que caben en una cuba y admiten contacto con el líquido. El lavado de una turbina de gas montada utiliza sistemas y procedimientos específicos del fabricante de la turbina.
Álabes, toberas, discos, válvulas, tornillería y determinados elementos de combustión o auxiliares pueden ser candidatos. La decisión depende de dimensiones, peso, material, recubrimiento, geometría interna, residuo y criterio de aceptación. No debe inferirse la compatibilidad solo por el nombre de la pieza.
Pueden contribuir a desprender esos contaminantes cuando se combinan con una química compatible y un ciclo validado. Los residuos muy endurecidos, ciertas capas de óxido o materiales destinados a decapado pueden necesitar pretratamiento, química específica u otro método. La prueba real determina la secuencia adecuada.
El criterio depende de la siguiente operación. Puede incluir inspección visual bajo condiciones definidas, ausencia de película, control de partículas o preparación compatible con un END o recubrimiento. El cliente debe aportar la especificación aplicable; la máquina se valida frente a ese resultado.
Planos o medidas, peso, fotografías, identificación del material y recubrimiento, descripción del contaminante, cantidad de piezas por turno, método actual, criterio de limpieza, proceso posterior, suministros y espacio disponible. Si es posible, una pieza o muestra permite validar el proceso antes de diseñar la instalación.
Estudiamos el proceso con las piezas reales
На сайте IBERКЛИН fabricamos máquinas de limpieza por ultrasonidos, lavadoras de piezas y sistemas multietapa para mantenimiento e industria.
Si necesitas estandarizar la limpieza de álabes, discos, válvulas o componentes de turbinas, envíanos la información de la pieza y del residuo. Analizaremos la compatibilidad del proceso, el utillaje, las etapas de aclarado y secado y la capacidad necesaria.
Cuando la aplicación lo requiera, plantearemos pruebas previas con una muestra representativa antes de dimensionar la máquina.