
Nettoyage des turbines industrielles : comment nettoyer les aubes et les composants
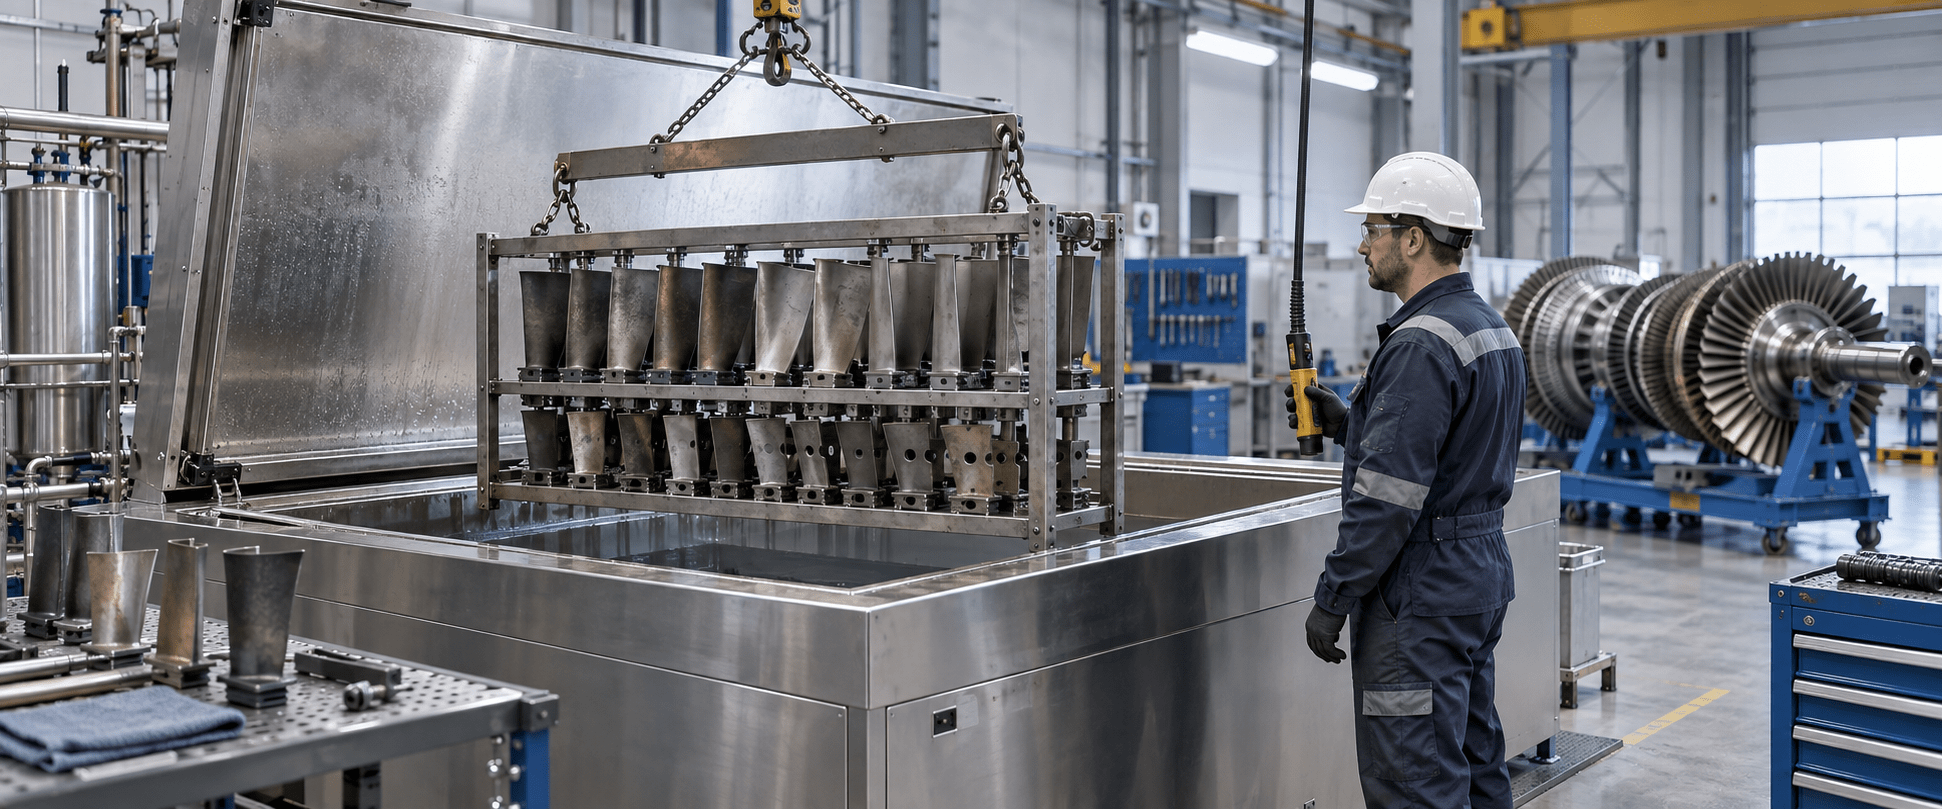
Le site nettoyage des turbines industrielles Ce terme recouvre des opérations très variées. Il peut s'agir du lavage du compresseur d'une turbine à gaz sans démontage de la machine, de l'élimination des dépôts sur une turbine à vapeur lors d'un arrêt, ou encore du nettoyage en atelier d'aubes, de disques, de diaphragmes, de vannes et de carters.
Confondre ces cas de figure conduit à choisir des équipements qui n'atteignent pas le résidu ou, dans le pire des cas, à appliquer un procédé incompatible avec le matériau ou le revêtement.
Que ce soit pour une centrale, une installation de cogénération ou un atelier de turbomachines, l'objectif n'est pas non plus que la pièce “ ait l'air neuve ”.
Le nettoyage doit répondre à une besoin vérifiable: remettre en état des surfaces accessibles, préparer un composant en vue d'une inspection, éliminer les huiles ou les résidus de fabrication, éviter toute contamination entre les différentes étapes de réparation ou respecter un critère d'acceptation interne.
Ce guide compare les principales méthodes et se concentre sur les pièces démontées pouvant être traitées dans une machine à laver industrielle. Il explique dans quels cas les ultrasons et la pulvérisation apportent une valeur ajoutée, quelles limites doivent être respectées et de quelles informations un fabricant a besoin pour concevoir une solution fiable.
Nettoyage des turbines industrielles : comment nettoyer les aubes et les composants
Qu'est-ce qui est réellement nettoyé dans une turbine industrielle ?
Dans une turbine à gaz, l'air traverse d'abord le système d'admission et le compresseur. Il est ensuite mélangé au carburant dans la chambre de combustion, puis les gaz chauds transmettent leur énergie aux étages de la turbine. Chaque zone présente des températures, des débits et des contaminants différents. Un nettoyage du compresseur monté n’équivaut pas au nettoyage d’une aube de la section chaude qui a été démontée pour inspection ou réparation.
Dans une turbine à vapeur, le fluide se détend en passant entre des aubes fixes et mobiles réparties sur plusieurs étages.
Les dépôts proviennent du cycle de l'eau et de la vapeur lui-même, de produits de corrosion ou de contaminants entraînés. La nature de ces dépôts et l'état de la surface déterminent s'il convient d'opter pour un traitement aqueux, chimique, mécanique ou combiné.
Lors d'une révision, l'atelier peut recevoir des aubes et des buses, des disques, des rotors complets ou partiels, des diaphragmes, des joints, des carters, des soupapes, des pièces de visserie et des éléments auxiliaires.
Toutes les pièces ne doivent pas nécessairement être placées dans la même machine. Le poids, le volume, les zones masquées, les conduits internes et la présence de revêtements modifient le processus.
Pourquoi il faut identifier la pollution avant de procéder au nettoyage
Dans les compresseurs des turbines à gaz, des particules et des aérosols provenant de l'air d'admission se déposent.
EDes études de terrain ont permis d'identifier des mélanges de poussière minérale, d'oxydes, de suie et de fibres ou de particules associées au système de filtration.
L'humidité et les contaminants huileux peuvent favoriser leur adhérence. La répartition n'est pas non plus uniforme : les premières parties et les zones situées plus en arrière peuvent réagir différemment au lavage.
Les pièces de la chambre de combustion et de la section chaude peuvent présenter des dépôts de suie, des résidus de combustion, des oxydes et des salissures adhérant aux surfaces soumises à la chaleur. Certaines comportent des superalliages et des revêtements de protection thermique ou environnementale.
On ne peut définir l'objectif du nettoyage sans savoir quelle surface doit être conservée et quelle couche doit réellement être éliminée.
Dans les turbines à vapeur, des dépôts de sels, de silice et de produits de corrosion peuvent apparaître, ainsi que des traces d'huile ou de saleté introduites lors du démontage. Un dépôt soluble ne nécessite pas la même stratégie qu’une couche dure ou un résidu carbonisé. Avant d’augmenter la force mécanique, il convient d’analyser un échantillon et de vérifier l’historique de l’équipement.
Quelles conséquences peut-elle avoir une propreté insuffisante ?
Les impuretés modifient le profil et la rugosité des surfaces sur lesquelles circule le fluide.
Dans le compresseur, le encrassement C'est une forme connue de dégradation réversible, ce qui explique l'existence de programmes de lavage.
Au cours de la révision complète, une surface mal préparée peut également masquer des indices, contaminer une étape ultérieure ou entraîner le renvoi d'un composant au nettoyage après avoir mobilisé des ressources d'inspection et de réparation.
Cependant, il serait erroné d'attribuer toute perte de performance à la saleté.
L'érosion, la corrosion, la perte de revêtement, les fissures, la déformation et les variations de jeu ne peuvent pas être corrigées par un simple lavage. L'inspection et les données d'exploitation doivent permettre de distinguer ce qui peut être éliminé de ce qui constitue un dommage au composant.
Diagnostic préalable : les données qui définissent le processus
Une proposition sérieuse part de la pièce et du résultat escompté, et non de la puissance d'une machine.
Il faut au minimum connaître la turbine et l'étage d'origine, la référence du composant, le matériau de base, les revêtements, la contamination, les dimensions, le poids et le nombre de pièces à traiter.
Il faut également définir le critère d'acceptation. Celui-ci peut être d'ordre visuel, lié à un contrôle par liquides pénétrants ou à une autre méthode de contrôle non destructif (CND), viser à limiter la contamination résiduelle ou à préparer la surface en vue d'une réparation ou d'un revêtement. Ce critère détermine le rinçage, le séchage, la manipulation et la nécessité d'enregistrer certains paramètres.
En l'absence d'expérience préalable concernant la combinaison du matériau, du revêtement et des résidus, il est préférable de réaliser un essai sur une pièce non critique ou un échantillon représentatif plutôt que de définir un cycle par analogie. La validation doit porter non seulement sur l'élimination des salissures, mais aussi sur l'absence d'effets indésirables sur la finition et les couches fonctionnelles.
Méthodes de nettoyage des turbines industrielles
Les méthodes se distinguent par le lieu d'intervention, l'énergie utilisée et les déchets qu'elles génèrent. La comparaison suivante sert à orienter l'étude ; la procédure du fabricant de la turbine et celle du propriétaire du composant font foi.
Méthode | Utilisation courante | Avantage | Limite à surveiller |
Nettoyage en ligne ou hors ligne du compresseur | Turbine à gaz montée selon les procédures OEM. | Il agit sur l'encrassement sans qu'il soit nécessaire de démonter tous les composants. | Eau, détergent, état de l'appareil, évacuation et paramètres définis par le fabricant. |
Pulvérisation d'eau | Pièces démontées présentant des surfaces accessibles et des salissures solubles ou dégraissables. | Il automatise le lavage et peut être associé à un rinçage et à un séchage. | Ombres dues à la pulvérisation, à la pression, à l'orientation, aux revêtements et aux géométries internes. |
Ultrasons par immersion | Pales, disques et pièces démontées pouvant être immergées et entièrement mouillées. | La cavitation agit sur les surfaces en contact avec le fluide et les géométries complexes. | Chimie, matériau, revêtement, air emprisonné, charge et répartition acoustique. |
Nettoyage chimique par trempage ou par circulation | Dépôts résultant d'une réaction spécifique. | Il peut ramollir ou dissoudre les contaminants tenaces. | Compatibilité, contrôle du bain, neutralisation, rinçage et effluents. |
Glace carbonique ou nettoyage mécanique à sec | Surfaces accessibles, travaux sur place ou préparation de zones spécifiques. | Cela évite l'introduction d'eau et permet de réduire les déchets secondaires issus de l'environnement. | Accès, projection, contention, ventilation et sensibilité superficielle. |
Grenaillage ou décapage au laser | Préparation spécialisée selon une procédure approuvée. | Action ciblée et efficacité face aux dépôts tenaces. | Perte de matière, rugosité, revêtements, poussière, fumées et qualification. |
Procédé combiné | Salissures mixtes ou préparation en plusieurs étapes. | Attribuez chaque étape au polluant et au résultat qui correspond le mieux. | Déchets, compatibilité entre les étapes, manipulation et traçabilité. |
Nettoyage du compresseur avec la turbine montée
Le lavage en ligne et le lavage hors ligne font partie de l'entretien de la turbine installée. Dans le premier cas, le système fonctionne selon les conditions définies par le constructeur d'origine ; dans le second, l'unité est arrêtée et un cycle spécifique d'injection, de rotation, de trempage et de rinçage est suivi.
Ces deux produits visent à éliminer les dépôts présents sur le compresseur, mais ne remplacent pas le nettoyage des composants démontés lors de la révision de la turbine.
Nettoyage par aspersion des pièces démontées
La pulvérisation d'eau convient au dégraissage des carters, des supports, des vannes et d'autres pièces dont les surfaces peuvent être exposées au jet.
Dans une machine à laver automatique pour pièces, l'outillage et l'orientation sont essentiels pour que le liquide atteigne les surfaces concernées et s'écoule à la fin du cycle.
En présence de passages étroits, d'ailettes très rapprochées ou de zones masquées, le jet direct peut ne pas être réparti de manière uniforme. Dans ce cas, il est possible de modifier le rack, d’ajouter des buses orientées, de combiner un lavage manuel contrôlé ou d’envisager l’immersion. Il n’est pas recommandé d’augmenter la pression sans avoir préalablement vérifié la sensibilité de la pièce et du revêtement.
Nettoyage par ultrasons des aubes et des composants
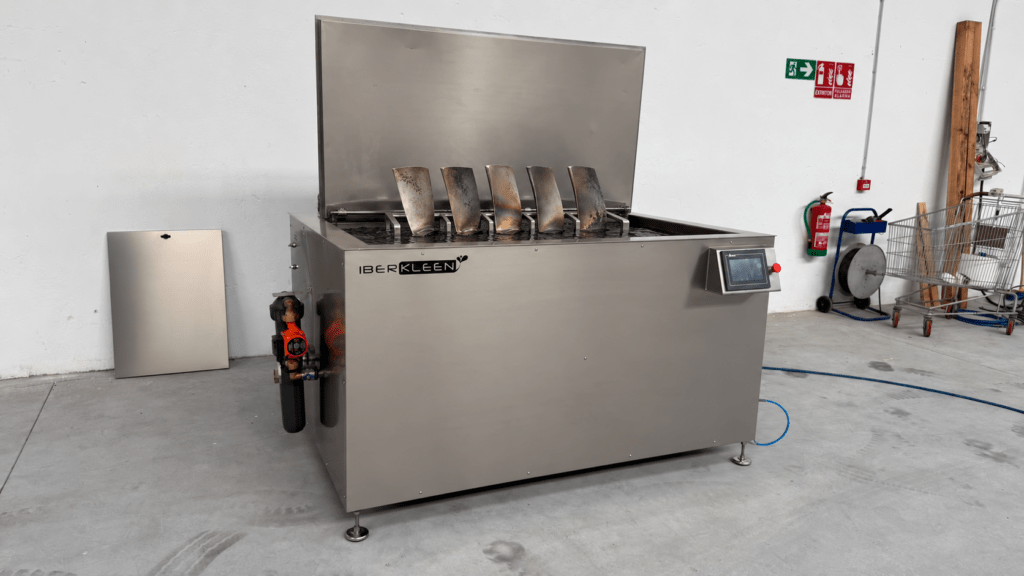
Dans une cuve à ultrasons, les transducteurs génèrent des ondes acoustiques dans le liquide. La cavitation contribue à détacher les impuretés des surfaces en contact avec le liquide et peut agir sur des zones qui ne sont pas directement exposées au jet. Cette caractéristique rend cette technique particulièrement intéressante pour le traitement de lots d’aubes, de disques avec logements, de vannes et de pièces à géométrie complexe.
L'immersion ne dispense pas de l'ingénierie des procédés. Les cavités doivent être remplies, l'air doit pouvoir s'échapper, les pièces ne doivent pas se coincer les unes contre les autres et le support ne doit pas créer de zones protégées. Pour les charges importantes, la position des transducteurs, la distance par rapport à la pièce et le mouvement vertical éventuel contribuent à répartir l’action. La puissance nominale, à elle seule, ne garantit pas l’uniformité.
Il n'existe pas non plus de fréquence, de température ou de détergent universel pour les “ turbines ”. Un superalliage non revêtu, un composant aluminisé et une aube dotée d'une barrière thermique présentent des risques différents. Le choix doit se fonder sur la documentation applicable et sur des essais démontrant que le nettoyage s'effectue sans altération indésirable.
Nettoyage à sec, sablage et autres technologies
Le site glace carbonique Cela peut s'avérer utile lorsqu'on souhaite éviter que de l'eau ne se déverse sur des surfaces accessibles et que les conditions nécessaires sont réunies en matière de CO₂, d'air comprimé, de ventilation et de sécurité.
Le site goutté Un produit homologué est utilisé pour éliminer les dépôts et préparer les surfaces, notamment lorsqu'il s'agit d'obtenir un état propice à l'inspection.
Le site nettoyage au laser Elle permet une action localisée, mais nécessite un contrôle du processus, ainsi que le prélèvement et l'analyse du substrat et du revêtement.
Ces technologies ne font pas toujours concurrence aux ultrasons.
Une station de nettoyage peut recourir au nettoyage à sec pour un rotor ou un boîtier de grande taille et réserver le nettoyage par immersion aux composants démontables. Il est judicieux d’attribuer chaque méthode à la surface qu’elle permet de traiter de manière contrôlée.
Quand est-il judicieux d'utiliser un appareil à ultrasons ?
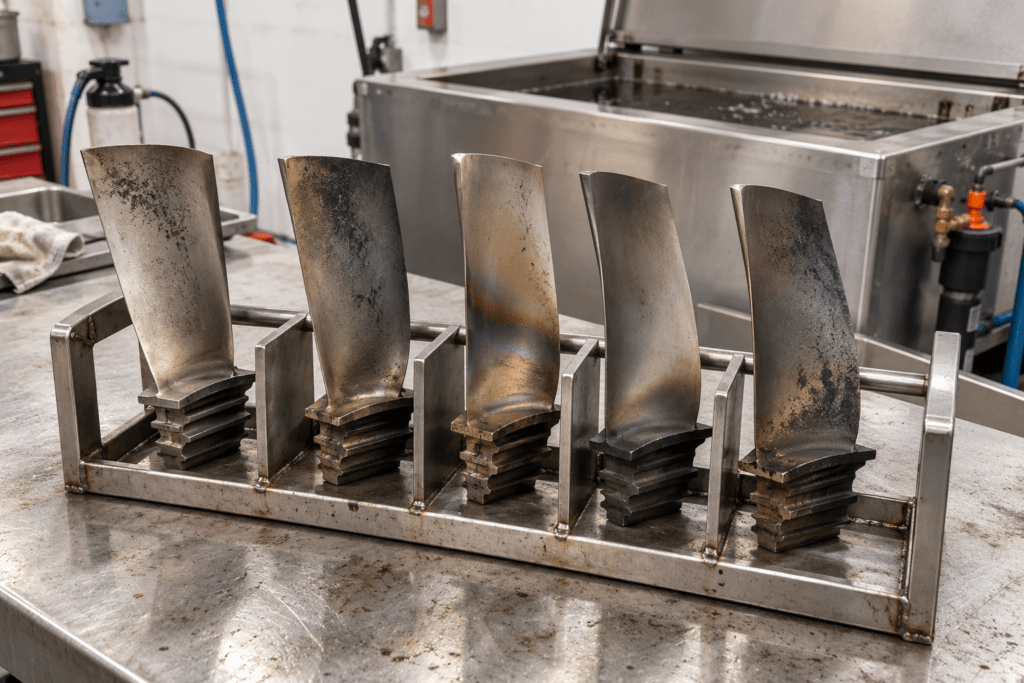
Le site Les machines de nettoyage à ultrasons sont une solution envisageableC'est le cas lorsque la pièce peut être entièrement immergée, que les résidus sont compatibles avec un milieu aqueux et que la géométrie présente des zones difficiles à brosser ou à asperger. Ces procédés sont également intéressants lorsqu'on souhaite traiter des lots selon une recette reproductible et réduire les variations liées au travail manuel.
Ils doivent être écartés ou faire l'objet d'une validation renforcée lorsque le composant ne supporte pas l'immersion, qu'il comporte des revêtements dont le comportement est inconnu, qu'il présente des fissures ou des dommages susceptibles de retenir du liquide, que sa géométrie empêche l'évacuation de l'air ou que les critères exigent le retrait d'une couche nécessitant un traitement chimique ou mécanique spécifique. Un rotor dont le poids ou les dimensions utiles dépassent les limites ne doit pas non plus être forcé à l’intérieur d’une cuve conçue pour des pièces plus petites.
Processus professionnel pour les composants démontés
Le processus doit être conçu de manière inversée, en partant de l'état dans lequel la pièce doit se trouver au moment de l'inspection, de la réparation ou du montage. Une séquence type peut comprendre les étapes suivantes, adaptées aux spécifications du client :
- Réception et identification. Enregistrer la référence, la provenance, le matériau, le revêtement, l'état et toute contamination visible.
- Pré-inspection et masquage. Répertorier les dommages existants et protéger les zones qui ne doivent pas être traitées.
- Retirer les déchets épars ou les charges volumineuses qui risqueraient de saturer le bassin principal.
- Mise en place dans le gabarit. Éviter tout contact avec les surfaces critiques et permettre l'entrée du liquide et la sortie de l'air.
- Appliquer une pulvérisation, des ultrasons ou un traitement chimique selon des paramètres définis par des essais et des procédures.
- Éliminer le détergent et les impuretés détachées, en contrôlant les entraînements entre les étapes.
- Séchage et protection. Éviter la rétention d'eau et définir la protection temporaire en fonction du matériau et de l'étape suivante.
- Validation et enregistrement. Vérifier les critères d'acceptation et conserver les données nécessaires pour répéter le cycle.
❓ Foire aux questions sur le nettoyage des turbines industrielles
Ce n'est pas la méthode habituelle. Le nettoyage par ultrasons en immersion s'applique aux pièces démontées qui tiennent dans une cuve et peuvent entrer en contact avec le liquide. Le nettoyage d'une turbine à gaz montée fait appel à des systèmes et des procédures spécifiques au fabricant de la turbine.
Les aubes, les buses, les disques, les soupapes, la visserie et certains éléments de combustion ou auxiliaires peuvent entrer en ligne de compte. La décision dépend des dimensions, du poids, du matériau, du revêtement, de la géométrie interne, des résidus et des critères d'acceptation. Il ne faut pas déduire la compatibilité uniquement à partir du nom de la pièce.
Ils peuvent contribuer à éliminer ces contaminants lorsqu'ils sont associés à des produits chimiques compatibles et à un cycle validé. Les résidus très incrustés, certaines couches de rouille ou les matériaux destinés au décapage peuvent nécessiter un prétraitement, des produits chimiques spécifiques ou une autre méthode. C'est l'essai en conditions réelles qui permet de déterminer la séquence appropriée.
Le critère dépend de l'opération suivante. Il peut inclure un contrôle visuel dans des conditions définies, l'absence de film, un contrôle des particules ou une préparation compatible avec un contrôle non destructif (CND) ou un revêtement. Le client doit fournir la spécification applicable ; la machine est validée par rapport à ce résultat.
Plans ou cotes, poids, photographies, identification du matériau et du revêtement, description du polluant, nombre de pièces par équipe, méthode actuelle, critères de nettoyage, processus en aval, fournitures et espace disponible. Si possible, une pièce ou un échantillon permet de valider le processus avant de concevoir l'installation.
Nous étudions le processus à l'aide des pièces réelles
Au IBERKLEEN Nous fabriquons des machines de nettoyage par ultrasons, des machines à laver les pièces et des systèmes à plusieurs étapes destinés à l'entretien et à l'industrie.
Si vous avez besoin de standardiser le nettoyage d'aubes, de disques, de soupapes ou de composants de turbines, envoyez-nous les informations relatives à la pièce et aux résidus. Nous analyserons la compatibilité du procédé, l'outillage, les étapes de rinçage et de séchage, ainsi que la capacité nécessaire.
Lorsque l'application l'exige, nous réaliserons des essais préliminaires sur un échantillon représentatif avant de dimensionner la machine.