
Reinigung von Industrieturbinen: So reinigen Sie Schaufeln und Bauteile
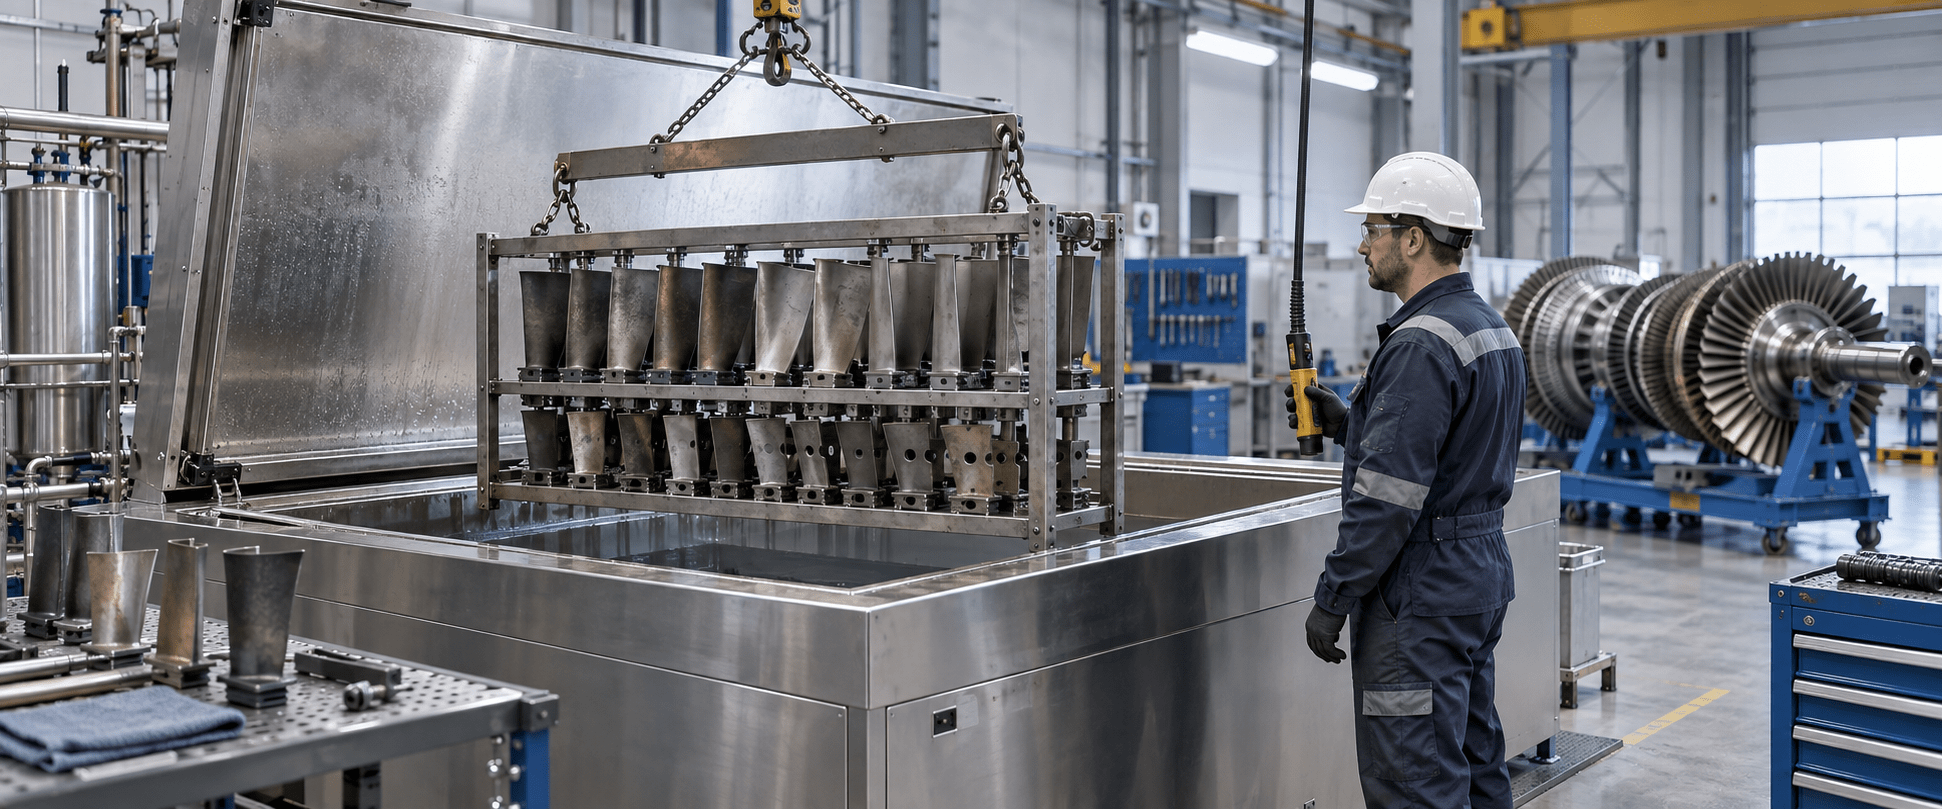
Die Reinigung von Industrieturbinen Dies umfasst sehr unterschiedliche Arbeiten. Es kann sich dabei um die Reinigung des Kompressors einer Gasturbine ohne Demontage der Maschine, um die Entfernung von Ablagerungen an einer Dampfturbine während eines Stillstands oder um die Reinigung von Schaufeln, Scheiben, Membranen, Ventilen und Gehäusen in der Werkstatt handeln.
Wer diese Szenarien verwechselt, wählt Geräte aus, die den Rückstand nicht erreichen, oder wendet im schlimmsten Fall ein Verfahren an, das mit dem Material oder der Beschichtung nicht kompatibel ist.
Ob es sich nun um ein Kraftwerk, eine Kraft-Wärme-Kopplungsanlage oder eine Werkstatt für Turbomaschinen handelt – das Ziel ist auch hier nicht, dass das Bauteil “wie neu aussieht”.
Die Reinigung muss den Anforderungen einer nachweisbarer Bedarf: Zugängliche Oberflächen freilegen, ein Bauteil für die Prüfung vorbereiten, Öle oder Prozessrückstände entfernen, eine Kontamination zwischen den einzelnen Reparaturschritten vermeiden oder ein internes Abnahmekriterium erfüllen.
Dieser Leitfaden vergleicht die wichtigsten Verfahren und konzentriert sich auf zerlegte Teile, die in einer industriellen Reinigungsmaschine bearbeitet werden können. Er erläutert, wann Ultraschall und Sprühreinigung einen Mehrwert bieten, welche Grenzen zu beachten sind und welche Informationen ein Hersteller benötigt, um eine zuverlässige Lösung zu entwickeln.
Reinigung von Industrieturbinen – So reinigen Sie Schaufeln und Bauteile
Was wird bei einer Industrieturbine eigentlich gereinigt?
In einer Gasturbine strömt die Luft zunächst durch das Ansaugsystem und den Kompressor. Anschließend vermischt sie sich im Verbrennungsbereich mit dem Brennstoff, und die heißen Gase geben Energie an die Turbinenstufen ab. Jeder Bereich weist unterschiedliche Temperaturen, Durchflussmengen und Verunreinigungen auf. Eine Reinigung des eingebauten Kompressors ist nicht gleichbedeutend mit der Reinigung einer Schaufel aus dem Heißbereich, die zur Inspektion oder Reparatur ausgebaut wurde.
In einer Dampfturbine dehnt sich das Medium durch feststehende und bewegliche Schaufeln aus, die auf mehrere Stufen verteilt sind.
Die Ablagerungen stammen aus dem Wasser- und Dampfkreislauf selbst, aus Korrosionsprodukten oder aus mitgeführten Verunreinigungen. Die Art dieser Ablagerungen und der Zustand der Oberfläche bestimmen, ob eine wässrige, chemische, mechanische oder kombinierte Behandlung angebracht ist.
Im Rahmen einer Überprüfung können Laufschaufeln und Düsen, Scheiben, vollständige oder teilweise Rotoren, Membranen, Dichtungen, Gehäuse, Ventile, Schrauben und Zubehörteile in die Werkstatt gelangen.
Nicht alle Teile müssen in dieselbe Maschine passen.. Das Gewicht, das Volumen, die verdeckten Bereiche, die inneren Kanäle und das Vorhandensein von Beschichtungen beeinflussen den Prozess.
Warum Verunreinigungen vor der Reinigung identifiziert werden müssen
In Gasturbinenkompressoren lagern sich Partikel und Aerosole aus der Ansaugluft ab.
EIn Feldstudien wurden Kombinationen aus Mineralstaub, Oxiden, Ruß und Fasern oder Partikeln identifiziert, die mit dem Filtersystem in Verbindung stehen.
Feuchtigkeit und ölige Verunreinigungen können deren Anhaftung begünstigen. Auch die Verteilung ist nicht gleichmäßig: Die vorderen Abschnitte und die hinteren Bereiche können unterschiedlich auf die Reinigung reagieren.
An den Bauteilen des Verbrennungsraums und des Heißbereichs können sich Ruß, Verbrennungsrückstände, Oxide und Verunreinigungen auf den erhitzten Oberflächen ablagern. Einige davon bestehen aus Superlegierungen und sind mit einer thermischen oder umwelttechnischen Schutzbeschichtung versehen.
Das Reinigungsziel lässt sich nicht festlegen, ohne zu wissen, welche Oberfläche erhalten bleiben soll und welche Schicht tatsächlich entfernt werden soll.
In Dampfturbinen können sich Ablagerungen aus Salzen, Kieselsäure und Korrosionsprodukten bilden, zusätzlich zu Ölen oder Verschmutzungen, die beim Ausbau eingedrungen sind. Eine lösliche Ablagerung erfordert eine andere Vorgehensweise als eine harte Schicht oder verkohlte Rückstände. Bevor die mechanische Kraft erhöht wird, sollte eine Probe analysiert und die Betriebsgeschichte der Anlage überprüft werden.
Welche Folgen kann eine unzureichende Reinigung haben?
Verschmutzungen verändern das Profil und die Rauheit der Oberflächen, über die die Flüssigkeit fließt.
Im Kompressor wird der Bewuchs Es handelt sich um eine bekannte Form des abbaubaren Abfalls, weshalb es entsprechende Waschprogramme gibt.
Während der Generalüberholung, eine schlecht vorbereitete Oberfläche kann zudem Anzeichen verbergen, einen nachfolgenden Arbeitsschritt verunreinigen oder dazu führen, dass ein Bauteil erneut gereinigt werden muss, nachdem bereits Kapazitäten für die Inspektion und Reparatur aufgewendet wurden.
Es wäre jedoch ein Fehler, etwaige Leistungseinbußen auf Verschmutzung zurückzuführen.
Erosion, Korrosion, Beschichtungsablösung, Risse, Verformungen und Änderungen des Spiels lassen sich nicht durch Waschen beheben. Bei der Inspektion und anhand der Betriebsdaten muss unterschieden werden, was entfernt werden kann und was einen Schaden am Bauteil darstellt.
Vorabdiagnose: Die Daten, die den Prozess definieren
Ein seriöser Vorschlag geht von dem Werkstück und dem gewünschten Ergebnis aus, nicht von der Leistung einer Maschine.
Zumindest müssen die Turbine und die Herkunftsstufe, die Teilenummer, das Grundmaterial, die Beschichtungen, die Verunreinigungen, die Abmessungen, das Gewicht und die Anzahl der zu bearbeitenden Teile bekannt sein.
Zudem müssen die Akzeptanzkriterien festgelegt werden. Diese können visuell sein, im Zusammenhang mit einer Eindringprüfung oder einem anderen zerstörungsfreien Prüfverfahren stehen, eine Restverunreinigung begrenzen oder die Oberfläche für eine Reparatur oder Beschichtung vorbereiten. Diese Kriterien bestimmen das Abspülen, das Trocknen, die Handhabung und die Notwendigkeit, Parameter zu erfassen.
Wenn keine Vorkenntnisse über die Kombination aus Material, Beschichtung und Rückständen vorliegen, ist ein Test mit einem nicht kritischen Bauteil oder einer repräsentativen Probe einer Festlegung des Zyklus durch Analogieschluss vorzuziehen. Die Validierung muss nicht nur die Entfernung von Verschmutzungen umfassen, sondern auch die Abwesenheit unerwünschter Auswirkungen auf die Oberflächenbeschaffenheit und die Funktionsschichten.
Reinigungsverfahren für Industrieturbinen
Die Methoden unterscheiden sich hinsichtlich des Einsatzortes, der eingesetzten Energie und der dabei entstehenden Rückstände. Der folgende Vergleich dient als Orientierungshilfe für die Untersuchung; die Vorgaben des Turbinenherstellers und des Eigentümers der Komponente haben Vorrang.
Methode | Übliche Anwendung | Vorteil | Zu überwachender Grenzwert |
Inline- oder Offline-Reinigung des Kompressors | Eingebaute Gasturbine, gemäß OEM-Verfahren. | Es bekämpft Ablagerungen, ohne dass alle Komponenten ausgebaut werden müssen. | Wasser, Reinigungsmittel, Zustand des Geräts, Abfluss und vom Hersteller festgelegte Parameter. |
Wassersprühung | Zerlegte Teile mit zugänglichen Oberflächen und löslichem oder entfettbarem Schmutz. | Automatisiert das Waschen und lässt sich mit dem Spülen und Trocknen kombinieren. | Schatten durch Sprühverfahren, Druck, Ausrichtung, Beschichtungen und innere Geometrien. |
Ultraschall im Tauchverfahren | Flügel, Scheiben und demontierte Teile, die vollständig in Wasser eingetaucht werden und nass werden können. | Die Kavitation wirkt auf benetzte Oberflächen und komplexe Geometrien. | Chemie, Material, Beschichtung, eingeschlossene Luft, Schallbelastung und Schallverteilung. |
Chemische Reinigung durch Einweichen oder Umwälzen | Ablagerungen, die auf eine bestimmte Reaktion zurückzuführen sind. | Es kann hartnäckige Verunreinigungen aufweichen oder auflösen. | Kompatibilität, Badkontrolle, Neutralisierung, Spülung und Abwässer. |
Trockeneis oder mechanische Trockenreinigung | Zugängliche Flächen, Arbeiten vor Ort oder Vorbereitung bestimmter Bereiche. | Verhindert das Eindringen von Wasser und kann Sekundärabfälle aus der Umwelt reduzieren. | Zugang, Projektion, Begrenzung, Belüftung und Oberflächenempfindlichkeit. |
Abrasives Strahlverfahren oder Laserstrahlverfahren | Fachgerechte Zubereitung nach einem genehmigten Verfahren. | Lokale Wirkung und Wirksamkeit gegen resistente Keime. | Materialverlust, Rauheit, Beschichtungen, Staub, Rauch und Qualifizierung. |
Kombiniertes Verfahren | Gemischte Verschmutzungen oder mehrstufige Aufbereitung. | Ordne jede Phase dem Schadstoff und dem Ergebnis zu, für das sie am besten geeignet ist. | Rückstände, Kompatibilität zwischen den einzelnen Stufen, Handhabung und Rückverfolgbarkeit. |
Reinigung des Kompressors bei eingebauter Turbine
Die Inline-Reinigung und die Offline-Reinigung sind Teil der Wartung der installierten Turbine. Bei der Inline-Reinigung arbeitet das System unter den vom Hersteller festgelegten Bedingungen; bei der Offline-Reinigung wird die Anlage abgeschaltet und es wird ein spezifischer Zyklus aus Einspritzen, Drehen, Einweichen und Spülen durchgeführt.
Beide Mittel zielen darauf ab, Ablagerungen am Kompressor zu beseitigen, ersetzen jedoch nicht die Reinigung der ausgebauten Bauteile, wenn die Turbine einer Überholung unterzogen wird.
Sprühreinigung von zerlegten Teilen
Das Besprühen mit Wasser eignet sich zum Entfetten von Gehäusen, Halterungen, Ventilen und anderen Teilen, deren Oberflächen dem Wasserstrahl ausgesetzt werden können.
In einer automatische Teilereinigungsmaschine, sind die Werkzeuge und die Ausrichtung entscheidend dafür, dass die Flüssigkeit die erforderlichen Flächen erreicht und nach dem Zyklus abfließen kann.
Bei engen Durchlässen, sehr nahe beieinander liegenden Schaufeln oder abgeschirmten Bereichen ist es möglich, dass der direkte Strahl nicht gleichmäßig auftrifft. In diesem Fall kann das Sprühgestell angepasst, gerichtete Düsen eingebaut, eine kontrollierte manuelle Reinigung kombiniert oder ein Eintauchen in Betracht gezogen werden. Es ist nicht ratsam, den Druck zu erhöhen, ohne zuvor die Empfindlichkeit des Bauteils und der Beschichtung zu prüfen.
Ultraschallreinigung von Schaufeln und Bauteilen
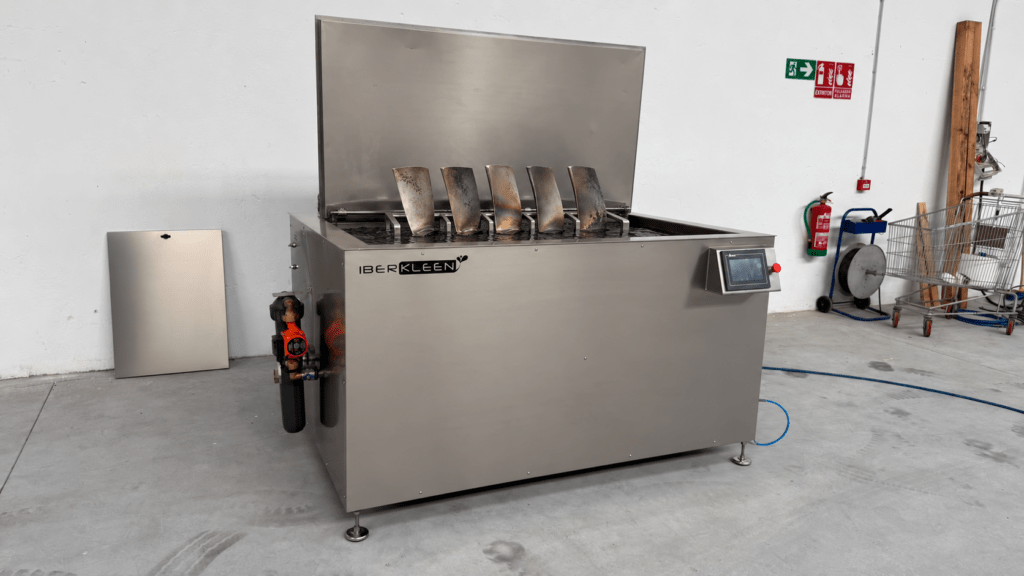
In einem Ultraschallbad erzeugen die Wandler Schallwellen in der Flüssigkeit. Die Kavitation trägt dazu bei, Verunreinigungen von den benetzten Oberflächen zu lösen, und kann auch an Stellen wirken, die nicht direkt vom Strahl getroffen werden. Diese Eigenschaft macht das Verfahren interessant für Chargen von Schaufeln, Scheiben mit Aufnahmen, Ventilen und Teilen mit komplexer Geometrie.
Das Eintauchen macht die Prozesstechnik nicht überflüssig. Die Hohlräume müssen gefüllt werden, die Luft muss entweichen können, die Teile dürfen sich nicht gegenseitig blockieren und das Gestell darf keine geschützten Bereiche bilden. Bei großen Chargen tragen die Position der Wandler, der Abstand zum Werkstück und mögliche vertikale Bewegungen dazu bei, die Einwirkung gleichmäßig zu verteilen. Die Nennleistung allein garantiert keine Gleichmäßigkeit.
Es gibt auch keine universelle Frequenz, Temperatur oder Reinigungsmittel für “Turbinen”. Eine unbeschichtete Superlegierung, ein aluminisiertes Bauteil und eine Schaufel mit Wärmebarriere bergen unterschiedliche Risiken. Die Auswahl muss sich auf die geltenden Unterlagen und auf Tests stützen, die eine Reinigung ohne unerwünschte Veränderungen nachweisen.
Trockenreinigung, Strahlreinigung und andere Verfahren
Die Trockeneis Dies kann nützlich sein, wenn man vermeiden möchte, dass Wasser auf zugängliche Flächen gelangt, und wenn eine angemessene Organisation hinsichtlich CO₂, Druckluft, Belüftung und Sicherheit gegeben ist.
Die gestrahlt Ein zugelassenes Mittel wird zum Entfernen von Ablagerungen und zur Vorbereitung von Oberflächen verwendet, insbesondere wenn ein für die Inspektion geeigneter Zustand angestrebt wird.
Die Laserreinigung bietet eine gezielte Wirkung, erfordert jedoch die Kontrolle des Prozesses sowie die Entnahme und Bewertung des Substrats und der Beschichtung.
Diese Technologien stehen nicht immer in Konkurrenz zum Ultraschall.
Ein Betrieb kann bei großen Rotoren oder Gehäusen auf Trockenreinigung zurückgreifen und das Eintauchen für abnehmbare Bauteile vorbehalten. Ein sinnvolles Kriterium ist es, jede Methode der Oberfläche zuzuordnen, die damit kontrolliert behandelt werden kann.
Wann ist ein Ultraschallgerät sinnvoll?
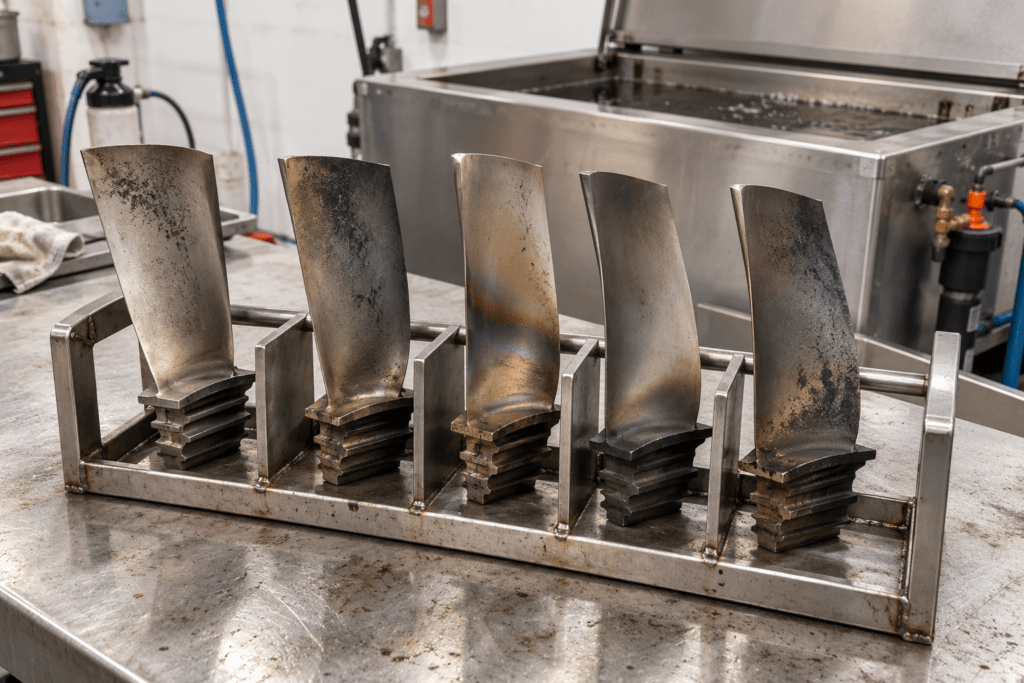
Die Ultraschallreinigungsgeräte kommen in FrageDies ist der Fall, wenn das Werkstück vollständig eingetaucht werden kann, die Rückstände mit einem kompatiblen wässrigen Medium verträglich sind und die Geometrie Bereiche aufweist, die sich nur schwer bürsten oder besprühen lassen. Sie sind auch dann interessant, wenn Chargen nach einer wiederholbaren Rezeptur verarbeitet und die mit der manuellen Arbeit verbundenen Schwankungen reduziert werden sollen.
Sie müssen ausgeschlossen oder einer verstärkten Validierung unterzogen werden, wenn das Bauteil nicht eingetaucht werden darf, Beschichtungen vorhanden sind, deren Verhalten unbekannt ist, Risse oder Beschädigungen vorliegen, in denen sich Flüssigkeit ansammeln kann, die Geometrie das Entweichen von Luft verhindert oder die Anforderungen das Entfernen einer Schicht erfordern, für die ein spezifischer chemischer oder mechanischer Prozess notwendig ist. Ein Rotor, der das zulässige Gewicht oder die zulässigen Abmessungen überschreitet, darf ebenfalls nicht gewaltsam in einen Behälter gepresst werden, der für kleinere Teile ausgelegt ist.
Fachgerechter Arbeitsablauf für demontierte Bauteile
Der Prozess muss von hinten nach vorne konzipiert werden, ausgehend von dem Zustand, in dem das Teil zur Prüfung, Reparatur oder Montage gelangen soll. Eine typische Abfolge kann die folgenden Phasen umfassen, die an die Kundenspezifikation angepasst sind:
- Annahme und Identifizierung. Erfassung von Referenznummer, Herkunft, Material, Beschichtung, Zustand und sichtbaren Verunreinigungen.
- Vorabprüfung und Abkleben. Vorhandene Schäden dokumentieren und Bereiche schützen, die nicht behandelt werden sollen.
- Lose Abfälle oder grobe Ladungen entfernen, die das Hauptbecken überlasten würden.
- Einbau in die Vorrichtung. Kontakt mit kritischen Oberflächen vermeiden und den Zufluss der Flüssigkeit sowie den Abfluss der Luft gewährleisten.
- Sprühverfahren, Ultraschall oder chemische Verfahren unter Anwendung von Parametern anwenden, die durch Tests und Verfahren festgelegt wurden.
- Waschmittel und abgelöste Verunreinigungen entfernen und dabei die Verschleppung zwischen den einzelnen Stufen kontrollieren.
- Trocknung und Schutz. Stauwasser vermeiden und den vorübergehenden Schutz je nach Material und nachfolgendem Prozess festlegen.
- Validierung und Protokollierung. Die Akzeptanzkriterien überprüfen und die für die Wiederholung des Zyklus erforderlichen Daten aufbewahren.
❓ Häufig gestellte Fragen zur Reinigung von Industrieturbinen
Das ist nicht die übliche Vorgehensweise. Die Tauchultraschallreinigung wird bei zerlegten Bauteilen angewendet, die in einen Behälter passen und mit der Flüssigkeit in Kontakt kommen dürfen. Die Reinigung einer montierten Gasturbine erfolgt mit Systemen und Verfahren, die vom Turbinenhersteller vorgegeben sind.
Flügel, Düsen, Scheiben, Ventile, Schrauben und bestimmte Verbrennungs- oder Hilfskomponenten kommen dafür in Frage. Die Entscheidung hängt von Abmessungen, Gewicht, Material, Beschichtung, innerer Geometrie, Rückständen und den Akzeptanzkriterien ab. Die Kompatibilität darf nicht allein anhand der Bezeichnung des Teils abgeleitet werden.
In Kombination mit geeigneten Chemikalien und einem validierten Verfahren können sie dazu beitragen, diese Schadstoffe zu entfernen. Stark verhärtete Rückstände, bestimmte Rostschichten oder Materialien, die abgebeizt werden sollen, erfordern unter Umständen eine Vorbehandlung, spezielle Chemikalien oder ein anderes Verfahren. Die tatsächliche Prüfung bestimmt die geeignete Vorgehensweise.
Das Kriterium hängt von dem folgenden Arbeitsschritt ab. Es kann eine Sichtprüfung unter festgelegten Bedingungen, das Fehlen eines Films, eine Partikelprüfung oder eine mit einer zerstörungsfreien Prüfung (ZfP) oder einer Beschichtung kompatible Vorbereitung umfassen. Der Kunde muss die geltende Spezifikation vorlegen; die Maschine wird anhand dieses Ergebnisses validiert.
Zeichnungen oder Maße, Gewicht, Fotos, Angabe des Materials und der Beschichtung, Beschreibung des Verunreinigungsstoffs, Stückzahl pro Schicht, derzeitiges Verfahren, Reinigungskriterien, nachfolgender Prozess, Verbrauchsmaterialien und verfügbarer Platz. Wenn möglich, ermöglicht ein Teil oder ein Muster die Validierung des Prozesses vor der Planung der Anlage.
Wir untersuchen den Prozess anhand der tatsächlichen Teile
Unter IBERKLEEN Wir stellen Ultraschallreinigungsmaschinen, Teilereinigungsanlagen und mehrstufige Systeme für die Instandhaltung und die Industrie her.
Wenn Sie die Reinigung von Schaufeln, Scheiben, Ventilen oder Turbinenkomponenten standardisieren möchten, senden Sie uns bitte die Angaben zum Bauteil und zu den Ablagerungen. Wir prüfen dann die Eignung des Verfahrens, die erforderlichen Vorrichtungen, die Spül- und Trocknungsschritte sowie die benötigte Kapazität.
Falls es die Anwendung erfordert, führen wir vor der Dimensionierung der Maschine Vorversuche mit einer repräsentativen Stichprobe durch.