
Czyszczenie turbin przemysłowych: jak czyścić łopatki i elementy
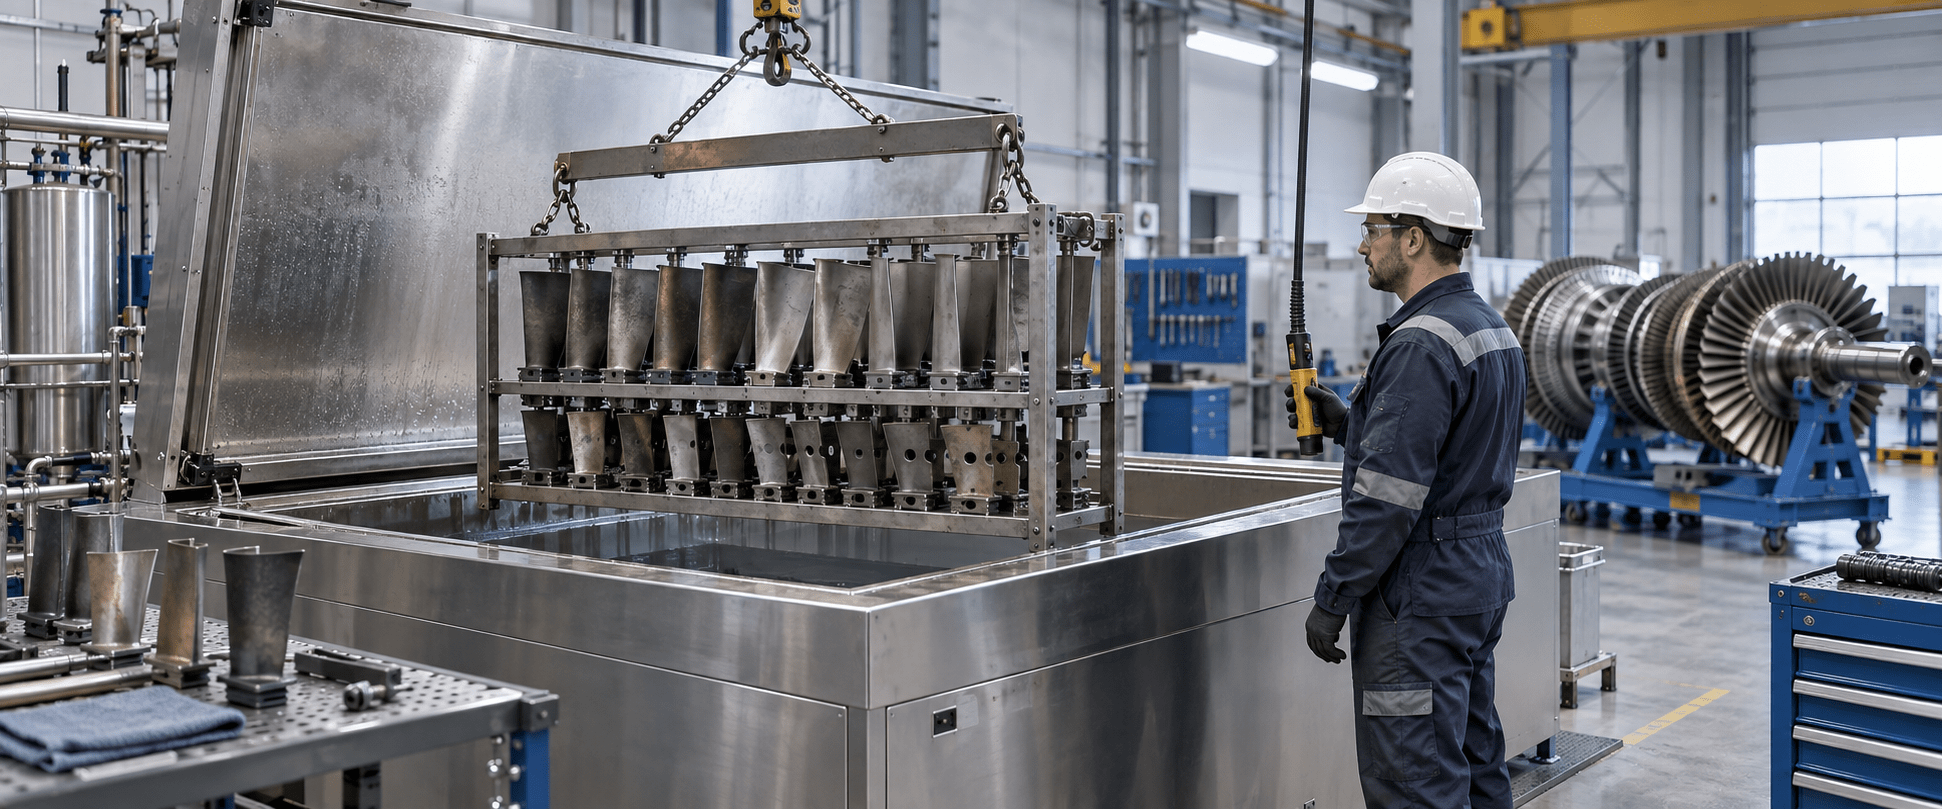
The czyszczenie turbin przemysłowych obejmuje bardzo różnorodne prace. Może to dotyczyć płukania sprężarki turbiny gazowej bez demontażu urządzenia, usuwania osadów z turbiny parowej podczas postoju lub czyszczenia w warsztacie łopatek, tarcz, membran, zaworów i obudów.
Pomylenie tych scenariuszy prowadzi do wyboru urządzeń, które nie osiągają pożądanego poziomu pozostałości, lub – w najgorszym przypadku – do zastosowania procesu niezgodnego z danym materiałem lub powłoką.
W przypadku elektrowni, elektrociepłowni czy warsztatu zajmującego się turbinami celem nie jest też to, by część “wyglądała jak nowa”.
Sprzątanie powinno odpowiadać pewnym możliwa do zweryfikowania potrzeba: przywrócenie dostępności powierzchni, przygotowanie elementu do kontroli, usunięcie olejów lub pozostałości procesowych, zapobieganie zanieczyszczeniom między poszczególnymi etapami naprawy lub spełnienie wewnętrznych kryteriów akceptacji.
W niniejszym przewodniku porównano główne metody i skupiono się na zdemontowanych elementach, które można poddać obróbce w pralce przemysłowej. Wyjaśniono, w jakich przypadkach ultradźwięki i natryskiwanie stanowią wartość dodaną, jakie ograniczenia należy przestrzegać oraz jakie informacje są potrzebne producentowi do zaprojektowania niezawodnego rozwiązania.
Czyszczenie turbin przemysłowych – jak czyścić łopatki i elementy
Co tak naprawdę jest czyszczone w turbinie przemysłowej
W turbinie gazowej powietrze przepływa najpierw przez układ dolotowy i sprężarkę. Następnie miesza się z paliwem w komorze spalania, a gorące gazy przekazują energię do stopni turbiny. W każdej strefie występują inne temperatury, natężenia przepływu i zanieczyszczenia. Czyszczenie zamontowanej sprężarki nie jest równoznaczne z czyszczeniem łopatki z sekcji gorącej, która została zdemontowana w celu kontroli lub naprawy.
W turbinie parowej płyn rozpręża się, przepływając przez łopatki stałe i ruchome rozmieszczone w kilku stopniach.
Osady pochodzą z samego obiegu wody i pary, z produktów korozji lub z naniesionych zanieczyszczeń. Charakter tych osadów oraz stan powierzchni decydują o tym, czy należy zastosować metodę wodną, chemiczną, mechaniczną czy kombinowaną.
W ramach przeglądu do warsztatu mogą trafić łopatki i dysze, tarcze, kompletne lub niekompletne wirniki, membrany, uszczelki, obudowy, zawory, elementy śrubowe oraz elementy pomocnicze.
Nie wszystkie elementy muszą być umieszczane w tej samej maszynie. Waga, objętość, zamaskowane obszary, kanały wewnętrzne oraz obecność powłok mają wpływ na przebieg procesu.
Dlaczego przed rozpoczęciem czyszczenia należy zidentyfikować źródło zanieczyszczenia
W sprężarkach turbin gazowych osadzają się cząstki i aerozole pochodzące z powietrza wlotowego.
EW badaniach terenowych zidentyfikowano mieszaniny pyłu mineralnego, tlenków, sadzy oraz włókien lub cząstek związanych z układem filtrującym.
Wilgoć i zanieczyszczenia olejowe mogą sprzyjać ich przywieraniu. Rozkład również nie jest równomierny: początkowe etapy i dalsze obszary mogą reagować inaczej na mycie.
Elementy układu spalania i sekcji gorącej mogą wykazywać obecność sadzy, spalonych pozostałości, tlenków oraz zanieczyszczeń przylegających do powierzchni narażonych na działanie wysokiej temperatury. Niektóre z nich zawierają superstopów oraz powłoki zapewniające ochronę termiczną lub środowiskową.
Nie można określić celu czyszczenia bez ustalenia, która powierzchnia ma zostać zachowana, a która warstwa faktycznie ma zostać usunięta.
W turbinach parowych mogą pojawiać się osady soli, krzemionki i produktów korozji, a także oleje lub zanieczyszczenia, które dostały się do środka podczas demontażu. Osad rozpuszczalny wymaga innego podejścia niż twarda warstwa lub zwęglony osad. Przed zastosowaniem większej siły mechanicznej należy zbadać próbkę i zapoznać się z historią eksploatacji urządzenia.
Jakie mogą być konsekwencje niedostatecznego czyszczenia
Zanieczyszczenia zmieniają profil i chropowatość powierzchni, po których przepływa płyn.
W sprężarce, porosty Jest to znany rodzaj zanieczyszczenia, które można usunąć, dlatego też istnieją programy do jego usuwania.
W trakcie remont generalny, a nieprawidłowo przygotowana powierzchnia może również ukrywać oznaki uszkodzeń, zanieczyścić kolejny etap procesu lub spowodować, że element trafi ponownie do czyszczenia po tym, jak już wykorzystano na niego zasoby przeznaczone na kontrolę i naprawę.
Jednak przypisywanie jakiegokolwiek spadku wydajności zabrudzeniom byłoby błędem.
Erozja, korozja, utrata powłoki, pęknięcia, odkształcenia i zmiany luzu nie dają się usunąć poprzez mycie. Podczas kontroli i analizy danych eksploatacyjnych należy odróżnić elementy, które można usunąć, od uszkodzeń samego elementu.
Wstępna diagnoza – dane określające proces
Poważna propozycja zaczyna się od elementu i oczekiwanego rezultatu, a nie od mocy maszyny.
Należy znać co najmniej typ turbiny i stopień, z którego pochodzi element, numer katalogowy części, materiał podstawowy, powłoki, zanieczyszczenia, wymiary, masę oraz liczbę elementów, które mają zostać poddane obróbce.
Należy również określić kryteria akceptacji. Mogą one mieć charakter wizualny, wiązać się z kontrolą za pomocą płynów penetrujących lub innych metod badań nieniszczących (END), ograniczać pozostałości zanieczyszczeń lub przygotowywać powierzchnię do naprawy lub pokrycia. Kryteria te determinują sposób płukania, suszenia, postępowania z powierzchnią oraz konieczność rejestrowania parametrów.
W przypadku braku wcześniejszych doświadczeń dotyczących danej kombinacji materiału, powłoki i zanieczyszczenia, zaleca się przeprowadzenie testu na elemencie o mniejszym znaczeniu lub na reprezentatywnej próbce, zamiast ustalania cyklu na podstawie analogii. Walidacja powinna obejmować nie tylko usunięcie zanieczyszczeń, ale także sprawdzenie braku niepożądanych skutków dla wykończenia i warstw funkcjonalnych.
Metody czyszczenia turbin przemysłowych
Metody różnią się między sobą miejscem interwencji, zużywaną energią oraz wytwarzanymi odpadami. Poniższe porównanie ma charakter orientacyjny; pierwszeństwo mają procedury producenta turbiny oraz właściciela elementu.
Metoda | Typowe zastosowanie | Zaleta | Wartość graniczna do kontroli |
Płukanie sprężarki w trybie online lub offline | Turbina gazowa zamontowana zgodnie z procedurą producenta (OEM). | Usuwa osady bez konieczności demontażu wszystkich elementów. | Woda, środek czyszczący, stan urządzenia, odpływ oraz parametry określone przez producenta. |
Opryskiwanie wodą | Części zdemontowane, o dostępnych powierzchniach i zanieczyszczeniach rozpuszczalnych lub nadających się do odtłuszczenia. | Automatyzuje proces prania i może być zintegrowany z płukaniem oraz suszeniem. | Cienie wynikające z rozpylania, ciśnienia, orientacji, powłok i geometrii wewnętrznej. |
Ultradźwięki zanurzeniowe | Łopatki, tarcze i zdemontowane elementy, które mogą zostać zanurzone i całkowicie zamoczone. | Kawitacja oddziałuje na powierzchnie zanurzone w cieczy oraz na elementy o złożonej geometrii. | Chemia, materiał, powłoka, powietrze uwięzione, obciążenie akustyczne i rozkład dźwięku. |
Czyszczenie chemiczne metodą namaczania lub cyrkulacji | Osady powstające w wyniku określonej reakcji. | Może zmiękczyć lub rozpuścić trudne do usunięcia zanieczyszczenia. | Kompatybilność, kontrola kąpieli, neutralizacja, płukanie i ścieki. |
Lód suchy lub czyszczenie mechaniczne na sucho | Powierzchnie dostępne, prace na miejscu lub przygotowanie konkretnych obszarów. | Zapobiega przedostawaniu się wody i może ograniczyć powstawanie odpadów wtórnych w środowisku. | Dostęp, projekcja, stabilizacja, wentylacja i czułość powierzchniowa. |
Obróbka strumieniowo-ścierna lub laserowa | Specjalistyczne przygotowanie zgodnie z zatwierdzoną procedurą. | Działanie o ukierunkowanym zasięgu i skuteczność w zwalczaniu opornych ognisk zakażenia. | Utrata materiału, chropowatość, powłoki, pył, dymy i kwalifikacja. |
Proces łączony | Zanieczyszczenia mieszane lub przygotowanie wieloetapowe. | Przypisz każdą fazę do zanieczyszczenia i wyniku, który najlepiej je eliminuje. | Zanieczyszczenia, zgodność między etapami, obsługa i identyfikowalność. |
Płukanie sprężarki z zamontowaną turbiną
Płukanie w trybie pracy i płukanie poza trybem pracy stanowią część konserwacji zainstalowanej turbiny. W pierwszym przypadku system działa zgodnie z warunkami określonymi przez producenta OEM; w drugim przypadku urządzenie zostaje zatrzymane i przeprowadza się określony cykl obejmujący wtrysk, obrót, namaczanie i płukanie.
Oba środki mają na celu oczyszczenie osadów z kompresora, ale nie zastępują czyszczenia zdemontowanych elementów podczas przeglądu turbiny.
Czyszczenie metodą natryskową zdemontowanych części
Opryskiwanie wodą nadaje się do odtłuszczania obudów, wsporników, zaworów i innych elementów, których powierzchnie mogą być poddane działaniu strumienia.
W jednej z automatyczna myjka do części, oprzyrządowanie i ustawienie mają zasadnicze znaczenie dla tego, by ciecz dotarła do odpowiednich powierzchni i spłynęła po zakończeniu cyklu.
W przypadku wąskich przejść, łyżek umieszczonych bardzo blisko siebie lub obszarów osłoniętych bezpośredni strumień może nie docierać równomiernie. W takim przypadku można zmodyfikować układ dysz, zastosować dysze kierunkowe, połączyć to z kontrolowanym myciem ręcznym lub rozważyć zanurzenie. Nie należy zwiększać ciśnienia bez uprzedniego sprawdzenia wrażliwości elementu i powłoki.
Czyszczenie ultradźwiękowe łopatek i elementów
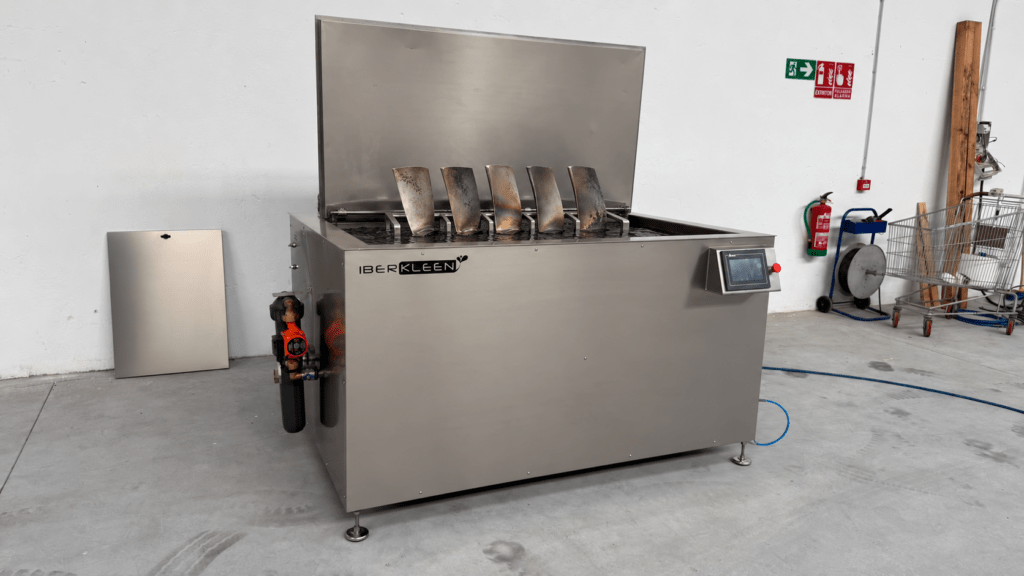
W wannie ultradźwiękowej przetworniki generują fale akustyczne w cieczy. Kawitacja przyczynia się do usuwania zanieczyszczeń z nawilżonych powierzchni i może działać w obszarach o skomplikowanej geometrii, do których nie dociera bezpośredni strumień. Ta cecha sprawia, że metoda ta jest interesująca w przypadku partii łopatek, tarcz z gniazdami, zaworów oraz elementów o złożonej geometrii.
Zanurzenie nie eliminuje konieczności stosowania inżynierii procesowej. Wnęki muszą zostać wypełnione, powietrze musi mieć możliwość ujścia, elementy nie mogą się wzajemnie blokować, a stojak nie może tworzyć stref osłoniętych. W przypadku dużych ładunków położenie przetworników, odległość od elementu oraz ewentualny ruch pionowy pomagają w równomiernym rozłożeniu oddziaływania. Sama moc znamionowa nie gwarantuje równomierności.
Nie ma też jednej uniwersalnej częstotliwości, temperatury ani środka czyszczącego dla “turbin”. Superstop bez powłoki, element pokryty warstwą aluminium oraz łopatka z barierą termiczną wiążą się z różnymi zagrożeniami. Wybór należy oprzeć na odpowiedniej dokumentacji oraz na wynikach badań potwierdzających czystość bez niepożądanych zmian.
Czyszczenie na sucho, piaskowanie i inne technologie
The suchy lód może się to okazać przydatne, gdy chce się uniknąć rozlania wody na łatwo dostępne powierzchnie i gdy zapewniono odpowiednie warunki w zakresie CO₂, sprężonego powietrza, wentylacji i bezpieczeństwa.
The natryskowy Środek ten stosuje się do usuwania osadów i przygotowywania powierzchni, zwłaszcza w celu uzyskania stanu umożliwiającego przeprowadzenie kontroli.
The czyszczenie laserowe zapewnia miejscowe działanie, choć wymaga kontroli procesu, usunięcia oraz oceny podłoża i powłoki.
Technologie te nie zawsze stanowią konkurencję dla ultradźwięków.
W danym zakładzie można zastosować czyszczenie na sucho w przypadku dużych wirników lub obudów, a zanurzenie zarezerwować dla elementów demontowalnych. Przydatną zasadą jest przyporządkowanie każdej metody do powierzchni, którą można poddać czyszczeniu w kontrolowany sposób.
Kiedy warto skorzystać z aparatu ultrasonograficznego
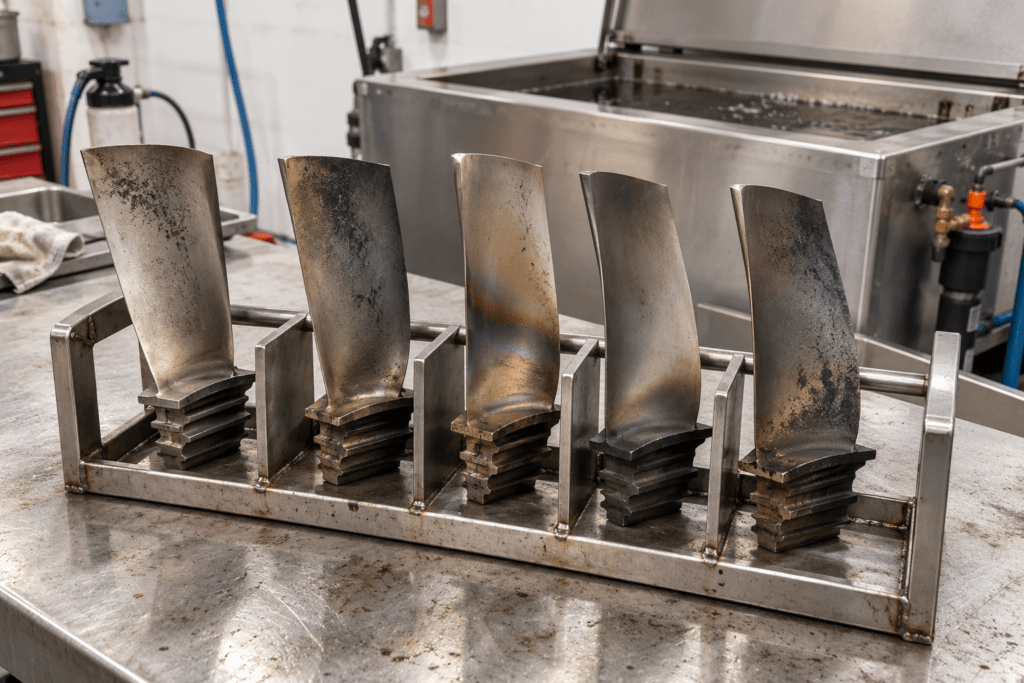
The urządzenia do czyszczenia ultradźwiękowego są dobrym rozwiązaniemSą one stosowane, gdy element można całkowicie zanurzyć, pozostałości reagują na odpowiednie środowisko wodne, a geometria zawiera obszary trudne do oczyszczenia za pomocą szczotkowania lub natryskiwania. Rozwiązania te są również interesujące w przypadku przetwarzania partii według powtarzalnej receptury oraz w celu ograniczenia zmienności związanej z pracą ręczną.
Należy je wykluczyć lub poddać wzmocnionej walidacji, gdy element nie nadaje się do zanurzenia, występują powłoki o nieznanej reakcji, występują pęknięcia lub uszkodzenia, w których może gromadzić się ciecz, geometria uniemożliwia odprowadzenie powietrza lub kryteria wymagają usunięcia warstwy wymagającej zastosowania określonego procesu chemicznego lub mechanicznego. Nie należy również na siłę umieszczać wirnika, którego masa lub wymiary użytkowe przekraczają dopuszczalne wartości, w zbiorniku przeznaczonym dla mniejszych elementów.
Profesjonalny proces obróbki demontowanych elementów
Proces należy zaprojektować „od końca do początku”, zaczynając od stanu, w jakim element powinien znaleźć się przed kontrolą, naprawą lub montażem. Typowa sekwencja może obejmować następujące etapy, dostosowane do specyfikacji klienta:
- Odbiór i identyfikacja. Należy odnotować numer referencyjny, pochodzenie, materiał, powłokę, stan oraz widoczne zanieczyszczenia.
- Wstępna kontrola i maskowanie. Należy udokumentować istniejące uszkodzenia oraz zabezpieczyć obszary, które nie powinny zostać poddane obróbce.
- Należy usunąć luźne odpady lub duże ładunki, które mogłyby zatykać główny zbiornik.
- Umieszczenie w osprzęcie. Należy unikać kontaktu z newralgicznymi powierzchniami oraz zapewnić dopływ cieczy i odpływ powietrza.
- Zastosować natrysk, ultradźwięki lub środki chemiczne zgodnie z parametrami ustalonymi na podstawie testów i procedur.
- Usunąć detergent i uwolnione zanieczyszczenia, kontrolując przenoszenie zanieczyszczeń między etapami.
- Suszenie i zabezpieczenie. Należy zapobiegać gromadzeniu się wody oraz określić tymczasowe zabezpieczenie w zależności od materiału i kolejnego etapu procesu.
- Weryfikacja i rejestracja. Należy sprawdzić kryteria akceptacji i zachować dane niezbędne do powtórzenia cyklu.
❓ Najczęściej zadawane pytania dotyczące czyszczenia turbin przemysłowych
Nie jest to typowe podejście. Badania ultradźwiękowe metodą zanurzeniową stosuje się w przypadku zdemontowanych elementów, które mieszczą się w kadzi i mogą mieć kontakt z cieczą. Czyszczenie zmontowanej turbiny gazowej odbywa się przy użyciu systemów i procedur określonych przez producenta turbiny.
Kandydatami mogą być łopatki, dysze, tarcze, zawory, elementy śrubowe oraz niektóre elementy układu spalania lub elementy pomocnicze. Decyzja zależy od wymiarów, masy, materiału, powłoki, geometrii wewnętrznej, pozostałości oraz kryteriów akceptacji. Nie należy wnioskować o kompatybilności wyłącznie na podstawie nazwy części.
Mogą one przyczynić się do usunięcia tych zanieczyszczeń, gdy zostaną połączone z odpowiednimi środkami chemicznymi i sprawdzoną procedurą. Bardzo zatwardziałe pozostałości, niektóre warstwy rdzy lub materiały przeznaczone do odbarwiania mogą wymagać obróbki wstępnej, zastosowania specjalnych środków chemicznych lub innej metody. Odpowiednią kolejność czynności określa się na podstawie rzeczywistego testu.
Kryterium zależy od poniższej operacji. Może ono obejmować kontrolę wzrokową w określonych warunkach, brak powłoki, kontrolę cząstek stałych lub przygotowanie zgodne z metodą badań nieniszczących (END) lub powłoką. Klient musi dostarczyć odpowiednią specyfikację; maszyna jest walidowana w odniesieniu do tego wyniku.
Rysunki lub wymiary, waga, zdjęcia, określenie materiału i powłoki, opis zanieczyszczenia, liczba elementów na zmianę, obecna metoda, kryteria czystości, dalszy proces, materiały eksploatacyjne i dostępna przestrzeń. Jeśli to możliwe, jeden element lub próbka pozwala zweryfikować proces przed zaprojektowaniem instalacji.
Analizujemy ten proces na podstawie rzeczywistych elementów
Przy IBERKLEEN Produkujemy maszyny do czyszczenia ultradźwiękowego, myjki do części oraz systemy wieloetapowe przeznaczone dla sektora konserwacji i przemysłu.
Jeśli chcesz ustandaryzować proces czyszczenia łopatek, tarcz, zaworów lub elementów turbin, prześlij nam informacje dotyczące danej części i osadu. Przeanalizujemy zgodność procesu, oprzyrządowanie, etapy płukania i suszenia oraz wymaganą wydajność.
Jeśli wymaga tego dane zastosowanie, przed doborem parametrów maszyny przeprowadzimy wstępne testy na reprezentatywnej próbce.