
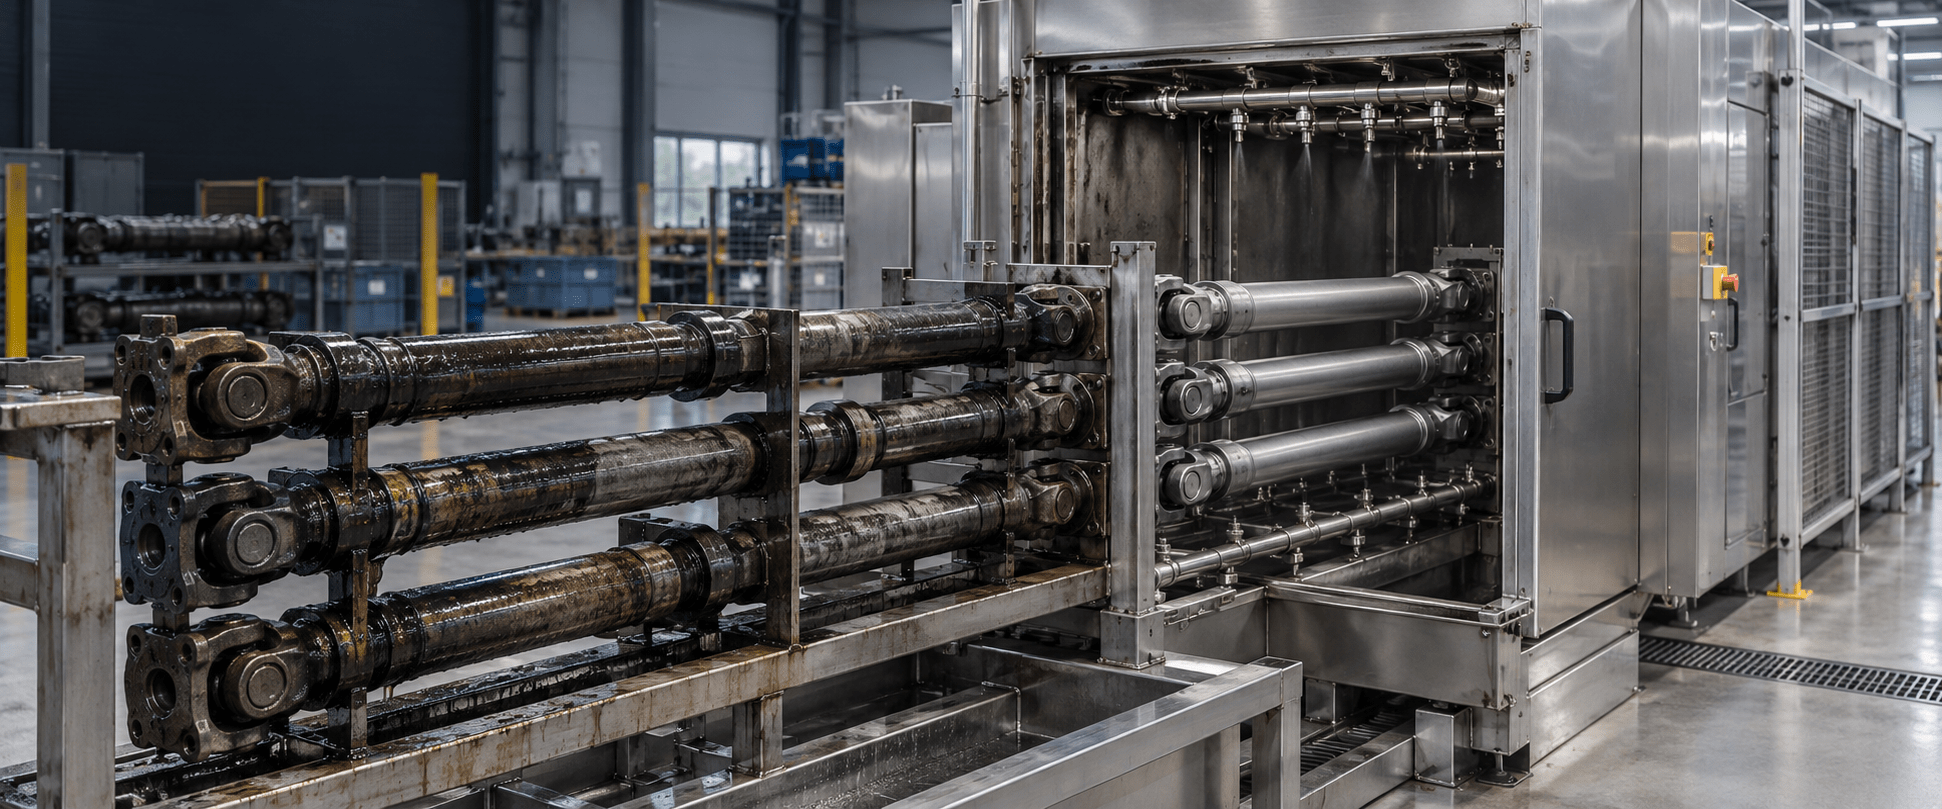
Czyszczenie wałów napędowych za pomocą systemów przemysłowych
The czyszczenie wałów napędowych nie polega wyłącznie na usunięciu widocznego tłuszczu.
W trakcie produkcji, przebudowy i konserwacji na osi mogą znajdować się pozostałości oleju obróbczego, chłodziwa, wiórów, pyłu ściernego, środka antykorozyjnego lub zanieczyszczeń nagromadzonych podczas eksploatacji.
Jeśli zanieczyszczenia te pozostaną w rowkach, gniazdach, otworach lub wewnątrz elementu rurowego, mogą utrudniać kontrolę i utrudniać dalsze operacje, takie jak montaż, wyważanie, śrutowanie, powlekanie lub nakładanie nowego smaru.
Dlatego, Odpowiedniej maszyny nie wybiera się wyłącznie na podstawie długości elementu. Należy zbadać, z jakim typem wału mamy do czynienia, czy jest on zdemontowany, czy też zawiera uszczelki i łożyska, gdzie gromadzi się zanieczyszczenie, ile sztuk należy poddać obróbce oraz w jaki sposób zostanie sprawdzony wynik. Na podstawie tych danych można określić proces czyszczenia metodą natryskową, ultradźwiękową, w tunelu ciągłym lub kombinacją kilku etapów.
Czyszczenie wałów napędowych: metody i maszyny przemysłowe
Czego wymaga czyszczenie wału napędowego
Wał napędowy łączy w sobie kilka elementów w jednym elemencie.
Jego długość ma wpływ na obciążenie i nośność; cylindryczny kształt może powodować powstawanie obszarów zacienionych przed stałymi dyszami; a żłobienia, rowki, kołnierze, krzyżaki lub wnęki zatrzymują zanieczyszczenia, których nie zawsze da się usunąć poprzez mycie zewnętrzne.
W przypadku otwartych wałów drążonych należy również sprawdzić, czy płyn może dostać się do środka, przepłynąć przez kanał i wypłynąć, nie pozostając w środku.
Pierwszym krokiem jest określenie zakresu prac. Czyszczenie obrobionej osi przed montażem to nie to samo, co czyszczenie zużytego przegubu Cardana pochodzącego z pojazdu użytkowego. Nowy element zazwyczaj wymaga usunięcia oleju, płynu chłodzącego i cząstek stałych. Część odnowiona może zawierać stary smar, zanieczyszczenia środowiskowe, materiał ścierny pochodzący z wcześniejszej obróbki lub rdzę powierzchniową.
W zmontowanym zespole znajdują się uszczelki, elementy elastomerowe i elementy smarowane, których zgodność z kąpielą należy sprawdzić przed zanurzeniem lub spryskaniem ich produktem.
Jakie zanieczyszczenia należy usunąć
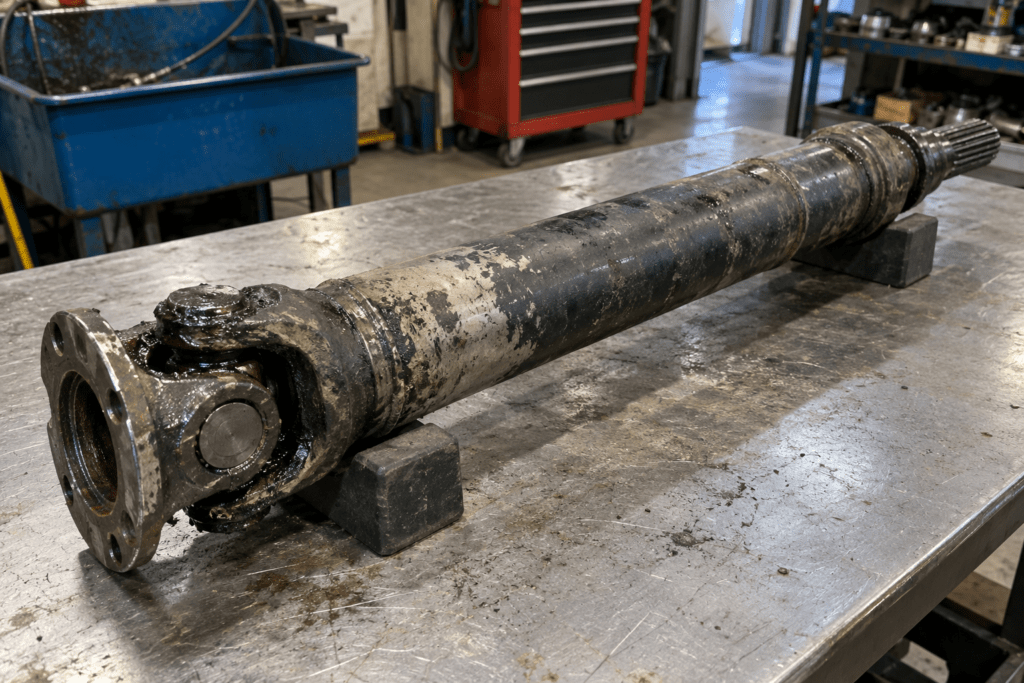
Zanieczyszczenie w znacznym stopniu determinuje przebieg procesu.
The oleje obróbcze i płyny do cięcia zwykle rozwiązuje się je za pomocą odpowiedniego roztworu wodnego i odpowiedniego działania mechanicznego.
The gęste lub starcze tłuszcze mogą wymagać dłuższego czasu kontaktu, kontrolowanej temperatury lub etapu wstępnego.
The wióry i cząstki wymagają odprowadzania, filtrowania oraz konstrukcji, która zapobiega ponownemu osadzaniu się ich na elemencie.
Należy również odróżnić zabrudzenia przylegające od zanieczyszczeń luźnych, które pozostają po takich operacjach jak śrutowanie, szlifowanie czy obróbka skrawaniem.
Wał, który na pierwszy rzut oka wydaje się czysty, może zawierać drobne cząstki w rowku, otworze lub wnętrzu rury. Z drugiej strony element poddany odtłuszczaniu przed kontrolą wzrokową może nie wymagać takiego samego poziomu kontroli cząstek stałych, jak element przeznaczony do montażu w wrażliwym układzie.
Sytuacja | Typowe zanieczyszczenia | Cel mycia |
Po obróbce | Olej, płyn chłodzący, wióry i drobne cząstki metalu. | Przygotować do pomiaru, montażu, obróbki lub kontroli czystości. |
Po śrutowaniu lub naprawie | Pył ścierny, luźne cząsteczki, resztki smaru i odpadająca rdza. | Usunąć odpady procesowe i zapewnić dostęp do powierzchni w celu przeprowadzenia kontroli lub wykończenia. |
Przechowywana część | Olej lub wosk ochronny, pył z otoczenia oraz ślady po dotknięciu. | Usunąć osłonę, nie uszkadzając materiału, i przygotować się do kolejnej operacji. |
Używany przegub kardana lub wałek | Tłuszcz, błoto, kurz, olej i przywarte zanieczyszczenia. | Ułatwienie demontażu, diagnostyki i ponownego montażu dzięki procesowi dostosowanemu do danego zespołu. |
Kiedy należy czyścić wał – produkcja, przebudowa i konserwacja
Przy produkcja, czyszczenie zazwyczaj włącza się pomiędzy poszczególnymi operacjami. Można je przeprowadzić po obróbce, przed pomiarem, przed nałożeniem powłoki lub tuż przed montażem.
W tym przypadku istotne są powtarzalność, rytm pracy oraz zapobieganie ponownemu zanieczyszczeniu. Wyjście z maszyny należy skoordynować z dalszą obsługą, ponieważ zatwierdzony element może ponownie ulec zanieczyszczeniu cząstkami lub wilgocią, jeśli zostanie pozostawiony na wolnym powietrzu lub transportowany na zabrudzonym nośniku.
Przy odbudowa, celem jest stworzenie warunków do przeprowadzenia rzetelnej kontroli. Tłuszcz i osady mogą zasłaniać ślady, pęknięcia lub ślady zużycia, choć samo czyszczenie nie zastępuje odpowiedniej metody kontroli. Proces ten może obejmować wstępne zmywanie grubych zanieczyszczeń, bardziej precyzyjny etap po demontażu elementu oraz całkowite wysuszenie przed pomiarem lub naprawą.
Przy konserwacja, zmienność jest zazwyczaj większa. Dostarczane są różne referencje, o zróżnicowanym stopniu zanieczyszczenia oraz częściowo zmontowane zespoły. W takich warunkach przydatna jest maszyna z możliwością konfiguracji i dostosowalne uchwyty, jednak program musi nadal być zatwierdzony dla każdej rodziny części. Elastyczność nie oznacza stosowania tych samych środków chemicznych ani tego samego cyklu dla wszystkich przypadków.
Przemysłowe metody czyszczenia wałów napędowych
Nie ma jednej uniwersalnej technologii. Najlepsze rozwiązanie zależy od geometrii, rodzaju zanieczyszczenia, wielkości produkcji oraz kryteriów akceptacji. W wielu projektach wynik uzyskuje się dzięki połączeniu działania chemicznego, temperatury, działania mechanicznego i czasu, a także płukania i suszenia dostosowanych do danego elementu.
Mycie natryskowe
The mycie natryskowe jest to powszechnie stosowana metoda odtłuszczania zewnętrznych powierzchni wałów i elementów metalowych.
Sieć dysz kieruje roztwór myjący na element, który pozostaje na uchwycie, przesuwa się lub obraca w kontrolowany sposób.
W przypadku długich osi zasięg zależy od położenia dysz, odległości, kąta uderzenia oraz cieni rzucanych przez kołnierze lub same podpory.
W przypadku występowania rowków, szczelin lub elementów o skomplikowanej geometrii może zaistnieć konieczność wzmocnienia określonych obszarów za pomocą ukierunkowanych strumieni lub zmiany orientacji w trakcie cyklu.
Jeśli wał jest rurowy i otwarty, do jego czyszczenia wewnętrznego potrzebne są dysze lub lance ustawione w jednej linii z kanałem oraz swobodny odpływ dla cieczy i cząstek. Skierowanie strumienia wody na zewnątrz nie oznacza, że wnętrze zostało wyczyszczone.
Czyszczenie ultradźwiękowe
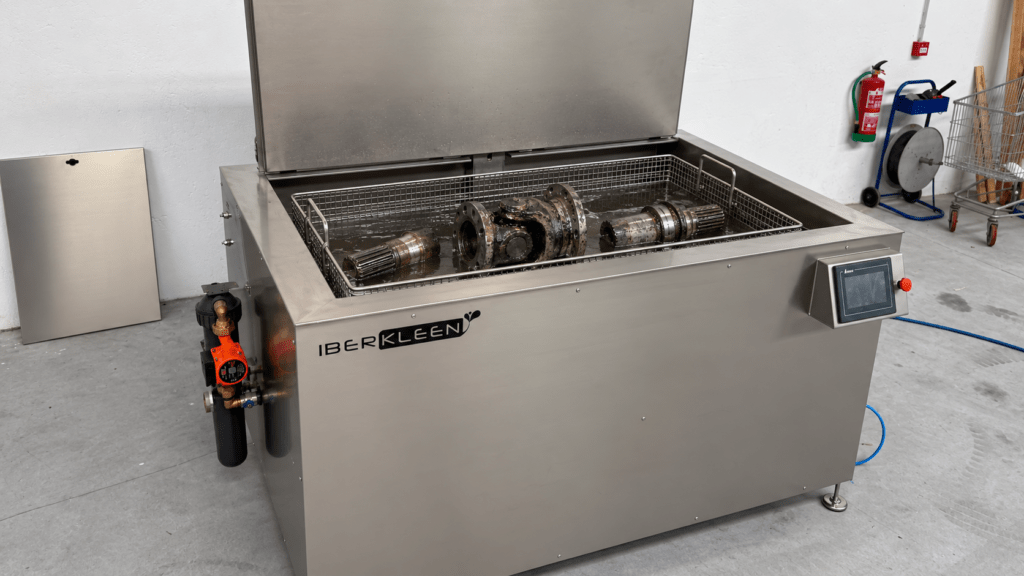
The maszyny ultradźwiękowe pracują metodą zanurzeniową i okazują się przydatne, gdy zdemontowana część ma wgłębienia, rowki, małe otwory lub powierzchnie trudno dostępne dla bezpośredniego strumienia. Kawitacja oddziałuje na obszary zwilżone przez kąpiel, dlatego też ustawienie, usuwanie pęcherzyków powietrza i cyrkulacja cieczy nadal mają duże znaczenie.
W przypadku wałów o dużej długości wykonalność zależy od wymiarów wanny, masy, sposobu przenoszenia oraz konieczności zanurzenia całego elementu. Należy również sprawdzić kompatybilność całego zespołu: nie należy traktować wału, na którym znajdują się uszczelnione łożyska, elementy elastomerowe lub smarowanie wewnętrzne, jak gołego elementu metalowego bez uprzedniego zbadania jego materiałów i stanu.
Tunele i linie automatyczne
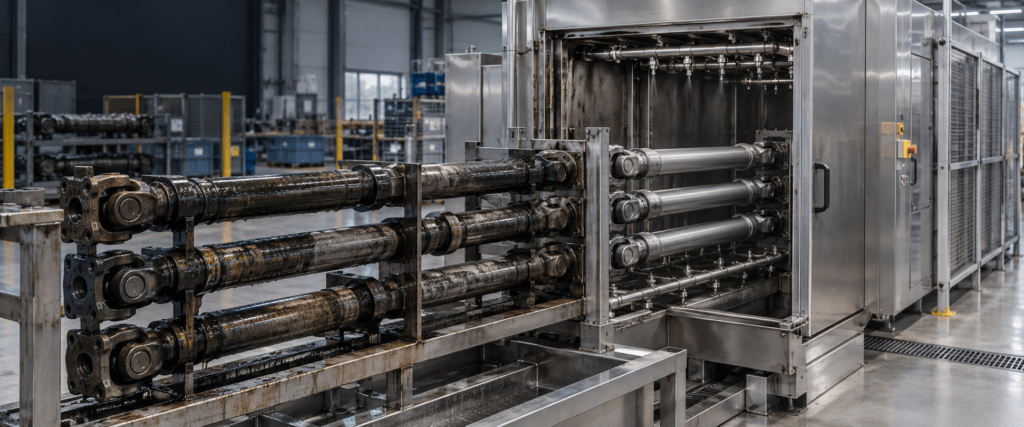
Gdy produkcja jest duża lub proces mycia musi być zintegrowany z innymi operacjami, tunel do czyszczenia części lub linia automatyczna pozwala na rozdzielenie poszczególnych etapów i kontrolowanie przepływu.
Proces można skonfigurować tak, aby obejmował płukanie wstępne, mycie, płukanie końcowe, przedmuchiwanie, suszenie oraz – jeśli wymagają tego specyfikacje – tymczasową ochronę zgodną z dalszym etapem obróbki. Załadunek może odbywać się ręcznie, za pomocą przenośnika lub robota, pod warunkiem że uchwyt stabilnie utrzymuje element i odsłania niezbędne powierzchnie.
Automatyzacja zapewnia powtarzalność, ale nie koryguje nieprawidłowego zdefiniowania procesu. Przed ustaleniem prędkości przenośnika lub liczby etapów należy poznać stopień zabrudzenia na wejściu, różnice między poszczególnymi elementami, wymagany stopień wysuszenia oraz czas dostępny do następnej operacji.
Kontrolowane czyszczenie ręczne
Czyszczenie ręczne może to mieć sens w przypadku bardzo małych nakładów, wyjątkowe elementy lub punktowe poprawki.
Jej ograniczeniem jest zmienność wynikająca z różnic między operatorami oraz trudność w zapewnieniu stałego pokrycia powierzchni. Zamknięta kabina wyposażona w lancę, system filtracji i zbieranie cieczy zapewnia lepszą kontrolę w porównaniu z czyszczeniem na otwartej przestrzeni, ale nie zastępuje systemu automatycznego w przypadku powtarzalnych zadań lub wysokiej wydajności.
Technologia | Najlepiej pasuje, gdy | Kwestie do sprawdzenia |
Zraszanie w kabinie | Pojedyncze osie lub małe i średnie partie z zanieczyszczeniami zewnętrznymi. | Osłona, strefy cienia, podparcie, obrót, filtracja i suszenie. |
Ultradźwięki | Części zdemontowane, posiadające rowki, wgłębienia lub kształty umożliwiające zanurzenie. | Wymiary kadzi, waga, poduszki powietrzne, materiały i płukanie. |
Tunel czy linia | Wysoka wydajność, wiele etapów i integracja z produkcją. | Orientacja, transport, rozdzielenie toalet, identyfikowalność i dostępny ślad węglowy. |
Instrukcja obsługi w kabinie | Zmienne wielkości zamówień, niska produkcja lub produkcja lokalna. | Ergonomia, powtarzalność, bezpieczeństwo i gospodarka ściekowa. |
Jak wyczyścić zewnętrzną powierzchnię i wnętrze drążka drążonego
Zasięg strumienia należy analizować w poszczególnych strefach. Na powierzchni cylindrycznej obrót osi lub natryskiwanie pod różnymi kątami pomaga uniknąć powstawania cieni. Podpory nie powinny zasłaniać newralgicznych obszarów ani pozostawiać śladów na powierzchniach użytkowych. W przypadku rowków i szczelin strumień powinien padać pod takim kątem, aby znosił zanieczyszczenia w kierunku wylotu, a nie spychał je w kierunku zamkniętej przestrzeni.
W przypadku wału drążonego należy najpierw upewnić się, że kanał jest drożny i można z niego spuścić ciecz. Wewnętrzne wkładki lub dysze muszą być dostosowane do średnicy, długości i zmian przekroju. W przypadku obecności otworów poprzecznych, ślepych dna lub połączonych przejść, dopasowanie sprawdza się na rzeczywistym elemencie. Sam wygląd zewnętrzny nie pozwala na ocenę stanu tych przestrzeni.
Uszczelki, krzyżaki i gniazda wymagają specjalnego traktowania. Jeśli są czyszczone po demontażu, można je odpowiednio ustawić lub zanurzyć, aby uzyskać dostęp do ich geometrii. Jeśli pozostają zamontowane, proces czyszczenia musi zapobiegać wypłukiwaniu niezbędnego smaru przez detergent lub wodę, przedostawaniu się tych substancji przez uszczelkę lub ich uwięzieniu. Decyzję tę należy uzgodnić z osobą odpowiedzialną za dany element przed opracowaniem cyklu czyszczenia.
Rozwiązania do zewnętrznego i wewnętrznego odtłuszczania i czyszczenia rur i przewodów rurowych
Zalecany proces prania, płukania, suszenia i zabezpieczania
Projekt przemysłowy zazwyczaj definiuje się jako sekwencję, a nie jako pojedynczą operację. Poniższa struktura stanowi podstawę inżynieryjną, którą należy dostosować do danego elementu i wymaganego wyniku:
- Opisać element i rodzaj zanieczyszczenia. Odnotować materiały, powłoki, wymiary, masę, geometrię wewnętrzną, oznaczenia oraz rzeczywiste zanieczyszczenia.
- Przygotować i załadować. W razie potrzeby usunąć nadmiar zanieczyszczeń, umieścić wał w stabilnym uchwycie i ustawić kanały lub obszary krytyczne.
- Umyć. Zastosować wybraną metodę przy użyciu odpowiedniego środka chemicznego oraz parametrów określonych w wyniku testu.
- W razie potrzeby należy przepłukać. Należy unikać pozostawiania detergentu lub usuniętych zanieczyszczeń na powierzchniach roboczych.
- Odcedzić i osuszyć. Zaplanować proces przedmuchiwania lub suszenia tak, aby objął rowki, końcówki i wnęki, a nie tylko widoczną powierzchnię.
- Ochrona i obróbka. Jeśli stal wymaga tymczasowej ochrony, należy wybrać produkt zgodny z późniejszym montażem, powlekaniem lub przechowywaniem.
- Sprawdzić. Zastosować uzgodnione kryteria akceptacji i zarejestrować zmienne niezbędne do powtórzenia procesu.
Zarządzanie łazienką ma wpływ na wynik. Ilość wolnego oleju, cząstki stałe i stężenie zanieczyszczeń zmieniają się przy każdym załadunku. Filtrację, oddzielanie oleju, spuszczanie i uzupełnianie należy dostosować do stopnia zanieczyszczenia płynu wpływającego do maszyny. Nawet dobrze wyregulowany cykl może stracić stabilność, jeśli płyn nie jest utrzymywany w odpowiednich warunkach pracy.
Jakie urządzenie jest potrzebne do danego zastosowania
Warsztat, w którym odtwarza się niewiele elementów, nie wymaga takiego samego wyposażenia jak linia produkcyjna.
W przypadku małych partii i zanieczyszczeń zewnętrznych wystarczająca może być myjka natryskowa z odpowiednim osprzętem, o ile element mieści się w niej, jest prawidłowo zamocowany i jest całkowicie pokryty strumieniem wody. Jeśli geometria elementu zawiera wnęki lub skomplikowane rowki, a element nadaje się do zanurzenia, czyszczenie ultradźwiękowe może zapewnić bardziej równomierne czyszczenie w obszarach dostępnych dla kąpieli.
Gdy w ramach jednego cyklu konieczne jest płukanie, suszenie lub zabezpieczenie, rozwiązanie wieloprocesowe pozwala uniknąć czynności pośrednich. W przypadku dużych serii produkcyjnych tunel lub automatyczna komora umożliwia koordynację załadunku, obracania, mycia wewnętrznego i zewnętrznego oraz rozładunku. W przypadku długich lub ciężkich osi rozwiązanie jest zazwyczaj projektowane na zamówienie, ponieważ długość użytkowa, rozmieszczenie podpór, całkowite obciążenie oraz sposób transportu mają decydujący wpływ na projekt.
Przy IBERKLEEN Produkujemy myjki natryskowe, systemy ultradźwiękowe, tunele i specjalistyczne linie produkcyjne. Oferta powinna opierać się na wynikach testów i danych dotyczących procesu, a nie na przypisywaniu modelu na podstawie nazwy części.
 Najczęściej zadawane pytania dotyczące czyszczenia turbin przemysłowych
Zależy to od stopnia zabrudzenia, geometrii, stanu montażu, procesu produkcyjnego oraz wymaganego efektu. Mycie natryskowe jest zazwyczaj skuteczne w przypadku powierzchni zewnętrznych; mycie ultradźwiękowe może być pomocne w przypadku zdemontowanych części o złożonej geometrii; natomiast tunel myjący sprawdza się przy wysokiej wydajności lub w procesach wieloetapowych. Wybór należy zweryfikować na rzeczywistych próbkach.
Można przeprowadzić mycie zewnętrzne, o ile proces ten jest zgodny z uszczelkami, uszczelnieniami i smarowanymi obszarami. Nie należy zakładać, że zamontowany zespół nadaje się do zanurzenia, działania pod wysokim ciśnieniem lub stosowania jakichkolwiek środków czyszczących. Należy zidentyfikować materiały i unikać przedostawania się cieczy tam, gdzie mogłaby ona wypłukać smar lub zostać zatrzymana.
Poprzez odpowiednie ustawienie, ukierunkowane strumienie lub zanurzenie, w zależności od elementu. Narzędzie powinno odsłonić newralgiczne obszary i umożliwić płynowi odprowadzenie zanieczyszczeń w kierunku wylotu. Zasięg działania sprawdza się na rzeczywistym elemencie.
Należy sprawdzić, czy przewód jest drożny, czy można z niego odprowadzić ciecz oraz czy dysza, lanca lub proces zanurzeniowy obejmują całą jego długość. Zmiany przekroju, ślepe dna i otwory poprzeczne wymagają specjalnej weryfikacji.
Zależy to od składu chemicznego materiału i dalszego przetwarzania, ale wynik należy określić już na samym początku. Jeśli w rowkach i zagłębieniach pozostaną ślady detergentu lub wilgoci, mogą one utrudniać montaż, nakładanie powłoki lub przechowywanie. W przypadku stali należy również rozważyć konieczność zastosowania tymczasowej ochrony przed korozją.
Metoda musi być zgodna ze specyfikacją: kontrola wzrokowa, kontrola pozostałości powłoki lub analiza cząstek – to tylko niektóre z możliwych opcji. W przypadku części samochodowych, dla których wymagana jest czystość techniczna, firma może stosować normę ISO 16232 lub VDA 19.1, jednak konkretna wartość graniczna musi zostać uzgodniona między klientem a dostawcą.
Poproś o przeprowadzenie testu z wykorzystaniem Twoich osi
Jeśli chcesz zautomatyzować czyszczenie wałów napędowych, przegubów kardana lub obrabianych wałów, prześlij nam zdjęcia, wymiary, masę, wielkość produkcji, stopień zabrudzenia oraz wymagania dotyczące wydajności.
Przy IBERKLEEN Zbadamy, czy aplikacja wymaga natrysku, ultradźwięków, maszyny wieloprocesowej czy linii dostosowanej do indywidualnych potrzeb, i będziemy mogli zaproponować przeprowadzenie testu z wykorzystaniem reprezentatywnych elementów przed ostatecznym ustaleniem konfiguracji.