
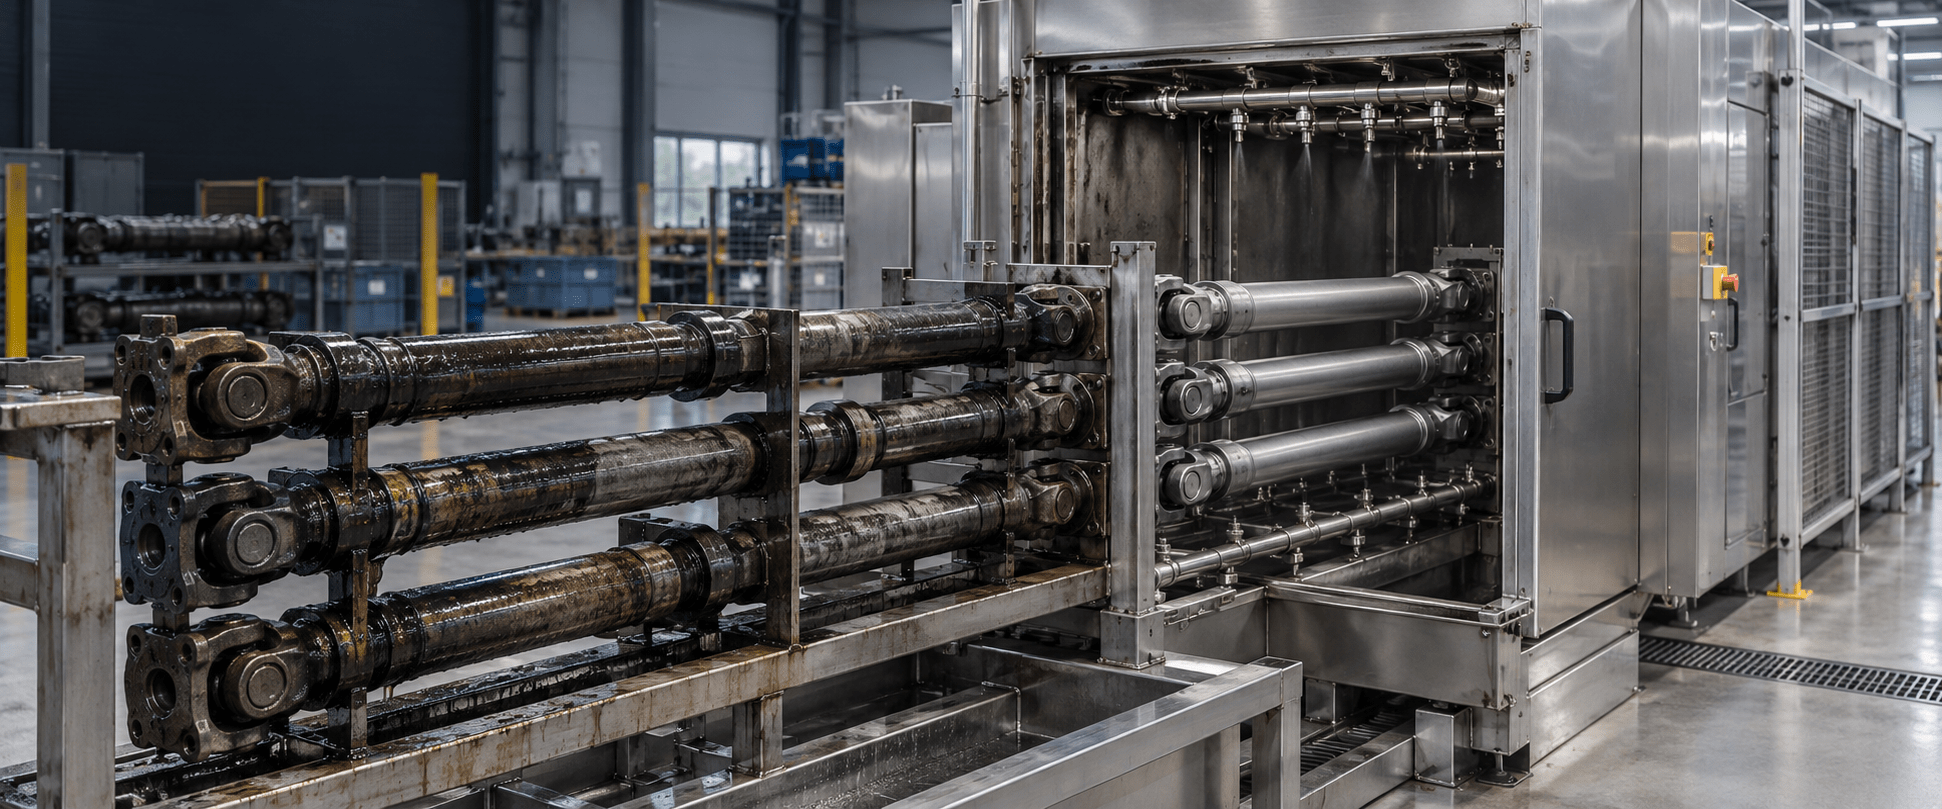
Nettoyage des arbres de transmission à l'aide de systèmes industriels
Le site nettoyage des arbres de transmission Cela ne consiste pas uniquement à éliminer la graisse visible.
Lors de la fabrication, de la reconstruction et de la maintenance, un arbre peut arriver au lavage encrassé d'huile d'usinage, de liquide de refroidissement, de copeaux, de poussière abrasive, de produit anticorrosion ou de résidus accumulés au cours de son utilisation.
Si ces contaminants persistent dans les rainures, les logements, les alésages ou à l'intérieur d'une pièce tubulaire, ils peuvent compliquer l'inspection et compromettre les opérations ultérieures telles que le montage, l'équilibrage, le grenaillage, le revêtement ou l'application d'un nouveau lubrifiant.
C'est pourquoi, On ne choisit pas la machine adaptée uniquement en fonction de la longueur de la pièce. Il convient d'étudier le type d'arbre concerné, s'il est démonté ou s'il comporte des joints et des roulements, où se concentre la saleté, combien d'unités doivent être traitées et comment le résultat sera vérifié. À partir de ces données, il est possible de définir un procédé par aspersion, par ultrasons, en tunnel continu ou une combinaison de plusieurs étapes.
Nettoyage des arbres de transmission : méthodes et machines industrielles
Quelles sont les exigences relatives au nettoyage d'un arbre de transmission ?
Un arbre de transmission réunit plusieurs éléments complexes en une seule pièce.
Sa longueur détermine la charge et le support ; sa forme cylindrique peut créer des zones d'ombre au niveau des buses fixes ; et les rainures, les fentes, les brides, les traverses ou les cavités retiennent des résidus qui ne sont pas toujours éliminés par un lavage extérieur.
Dans le cas des arbres creux ouverts, il faut également vérifier si le liquide peut y pénétrer, circuler dans le conduit et en sortir sans y être retenu.
La première décision consiste à définir le périmètre d’intervention. Nettoyer un arbre usiné avant son montage n’est pas la même chose que nettoyer un cardan usagé provenant d’un véhicule industriel. Une pièce neuve nécessite généralement un contrôle de la présence d’huile, de liquide de refroidissement et de particules. La pièce remise à neuf peut présenter de la graisse vieillie, des salissures environnementales, des résidus abrasifs issus d’un traitement préalable ou de la rouille superficielle.
Un ensemble monté comporte des joints d'étanchéité, des élastomères et des composants lubrifiés dont la compatibilité avec le bain doit être vérifiée avant de les immerger ou de projeter du produit dessus.
Quelles salissures faut-il éliminer ?
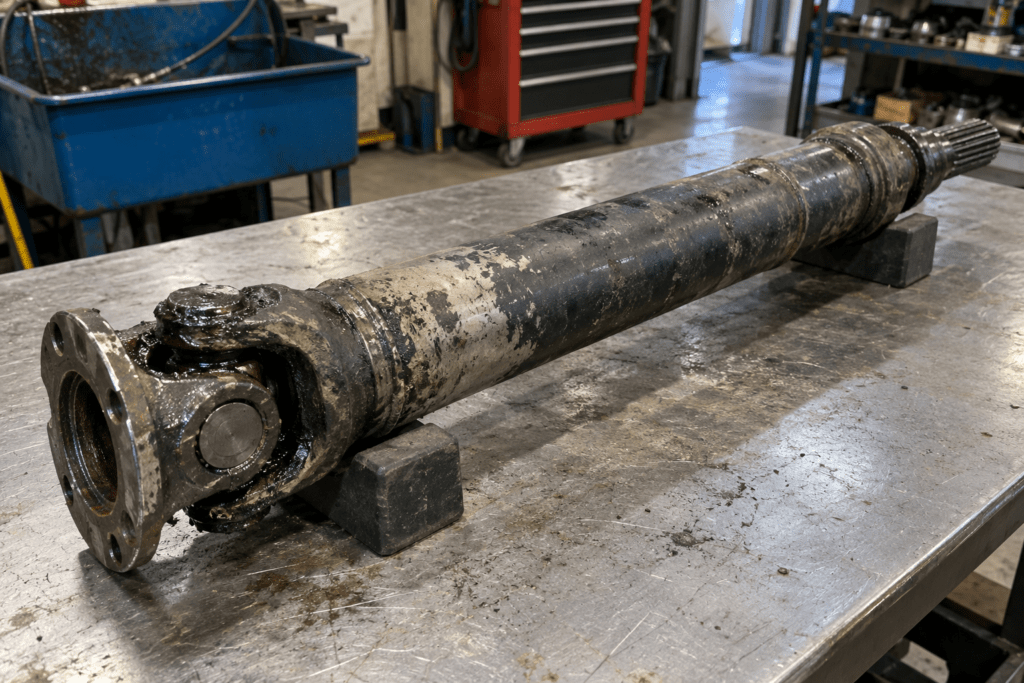
Le polluant détermine en grande partie le processus.
Le site huiles d'usinage et fluides de coupe sont généralement traités à l'aide d'une solution aqueuse compatible et d'une action mécanique suffisante.
Le site graisses denses ou vieillies peuvent nécessiter un temps de contact plus long, une température contrôlée ou une phase préalable.
Le site copeaux et particules Elles nécessitent un système d'évacuation, une filtration et une conception qui empêche leur redéposition sur la pièce.
Il faut également faire la distinction entre les salissures incrustées et les résidus qui restent en suspension après des opérations telles que le grenaillage, le ponçage ou l'usinage.
Un axe apparemment propre peut encore présenter des particules fines dans une rainure, un alésage ou à l'intérieur d'un tube. À l'inverse, une pièce devant faire l'objet d'un dégraissage avant inspection visuelle peut ne pas nécessiter le même niveau de contrôle des particules qu'un composant destiné à un assemblage sensible.
Situation | Polluants courants | Objectif du lavage |
Après l'usinage | Huile, liquide de refroidissement, copeaux et fines métalliques. | Préparer pour la mesure, le montage, le traitement ou le contrôle de propreté. |
Après grenaillage ou réparation | Poussière abrasive, particules en suspension, résidus de graisse et rouille écaillée. | Enlever les résidus de fabrication et rendre les surfaces accessibles pour l'inspection ou la finition. |
Pièce stockée | Huile ou cire protectrice, poussière ambiante et traces de manipulation. | Retirer le film de protection sans endommager le matériau et préparer l'opération suivante. |
Cardan ou arbre d'occasion | Graisse, boue, poussière, huile et salissures incrustées. | Faciliter le démontage, le diagnostic et la reconstruction grâce à un processus compatible avec l'ensemble. |
Quand faut-il nettoyer l'arbre ? Fabrication, reconstruction et entretien
Au production, le nettoyage s'intègre généralement entre les différentes opérations. Il peut avoir lieu après l'usinage, avant une mesure, avant l'application d'un revêtement ou juste avant l'assemblage.
Ce qui importe ici, c'est la répétabilité, la cadence et la prévention de la recontamination. La sortie de la machine doit être coordonnée avec la manipulation ultérieure, car une pièce validée peut être à nouveau exposée à des particules ou à l'humidité si elle est laissée à l'air libre ou transportée sur un support sale.
Au reconstruction, l'objectif est de préparer le terrain pour une inspection fiable. La graisse et les dépôts peuvent masquer des marques, des fissures ou des traces d’usure, même si le nettoyage à lui seul ne remplace pas la méthode d’inspection appropriée. Le processus peut inclure un lavage initial pour éliminer les salissures grossières, une phase plus précise une fois la pièce démontée et un séchage complet avant toute mesure ou réparation.
Au entretien, la variabilité est généralement plus importante. On reçoit des références différentes, des niveaux de contamination inégaux et des ensembles partiellement assemblés. Dans ce contexte, il est utile de disposer d'une machine configurable et de supports adaptables, mais le programme doit continuer à être validé pour chaque famille de pièces. La flexibilité ne signifie pas utiliser les mêmes produits chimiques ou le même cycle pour tout.
Méthodes industrielles de nettoyage des arbres de transmission
Il n'existe pas de technologie universelle. La meilleure solution dépend de la géométrie, du polluant, du volume de production et des critères d'acceptation. Dans de nombreux projets, le résultat est obtenu en combinant l'action chimique, la température, l'action mécanique et le temps, ainsi qu'un rinçage et un séchage adaptés à la pièce.
Lavage par aspersion
Le site lavage par aspersion C'est une méthode couramment utilisée pour dégraisser les surfaces extérieures des arbres et des composants métalliques.
Un réseau de buses dirige la solution de lavage vers la pièce tandis que celle-ci repose sur un support, se déplace ou tourne de manière contrôlée.
Sur les axes longs, la couverture dépend de la position des buses, de la distance, de l'angle d'impact et des zones d'ombre créées par les brides ou les supports eux-mêmes.
En présence de rainures, de sillons ou d’extrémités à géométrie complexe, il peut s’avérer nécessaire de renforcer certaines zones à l’aide de jets ciblés ou de modifier l’orientation au cours du cycle.
Si l'arbre est tubulaire et ouvert, son nettoyage intérieur nécessite l'utilisation de buses ou de lances alignées avec le conduit, ainsi qu'une sortie libre pour le liquide et les particules. Le fait de projeter de l'eau sur l'extérieur ne prouve pas que l'intérieur ait été nettoyé.
Nettoyage par ultrasons
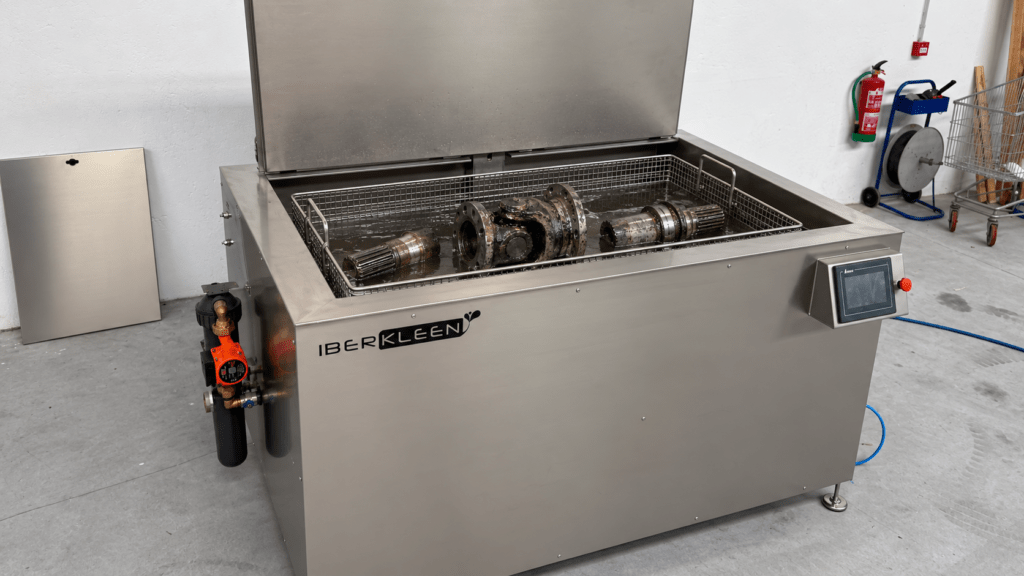
Le site machines à ultrasons travaillent par immersion et s'avèrent intéressantes lorsque la pièce démontée présente des cavités, des rainures, de petits alésages ou des surfaces difficiles à atteindre par un jet direct. La cavitation agit sur les zones en contact avec le bain ; c'est pourquoi le positionnement, l'élimination des poches d'air et la circulation du liquide restent des facteurs importants.
Pour les axes de grande longueur, la faisabilité dépend des dimensions de la cuve, du poids, du mode de manipulation et de la nécessité d'immerger la pièce dans son intégralité. Il convient également de vérifier la compatibilité de l'ensemble : il n'est pas recommandé de traiter un axe comportant des roulements étanches, des élastomères ou un système de lubrification interne comme une pièce métallique nue sans avoir préalablement étudié ses matériaux et son état.
Tunnels et lignes automatisées
Lorsque le volume de production est élevé ou que le lavage doit être intégré à d'autres opérations, un tunnel de nettoyage des pièces ou une ligne automatisée permet de séparer les étapes et de contrôler le flux.
Le processus peut être configuré avec un prélavage, un lavage, un rinçage, un soufflage, un séchage et, si les spécifications l'exigent, une protection temporaire compatible avec l'opération suivante. Le chargement peut s'effectuer manuellement, à l'aide d'un convoyeur ou d'un robot, à condition que le support maintienne la pièce stable et expose les surfaces nécessaires.
L'automatisation garantit la répétabilité, mais ne corrige pas une mauvaise définition du processus. Avant de fixer la vitesse du convoyeur ou le nombre d'étapes, il est nécessaire de connaître le degré de salissure à l'entrée, les variations entre les pièces, le niveau de séchage requis et le temps disponible jusqu'à l'opération suivante.
Nettoyage manuel contrôlé
Le nettoyage manuel cela peut s'avérer judicieux pour les très petites productions, pièces exceptionnelles ou retouches localisées.
Ses limites résident dans la variabilité d'une opératrice à l'autre et dans la difficulté à garantir une couverture constante. Une cabine fermée équipée d'une lance, d'un système de filtration et de récupération du liquide améliore le contrôle par rapport au nettoyage à l'air libre, mais ne remplace pas un système automatique lorsqu'il s'agit d'une opération répétitive ou d'un rythme de production élevé.
Technologie | Cela convient mieux lorsque | Points à vérifier |
Pulvérisation en cabine | Axes individuels ou lots de petite et moyenne taille présentant une contamination externe. | Couverture, zones d'ombre, soutien, rotation, filtration et séchage. |
Échographie | Pièces démontées présentant des rainures, des cavités ou des formes permettant leur immersion. | Dimensions de la cuve, poids, coussins d'air, matériaux et rinçage. |
Tunnel ou ligne | Cadence élevée, plusieurs étapes et intégration à la production. | Orientation, transport, séparation des sanitaires, traçabilité et empreinte disponible. |
Manuel de bord | Références variables, faible production ou finition localisée. | Ergonomie, répétabilité, sécurité et gestion des effluents. |
Comment nettoyer l'extérieur des rainures et l'intérieur d'un arbre creux
La couverture doit être analysée par zones. Sur une surface cylindrique, la rotation de l'axe ou la pulvérisation sous différents angles permet d'éviter les zones d'ombre. Les supports ne doivent pas masquer les zones critiques ni marquer les surfaces fonctionnelles. Dans les rainures et les sillons, le jet doit arriver selon un angle qui entraîne les salissures vers une sortie, et non qui les pousse vers un fond fermé.
Dans un puits creux, il faut d’abord vérifier que le conduit est dégagé et qu’il peut être vidangé. Les lances ou buses intérieures doivent être adaptées au diamètre, à la longueur et aux changements de section. En cas de trous transversaux, de fonds borgnes ou de passages reliés, la couverture est validée à l’aide de la pièce réelle. Un aspect extérieur propre ne permet pas de déduire l’état de ces espaces.
Les joints, les croisillons et les logements nécessitent un traitement spécifique. S’ils sont nettoyés après démontage, ils peuvent être orientés ou immergés afin de permettre l’accès à leur géométrie. S’ils restent montés, le processus doit empêcher que le détergent ou l’eau ne déplace le lubrifiant nécessaire, ne traverse un joint d’étanchéité ou ne reste coincé. Cette décision doit être prise en accord avec le responsable du composant avant de concevoir le cycle.
Solutions pour le dégraissage et le nettoyage externe et interne des tubes et tuyaux
Procédure recommandée pour le lavage, le rinçage, le séchage et la protection
Un projet industriel est généralement défini comme une séquence, et non comme une opération unique. La structure suivante constitue une base technique qui doit être adaptée à la pièce et au résultat recherché :
- Caractériser la pièce et les salissures. Répertorier les matériaux, les revêtements, les dimensions, le poids, les géométries internes, les marquages et les contaminants réels.
- Préparer et charger. Éliminer l'excès de saleté si nécessaire, placer l'arbre dans un dispositif de fixation stable et orienter les canaux ou les zones critiques.
- Laver. Appliquer la méthode choisie avec un produit chimique compatible et selon des paramètres définis par des essais.
- Rincer lorsque le processus l'exige. Éviter que du détergent ou des résidus de salissures ne restent sur les surfaces fonctionnelles.
- Égoutter et sécher. Concevoir le soufflage ou le séchage de manière à traiter les rainures, les extrémités et les cavités, et pas seulement la surface visible.
- Protection et manipulation. Si l'acier nécessite une protection temporaire, choisissez un produit compatible avec le montage, le revêtement ou le stockage ultérieur.
- Vérifier. Appliquer les critères d'acceptation convenus et enregistrer les variables nécessaires pour reproduire le processus.
La gestion du bain fait partie intégrante du résultat. La teneur en huile libre, les particules et la concentration en impuretés varient à chaque chargement. La filtration, la séparation de l'huile, les purges et les remplissages doivent être dimensionnés en fonction de la pollution entrant dans la machine. Un cycle bien réglé peut perdre de sa stabilité si le fluide n'est pas maintenu dans ses conditions de fonctionnement.
Quelle machine faut-il pour chaque application ?
Un atelier qui remonte peu de pièces n'a pas besoin d'une installation aussi importante qu'une chaîne de production.
Pour les petits lots et les salissures externes, une machine à laver par aspersion équipée d’un accessoire spécifique peut suffire si la pièce y trouve sa place, est correctement maintenue et bénéficie d’une couverture complète. Si la géométrie comporte des cavités ou des rainures complexes et que la pièce peut être immergée, les ultrasons peuvent permettre un nettoyage plus uniforme dans les zones accessibles au bain.
Lorsqu'un rinçage, un séchage ou une protection sont nécessaires au cours d'un même cycle, une solution multiprocessus évite les manipulations intermédiaires. Pour les grandes productions, un tunnel ou une cellule automatique permet de coordonner le chargement, la rotation, le lavage intérieur et extérieur, ainsi que le déchargement. Pour les essieux longs ou lourds, la solution est généralement sur mesure, car la longueur utile, la répartition des appuis, la charge totale et la méthode de manutention conditionnent la conception.
Au IBERKLEEN Nous fabriquons des machines de lavage par aspersion, des systèmes à ultrasons, des tunnels et des lignes spécialisées. La proposition doit reposer sur un essai et sur les données du processus, et non sur l'attribution d'un modèle en fonction du nom de la pièce.
 Foire aux questions sur le nettoyage des turbines industrielles
Cela dépend du degré de salissure, de la géométrie, de l'état de montage, de la production et du résultat requis. Le lavage par aspersion est généralement efficace sur les surfaces extérieures ; les ultrasons peuvent s'avérer utiles pour les pièces démontées présentant des géométries complexes ; et un tunnel de lavage est adapté en cas de cadence élevée ou de plusieurs étapes. Ce choix doit être validé à l'aide d'échantillons réels.
Un lavage extérieur peut être effectué si le procédé est compatible avec les joints d'étanchéité, les garnitures et les zones lubrifiées. Il ne faut pas partir du principe qu'un ensemble monté supporte l'immersion, la haute pression ou l'utilisation de tout détergent. Il convient d'identifier les matériaux et d'éviter que du liquide ne pénètre là où il pourrait déloger le lubrifiant ou rester retenu.
Au moyen d'un orientement approprié, de jets ciblés ou d'une immersion, selon la pièce. L'outil doit laisser les zones critiques à découvert et permettre au liquide d'évacuer les impuretés vers une sortie. La couverture est vérifiée sur la pièce réelle.
Il convient de vérifier que la conduite est dégagée, qu'elle peut être vidangée et qu'une buse, une lance ou un procédé d'immersion couvre toute sa longueur. Les changements de section, les fonds borgnes et les orifices transversaux nécessitent une validation spécifique.
Cela dépend de la composition chimique et de l'opération ultérieure, mais le résultat doit être défini dès le départ. Si des résidus de détergent ou d'humidité subsistent dans les rainures et les cavités, ils peuvent nuire au montage, au revêtement ou au stockage. Dans le cas de l'acier, il convient également d'évaluer la nécessité d'une protection temporaire contre la corrosion.
La méthode doit être conforme à la spécification : inspection visuelle, contrôle du film résiduel ou analyse des particules, entre autres possibilités. Pour les composants automobiles soumis à des exigences de propreté technique, l'entreprise peut se référer à la norme ISO 16232 ou à la norme VDA 19.1, mais la limite précise doit être convenue entre le client et le fournisseur.
Demandez un essai avec vos essieux
Si vous avez besoin d'automatiser le nettoyage d'arbres de transmission, de cardans ou d'arbres usinés, envoyez-nous des photos, les dimensions, le poids, le volume de production, le degré de salissure et les exigences en matière de rendement.
Au IBERKLEEN Nous examinerons si l'application nécessite une pulvérisation, des ultrasons, une machine multiprocessus ou une ligne sur mesure, et nous pourrons proposer un essai avec des pièces représentatives avant de finaliser la configuration.