
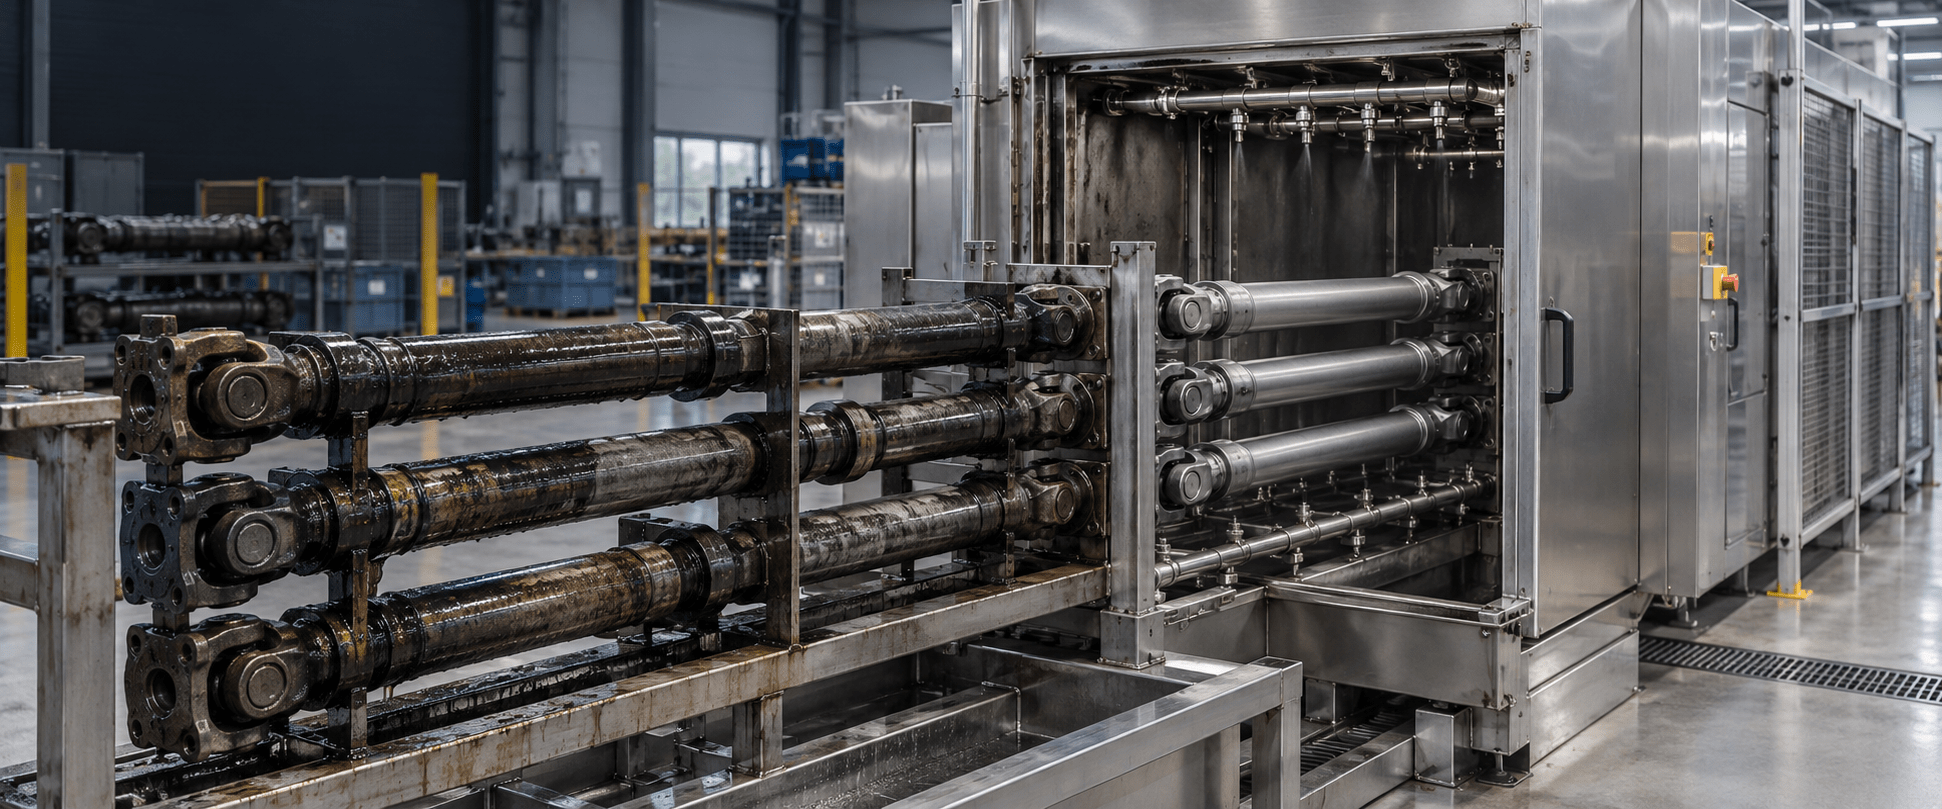
Limpeza de eixos de transmissão com sistemas industriais
O limpeza dos eixos de transmissão não consiste apenas em remover a gordura visível.
Na produção, reconstrução e manutenção, um eixo pode chegar à lavagem com óleo de usinagem, líquido de arrefecimento, limalhas, pó abrasivo, protetor anticorrosivo ou resíduos acumulados durante o funcionamento.
Se estes contaminantes permanecerem nas ranhuras, nos encaixes, nos furos ou no interior de uma peça tubular, podem dificultar a inspeção e comprometer operações posteriores, como a montagem, o equilíbrio, o jateamento, o revestimento ou a aplicação de um novo lubrificante.
É por isso que, A máquina adequada não se escolhe apenas com base no comprimento da peça. É necessário analisar que tipo de eixo se trata, se está desmontado ou se inclui juntas e rolamentos, onde se concentra a sujidade, quantas unidades devem ser processadas e como será verificado o resultado. A partir desses dados, é possível definir um processo por aspersão, ultrassons, túnel contínuo ou uma combinação de várias etapas.
Limpeza de eixos de transmissão: métodos e máquinas industriais
O que é necessário para limpar um eixo de transmissão
Uma árvore de transmissão reúne várias dificuldades numa única peça.
O seu comprimento determina a carga e o suporte; a forma cilíndrica pode criar zonas de sombra em frente aos bicos fixos; e as estrias, ranhuras, flanges, travessas ou cavidades retêm resíduos que nem sempre são eliminados com uma lavagem exterior.
Nos eixos ocos abertos, é também necessário verificar se o líquido consegue entrar, percorrer o canal e sair sem ficar retido.
A primeira decisão consiste em definir o âmbito. Não é a mesma coisa limpar um eixo maquinado antes da montagem do que um cardã usado proveniente de um veículo industrial. A peça nova requer normalmente a verificação da presença de óleo, líquido de arrefecimento e partículas. A peça reconstruída pode apresentar lubrificante envelhecido, sujidade ambiental, abrasivo proveniente de um tratamento prévio ou oxidação superficial.
Um conjunto montado inclui vedantes, elastómeros e componentes lubrificados, cuja compatibilidade com o banho deve ser verificada antes de os submergir ou de lhes aplicar o produto.
Que tipo de sujidade deve ser removida
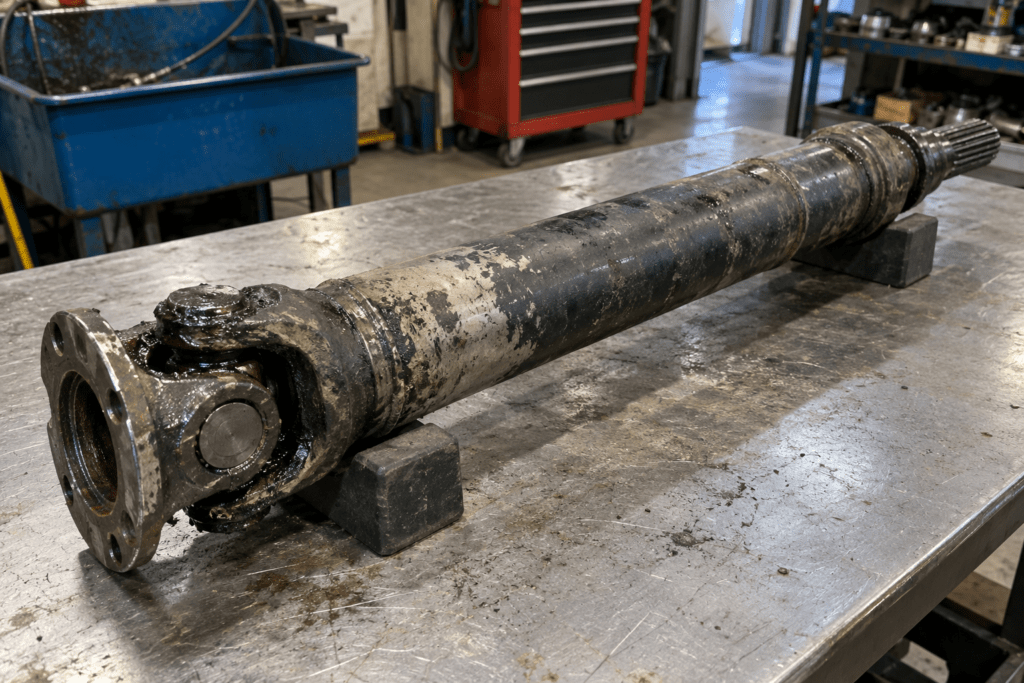
O poluente determina grande parte do processo.
O óleos de usinagem e fluidos de corte costumam ser tratados com uma solução aquosa compatível e ação mecânica suficiente.
O gorduras densas ou envelhecidas podem exigir mais tempo de contacto, temperatura controlada ou uma fase prévia.
O limalhas e partículas necessitam de arrastamento, filtração e um design que impeça que sejam novamente depositadas sobre a peça.
É também necessário distinguir a sujidade aderida da sujidade solta que fica após operações como o jateamento, o lixamento ou a usinagem.
Um eixo aparentemente limpo pode conter partículas finas numa ranhura, num furo ou no interior do tubo. Por outro lado, um componente submetido a um processo de desengorduramento antes da inspeção visual pode não exigir o mesmo nível de controlo de partículas que um componente destinado a uma montagem sensível.
Situação | Poluentes comuns | Objetivo da lavagem |
Após a usinagem | Óleo, líquido de arrefecimento, limalhas e partículas metálicas. | Preparar para medição, montagem, tratamento ou controlo de limpeza. |
Após jateamento ou reparação | Pó abrasivo, partículas soltas, resíduos de gordura e óxido desprendido. | Remover os resíduos do processo e deixar as superfícies acessíveis para inspeção ou acabamento. |
Peça armazenada | Óleo ou cera protetora, poeira do ambiente e marcas de manuseamento. | Remover o protetor sem danificar o material e preparar a operação seguinte. |
Cardã ou eixo usado | Gordura, lama, pó, óleo e sujidade aderida. | Facilitar a desmontagem, o diagnóstico e a reconstrução através de um processo compatível com o conjunto. |
Quando se limpa o eixo: fabrico, reconstrução e manutenção
Em produção, a limpeza é normalmente integrada entre as operações. Pode ser realizada após a maquinagem, antes de uma medição, antes da aplicação de um revestimento ou imediatamente antes da montagem.
Neste contexto, são importantes a repetibilidade, o ritmo e a prevenção da recontaminação. A saída da máquina deve ser coordenada com o manuseamento subsequente, pois uma peça validada pode voltar a ficar contaminada com partículas ou humidade se for deixada exposta ou transportada num suporte sujo.
Em reconstrução, o objetivo é preparar o terreno para uma inspeção fiável. A gordura e os resíduos podem ocultar marcas, fissuras ou desgaste, embora a limpeza, por si só, não substitua o método de inspeção adequado. O processo pode incluir uma lavagem inicial para remover a sujidade mais grossa, uma fase mais minuciosa com a peça desmontada e uma secagem completa antes da medição ou reparação.
Em manutenção, a variabilidade costuma ser maior. Chegam referências diferentes, níveis de contaminação desiguais e conjuntos parcialmente montados. Neste contexto, é útil dispor de uma máquina configurável e de suportes adaptáveis, mas o programa deve continuar a ser validado para cada família de peças. Flexibilidade não significa utilizar os mesmos produtos químicos ou o mesmo ciclo para tudo.
Métodos industriais para limpar eixos de transmissão
Não existe uma tecnologia universal. A melhor solução depende da geometria, do poluente, da produção e dos critérios de aceitação. Em muitos projetos, o resultado resulta da combinação de ação química, temperatura, ação mecânica e tempo, além de um enxaguamento e secagem concebidos especificamente para a peça.
Lavagem por aspersão
O lavagem por aspersão É uma opção comum para desengordurar superfícies exteriores de eixos e componentes metálicos.
Uma rede de bicos direciona a solução de lavagem para a peça enquanto esta permanece num suporte, se desloca ou gira de forma controlada.
Em eixos longos, a cobertura depende da posição dos bicos, da distância, do ângulo de impacto e das sombras criadas pelas flanges ou pelos próprios apoios.
Quando existem estrias, ranhuras ou extremidades com geometria complexa, pode ser necessário reforçar zonas específicas com jatos direcionados ou alterar a orientação durante o ciclo.
Se o eixo for tubular e estiver aberto, a limpeza interior requer bicos ou lanças alinhados com o canal e uma saída livre para o líquido e as partículas. Jogar água sobre o exterior não significa que o interior tenha ficado limpo.
Limpeza por ultra-sons
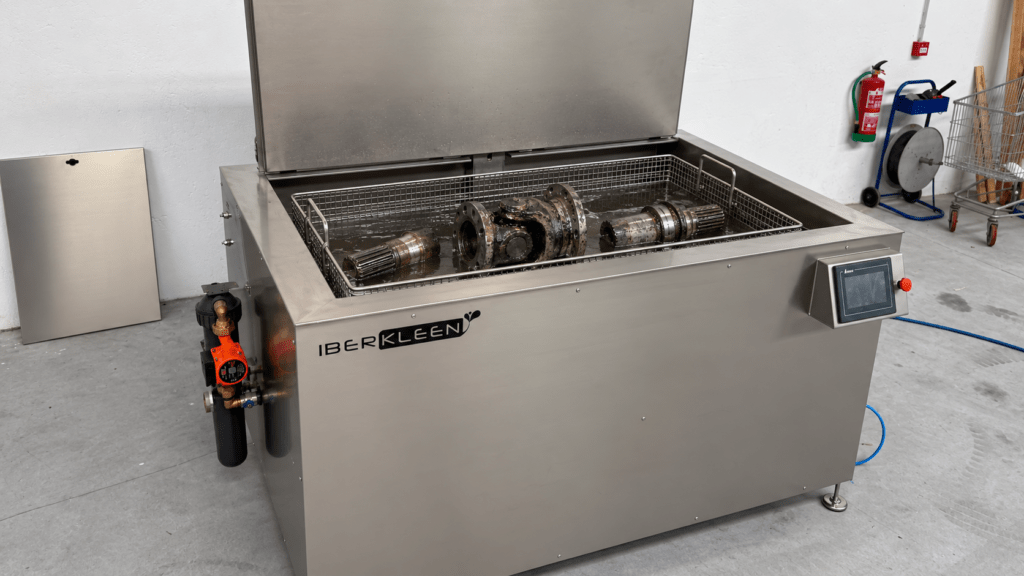
O máquinas de ultra-sons trabalham por imersão e revelam-se interessantes quando a peça desmontada apresenta cavidades, ranhuras, pequenos orifícios ou superfícies de difícil acesso por um jato direto. A cavitação atua nas zonas molhadas pelo banho, pelo que o posicionamento, a eliminação de bolsas de ar e a circulação do líquido continuam a ser importantes.
No caso de eixos de grande comprimento, a viabilidade depende das dimensões da cuba, do peso, da forma de manuseamento e da necessidade de submergir a peça na totalidade. Deve também verificar-se a compatibilidade do conjunto: não é aconselhável tratar como uma peça metálica nua um eixo que conserve rolamentos selados, elastómeros ou lubrificação interna sem antes analisar os seus materiais e o seu estado.
Túneis e linhas automáticas
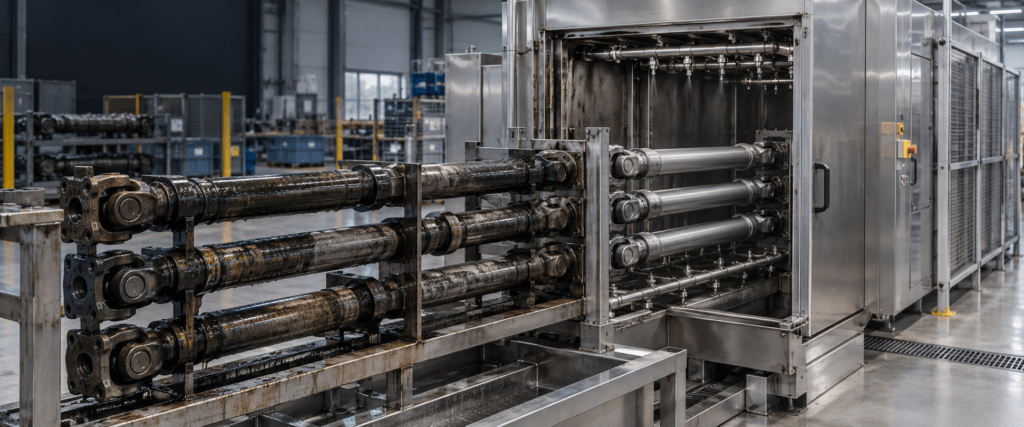
Quando a produção é elevada ou a lavagem tem de ser integrada com outras operações, um túnel de limpeza de peças ou uma linha automática permite separar as etapas e controlar o fluxo.
O processo pode ser configurado com pré-lavagem, lavagem, enxaguamento, sopro, secagem e, se a especificação assim o exigir, uma proteção temporária compatível com a operação subsequente. O carregamento pode ser feito manualmente, através de um transportador ou com um robô, desde que o suporte mantenha a peça estável e exponha as superfícies necessárias.
A automatização proporciona repetibilidade, mas não corrige uma má definição do processo. Antes de definir a velocidade do transportador ou o número de etapas, é necessário conhecer o nível de sujidade à entrada, a variação entre as peças, o nível de secagem necessário e o tempo disponível até à operação seguinte.
Limpeza manual controlada
A limpeza manual pode fazer sentido para produções muito reduzidas, peças excecionais ou retoques pontuais.
A sua limitação reside na variabilidade entre os operadores e na dificuldade de garantir uma cobertura constante. Uma cabina fechada com lança, filtragem e recolha do líquido melhora o controlo em comparação com a limpeza a céu aberto, mas não substitui um sistema automático quando existe uma especificação repetitiva ou um ritmo elevado.
Tecnologia | Fica melhor quando | Pontos a verificar |
Pulverização na cabina | Eixos avulsos ou lotes pequenos e médios com contaminação externa. | Cobertura, zonas de sombra, apoio, rotação, filtração e secagem. |
Ultra-som | Peças desmontadas com ranhuras, cavidades ou geometrias que permitam a imersão. | Dimensões da cuba, peso, bolsas de ar, materiais e enxaguamento. |
Túnel ou linha | Alta cadência, várias etapas e integração com a produção. | Orientação, transporte, separação das casas de banho, rastreabilidade e registo disponível. |
Manual na cabina | Referências variáveis, baixa produção ou acabamento localizado. | Ergonomia, repetibilidade, segurança e gestão de efluentes. |
Como limpar o exterior das ranhuras e o interior de um eixo oco
A cobertura deve ser analisada por zonas. No exterior cilíndrico, a rotação do eixo ou a pulverização a partir de vários ângulos ajudam a evitar sombras. Os suportes não devem ocultar áreas críticas nem marcar superfícies funcionais. Em ranhuras e sulcos, o jato deve incidir num ângulo que arraste a sujidade para uma saída, em vez de a empurrar para um fundo fechado.
Num eixo oco, é necessário confirmar primeiro que o canal está desobstruído e que permite a drenagem. As lanças ou bocais interiores devem adaptar-se ao diâmetro, ao comprimento e às variações de secção. Se existirem orifícios transversais, fundos cegos ou passagens interligadas, a cobertura é validada com a peça real. Uma vista exterior limpa não permite inferir o estado desses espaços.
As juntas, cruzetas e caixas de alojamento merecem um tratamento específico. Se forem limpas depois de desmontadas, podem ser orientadas ou submersas para permitir o acesso à sua geometria. Se permanecerem montadas, o processo deve impedir que o detergente ou a água removam o lubrificante necessário, atravessem uma vedação ou fiquem retidos. Esta decisão deve ser acordada com o responsável pelo componente antes de se conceber o ciclo.
Soluções para desengorduramento e limpeza externa e interna de tubos e canos
Processo recomendado de lavagem, enxaguamento, secagem e proteção
Um projeto industrial é normalmente definido como uma sequência, e não como uma única operação. A estrutura seguinte constitui uma base de engenharia que deve ser adaptada à peça e ao resultado pretendido:
- Caracterizar a peça e a sujidade. Registar materiais, revestimentos, dimensões, peso, geometrias internas, selos e contaminantes reais.
- Preparar e carregar. Remover o excesso de sujidade sempre que necessário, colocar o eixo num suporte estável e orientar as condutas ou zonas críticas.
- Lavar. Aplicar o método escolhido com um produto químico compatível e parâmetros definidos através de ensaios.
- Enxaguar sempre que o processo assim o exigir. Evitar que o detergente ou os resíduos de contaminação permaneçam nas superfícies funcionais.
- Escorrer e secar. Conceber o processo de sopro ou secagem de forma a abranger ranhuras, extremidades e cavidades, e não apenas a superfície visível.
- Proteger e manusear. Se o aço necessitar de proteção temporária, escolha um produto compatível com a montagem, o revestimento ou o armazenamento posterior.
- Verificar. Aplicar o critério de aceitação acordado e registar as variáveis necessárias para repetir o processo.
A gestão do banho faz parte do resultado. O óleo livre, as partículas e a concentração de sujidade variam a cada carga. A filtração, a separação de óleo, as purgas e a reposição devem ser dimensionadas com base na contaminação que entra na máquina. Um ciclo bem ajustado pode perder estabilidade se o fluido não for mantido dentro das suas condições de funcionamento.
Que máquina é necessária para cada aplicação
Uma oficina que repara poucas peças não necessita da mesma infraestrutura que uma linha de produção.
Para lotes pequenos e contaminação externa, uma máquina de lavagem por aspersão com um acessório específico pode ser suficiente, desde que a peça caiba, seja corretamente fixada e receba uma cobertura completa. Se a geometria incluir cavidades ou ranhuras complexas e a peça permitir a imersão, os ultrassons podem proporcionar uma limpeza mais uniforme nas zonas acessíveis ao banho.
Quando é necessário enxaguar, secar ou proteger no âmbito de um mesmo ciclo, uma solução multiprocesso evita manipulações intermédias. Para grandes produções, um túnel ou uma célula automática permite coordenar o carregamento, a rotação, a lavagem interior e exterior e o descarregamento. No caso de eixos longos ou pesados, a solução é geralmente personalizada, uma vez que o comprimento útil, a distribuição dos apoios, a carga total e o método de manuseamento condicionam o projeto.
Em IBERKLEEN Fabricamos máquinas de lavagem por aspersão, sistemas de ultrassons, túneis e linhas especiais. A proposta deve basear-se num teste e nos dados do processo; não na atribuição de um modelo com base no nome da peça.
 Perguntas frequentes sobre a limpeza de turbinas industriais
Depende do nível de sujidade, da geometria, do estado de montagem, da produção e do resultado pretendido. A pulverização costuma ser eficaz em superfícies exteriores; os ultrassons podem ajudar em peças desmontadas com geometrias complexas; e um túnel é adequado quando há um ritmo elevado de produção ou várias etapas. A escolha deve ser validada com amostras reais.
É possível efetuar uma lavagem exterior, desde que o processo seja compatível com retentores, juntas e zonas lubrificadas. Não se deve partir do princípio de que um conjunto montado suporta imersão, alta pressão ou qualquer detergente. É necessário identificar os materiais e evitar a entrada de líquido onde este possa deslocar o lubrificante ou ficar retido.
Através de um direcionamento adequado, jatos direcionados ou imersão, consoante a peça. A ferramenta deve deixar expostas as zonas críticas e permitir que o líquido arraste a contaminação para uma saída. A cobertura é verificada com a peça real.
É necessário confirmar que o conduto está desobstruído, que permite a drenagem e que um bocal, uma lança ou um processo de imersão alcança toda a sua extensão. As variações de secção, os fundos cegos e os orifícios transversais requerem uma validação específica.
Depende da composição química e da operação subsequente, mas o resultado deve ser definido desde o início. Se ficarem resíduos de detergente ou humidade nas ranhuras e cavidades, estes podem interferir com a montagem, um revestimento ou o armazenamento. No caso do aço, deve também ser avaliada a necessidade de proteção temporária contra a corrosão.
O método deve estar em conformidade com a especificação: inspeção visual, controlo da película residual ou análise de partículas, entre outras possibilidades. No caso de componentes automóveis com requisitos de limpeza técnica, a empresa pode basear-se na norma ISO 16232 ou na VDA 19.1, mas o limite específico deve ser acordado entre o cliente e o fornecedor.
Solicite um teste com os seus eixos
Se precisar de automatizar a limpeza de eixos de transmissão, cardãs ou eixos maquinados, envie-nos fotografias, dimensões, peso, volume de produção, grau de sujidade e requisitos de saída.
Em IBERKLEEN Iremos analisar se a aplicação requer pulverização, ultrassons, uma máquina multiprocessos ou uma linha personalizada e poderemos propor um teste com peças representativas antes de definir a configuração.