
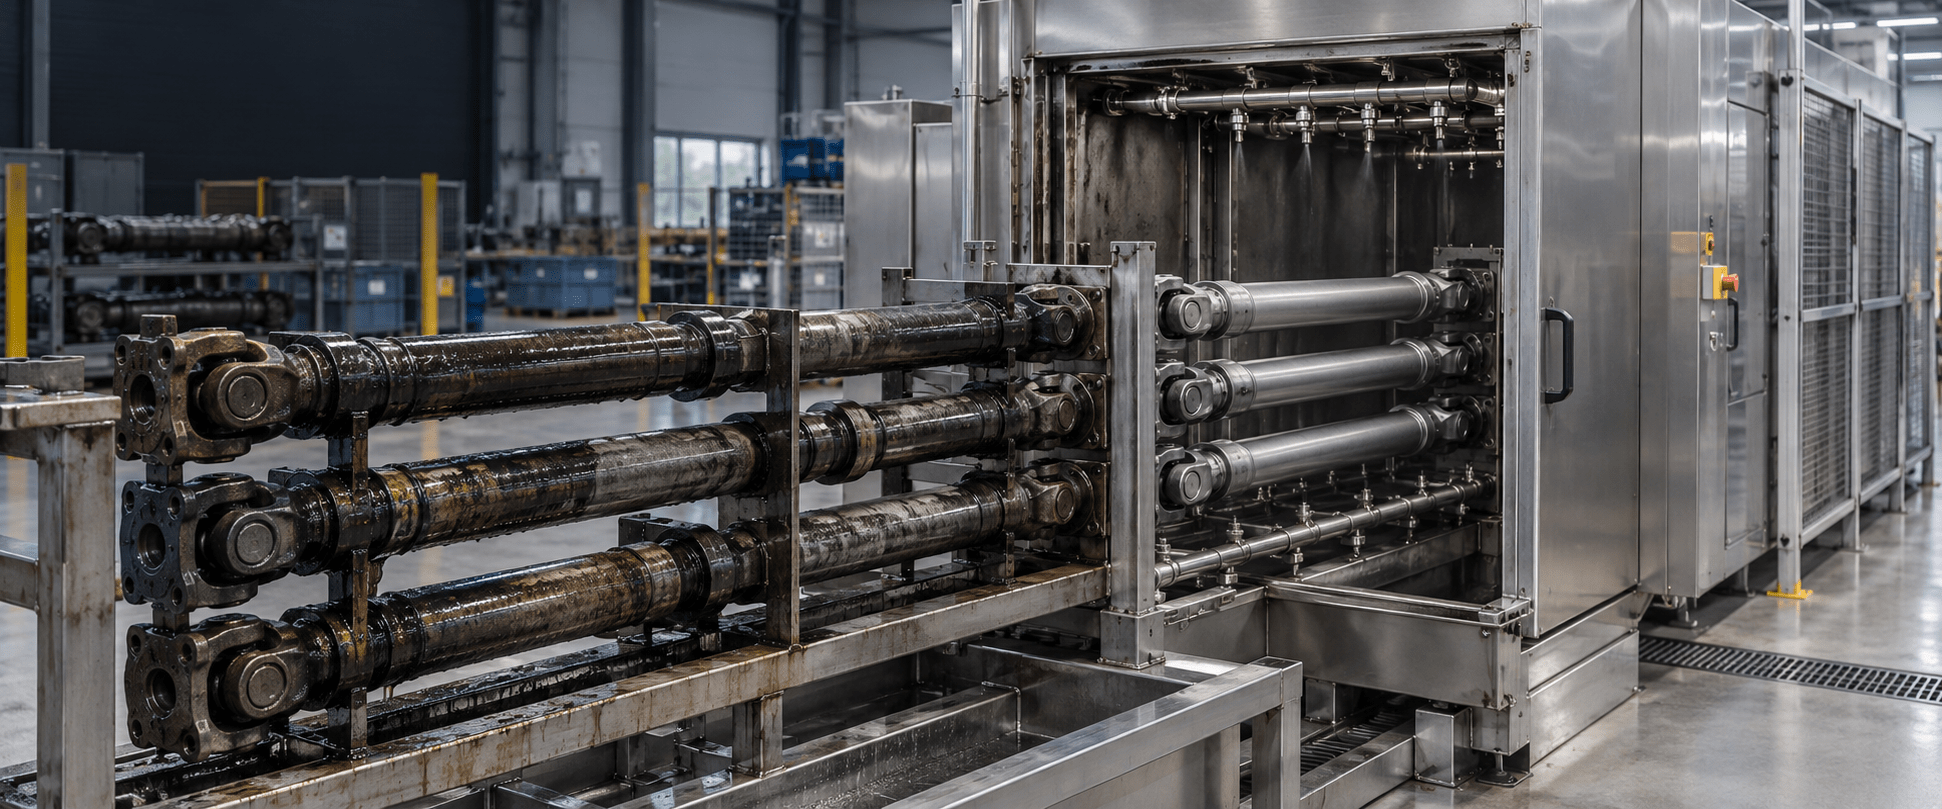
Curățarea arborilor de transmisie cu sisteme industriale
The curățarea arborilor de transmisie nu constă doar în îndepărtarea grăsimii vizibile.
În procesele de fabricație, reconstrucție și întreținere, un arbore poate ajunge la spălare acoperit cu ulei de prelucrare, lichid de răcire, așchii, praf abraziv, protecție anticorozivă sau reziduuri acumulate în timpul funcționării.
Dacă acești contaminanți rămân în caneluri, cavități, orificii sau în interiorul unei piese tubulare, pot îngreuna inspecția și pot compromite operațiunile ulterioare, precum asamblarea, echilibrarea, sablarea, acoperirea sau aplicarea unui nou lubrifiant.
Acesta este motivul, Mașina potrivită nu se alege doar în funcție de lungimea piesei. Trebuie analizat tipul de arbore care urmează să fie tratat, dacă este demontat sau dacă include garnituri și rulmenți, unde se concentrează murdăria, câte unități trebuie prelucrate și cum va fi verificat rezultatul. Pe baza acestor date se poate defini un proces prin pulverizare, ultrasunete, tunel continuu sau o combinație a mai multor etape.
Curățarea arborilor de transmisie: metode și utilaje industriale
Ce presupune curățarea unui arbore de transmisie
Un arbore de transmisie reunește mai multe elemente complexe într-o singură piesă.
Lungimea sa determină capacitatea de încărcare și rezistența; forma cilindrică poate crea zone de umbră în fața duzelor fixe; iar striurile, canelurile, flanșele, traversele sau cavitățile rețin reziduuri care nu sunt întotdeauna îndepărtate prin spălarea exterioară.
În cazul axelor tubulare deschise, este necesar, de asemenea, să se verifice dacă lichidul poate pătrunde, să parcurgă conducta și să iasă fără a rămâne reținut.
Prima decizie constă în definirea domeniului de aplicare. Nu este același lucru să cureți un arbore prelucrat înainte de asamblare și un cardan uzat provenit de la un vehicul industrial. Piesa nouă necesită, de obicei, verificarea prezenței uleiului, a lichidului de răcire și a particulelor. Piesa recondiționată poate prezenta unsoare îmbătrânită, murdărie din mediul înconjurător, abraziv provenit dintr-un tratament prealabil sau rugină superficială.
Un ansamblu asamblat include garnituri de etanșare, elastomeri și componente lubrifiate, a căror compatibilitate cu baia trebuie verificată înainte de a le scufunda sau de a pulveriza produsul asupra lor.
Ce tip de murdărie trebuie îndepărtată
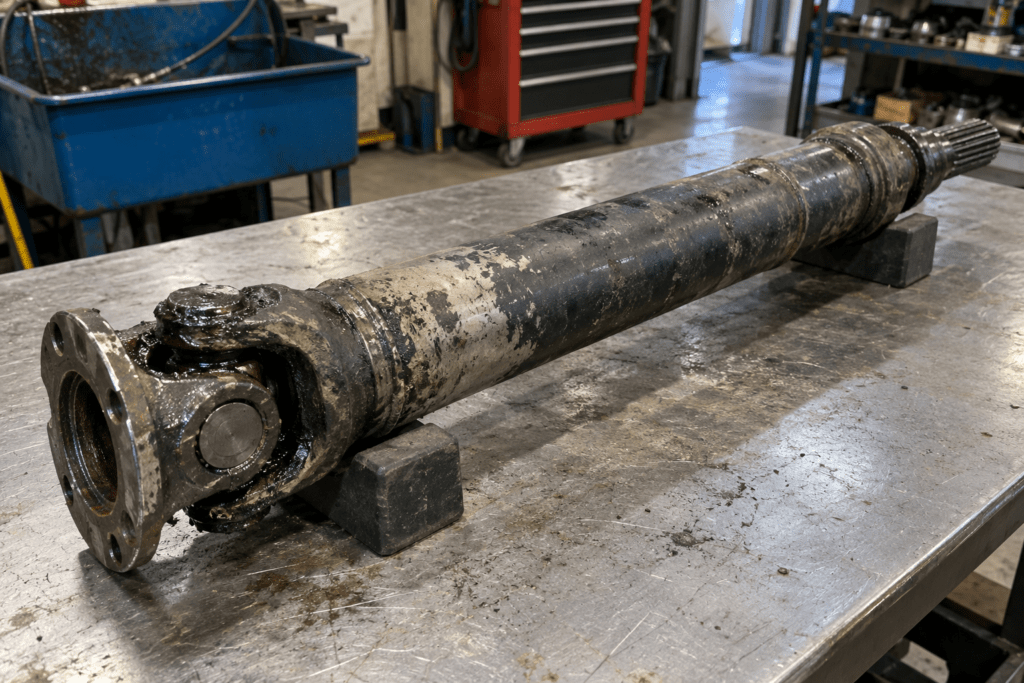
Poluantul determină o mare parte din proces.
The uleiuri de prelucrare și lichide de tăiere se tratează de obicei cu o soluție apoasă compatibilă și o acțiune mecanică suficientă.
The grăsimi dense sau învechite pot necesita un timp de contact mai îndelungat, o temperatură controlată sau o etapă preliminară.
The așchii și particule necesită antrenare, filtrare și un design care să împiedice redepozitarea lor pe piesă.
De asemenea, trebuie să se facă distincția între murdăria aderentă și impuritățile care rămân în suspensie după operațiuni precum sablarea, șlefuirea sau prelucrarea mecanică.
Un ax care pare curat poate reține particule fine într-o canelură, într-un orificiu de găurire sau în interiorul tubului. În schimb, o piesă care urmează să fie degresată înainte de inspecția vizuală poate să nu necesite același nivel de control al particulelor ca o componentă destinată unui ansamblu sensibil.
Situația | Poluanți obișnuiți | Scopul spălării |
După prelucrare | Ulei, lichid de răcire, așchii și particule metalice fine. | Pregătirea pentru măsurare, asamblare, tratare sau controlul curățeniei. |
După sablare sau reparație | Praf abraziv, particule libere, resturi de grăsime și rugină desprinsă. | Îndepărtați deșeurile rezultate din proces și lăsați suprafețele accesibile pentru inspecție sau finisare. |
Piesă stocată | Ulei sau ceară de protecție, praf din mediul înconjurător și urme de manipulare. | Îndepărtați protecția fără a deteriora materialul și pregătiți următoarea operațiune. |
Cardan sau arbore uzat | Grăsime, noroi, praf, ulei și murdărie aderentă. | Facilitează demontarea, diagnosticarea și reconstrucția printr-un proces compatibil cu ansamblul. |
Când se curăță axul: fabricație, reconstrucție și întreținere
La producție, curățarea se integrează de obicei între operațiuni. Poate fi efectuată după prelucrare, înainte de o măsurare, înainte de aplicarea unui strat de acoperire sau chiar înainte de asamblare.
Aici sunt importante repetabilitatea, ritmul și prevenirea recontaminării. Ieșirea piesei din mașină trebuie coordonată cu manipularea ulterioară, deoarece o piesă validată poate fi din nou expusă la particule sau umiditate dacă este lăsată la vedere sau transportată pe un suport murdar.
La reconstrucție, obiectivul este de a pregăti terenul pentru o inspecție fiabilă. Grăsimea și depunerile pot ascunde urme, fisuri sau uzură, deși curățarea în sine nu înlocuiește metoda de inspecție corespunzătoare. Procesul poate include o spălare inițială pentru îndepărtarea murdăriei grosiere, o etapă mai precisă cu piesa demontată și o uscare completă înainte de măsurare sau reparare.
La întreținere, variabilitatea este de obicei mai mare. Se primesc referințe diferite, niveluri inegale de contaminare și ansambluri parțial asamblate. În acest context, este utilă o mașină configurabilă și suporturi adaptabile, dar programul trebuie să rămână validat pentru fiecare familie de piese. Flexibilitatea nu înseamnă utilizarea aceluiași produs chimic sau a aceluiași ciclu pentru toate piesele.
Metode industriale de curățare a arborilor de transmisie
Nu există o tehnologie universală. Cea mai bună soluție depinde de geometrie, de poluant, de producție și de criteriile de acceptare. În multe proiecte, rezultatul se obține prin combinarea acțiunii chimice, a temperaturii, a acțiunii mecanice și a timpului, precum și printr-un proces de clătire și uscare adaptat piesei respective.
Spălare prin pulverizare
The spălare prin pulverizare este o opțiune obișnuită pentru degresarea suprafețelor exterioare ale arborilor și componentelor metalice.
O rețea de duze direcționează soluția de spălare către piesă în timp ce aceasta rămâne pe un suport, se deplasează sau se rotește în mod controlat.
În cazul axelor lungi, acoperirea depinde de poziția duzelor, de distanță, de unghiul de impact și de umbrele create de flanșe sau de suporturi.
Atunci când există striații, caneluri sau capete cu geometrie complexă, poate fi necesar să se consolideze anumite zone cu jeturi direcționate sau să se modifice orientarea în timpul ciclului.
Dacă axul este tubular și deschis, curățarea interioară necesită duze sau lance aliniate cu canalul și o ieșire liberă pentru lichid și particule. Stropirea cu apă a părții exterioare nu dovedește că interiorul a fost curățat.
Curățare cu ultrasunete
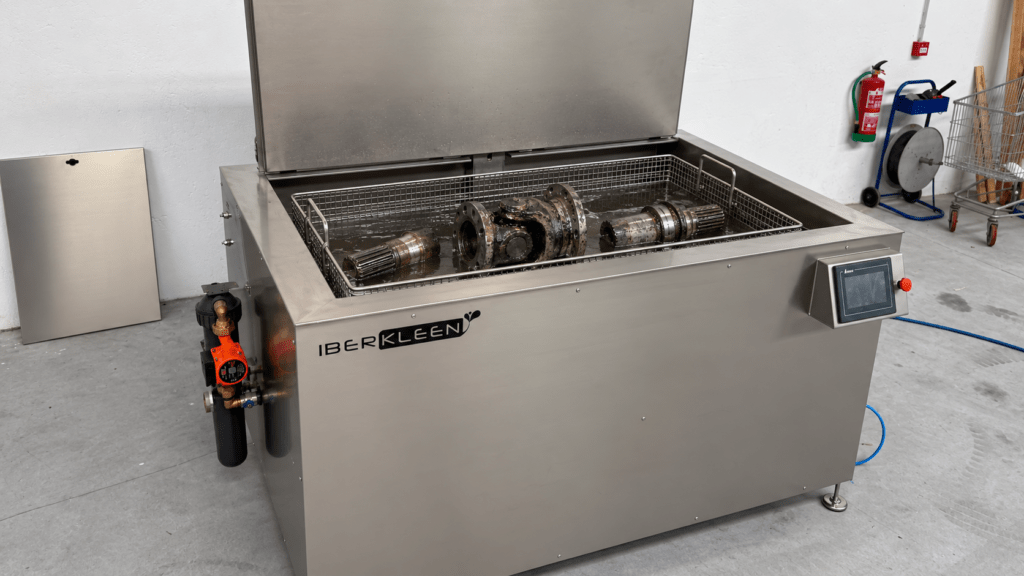
The mașini cu ultrasunete lucrează prin imersiune și se dovedesc utile atunci când piesa demontată prezintă cavități, caneluri, găuri mici sau suprafețe greu accesibile pentru un jet direct. Cavitația acționează asupra zonelor udate de baie, astfel încât poziționarea, eliminarea bulei de aer și circulația lichidului rămân în continuare importante.
În cazul axelor de lungime mare, fezabilitatea depinde de dimensiunile cuvei, de greutate, de modul de manipulare și de necesitatea de a scufunda piesa în întregime. De asemenea, trebuie verificată compatibilitatea ansamblului: nu este indicat să se trateze ca pe o piesă metalică neizolată un ax care prezintă rulmenți etanși, elastomeri sau lubrifiere internă fără a se analiza în prealabil materialele și starea acestuia.
Tuneluri și linii automate
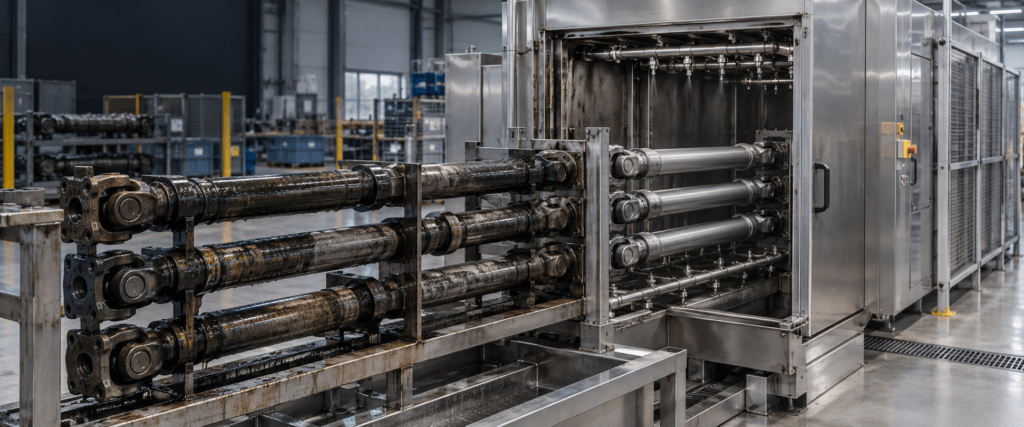
Atunci când volumul de producție este ridicat sau când spălarea trebuie integrată cu alte operațiuni, un tunel de curățare a pieselor sau o linie automată permite separarea etapelor și controlul fluxului.
Procesul poate fi configurat cu pre-spălare, spălare, clătire, suflare, uscare și, dacă specificațiile o impun, o protecție temporară compatibilă cu operațiunea ulterioară. Încărcarea se poate efectua manual, cu ajutorul unui transportor sau cu un robot, cu condiția ca suportul să mențină piesa stabilă și să expună suprafețele necesare.
Automatizarea asigură repetabilitatea, dar nu remediază o definire defectuoasă a procesului. Înainte de a stabili viteza transportorului sau numărul de etape, este necesar să se cunoască gradul de murdărie la intrare, variația dintre piese, nivelul de uscare necesar și timpul disponibil până la următoarea operație.
Curățare manuală controlată
Curățarea manuală poate fi o soluție viabilă pentru producții foarte mici, piese excepționale sau retușuri punctuale.
Limitarea sa constă în variabilitatea dintre operatori și dificultatea de a asigura o acoperire constantă. O cabină închisă, dotată cu lance, sistem de filtrare și colectare a lichidului, îmbunătățește controlul în comparație cu curățarea în spațiu deschis, dar nu înlocuiește un sistem automat atunci când există o specificație repetitivă sau un ritm ridicat de lucru.
Tehnologie | Se potrivește mai bine atunci când | Aspecte de verificat |
Pulverizare în cabină | Articole individuale sau loturi mici și medii cu impurități exterioare. | Acoperire, zone de umbră, susținere, rotire, filtrare și uscare. |
Ultrasunete | Piese demontate cu caneluri, cavități sau forme geometrice care permit imersia. | Dimensiunile cuvei, greutatea, pernele de aer, materialele și clătirea. |
Tunel sau linie | Ritm ridicat, mai multe etape și integrare cu producția. | Orientare, transport, separarea toaletelor, trasabilitate și amprentă disponibilă. |
Manualul din cabină | Referințe variabile, producție redusă sau finisare localizată. | Ergonomie, repetabilitate, siguranță și gestionarea efluentului. |
Cum se curăță exteriorul și interiorul unui ax gol
Acoperirea trebuie analizată pe zone. Pe suprafața cilindrică exterioară, rotația axului sau pulverizarea din mai multe unghiuri ajută la evitarea umbrelor. Suporturile nu trebuie să ascundă zonele critice și nici să marcheze suprafețele funcționale. În cazul canelurilor și al șanțurilor, jetul trebuie să ajungă sub un unghi care să antreneze murdăria către o ieșire, nu să o împingă către un fund închis.
În cazul unui ax tubular, trebuie mai întâi să se verifice dacă canalul este deschis și dacă poate fi drenat. Lancetele sau duzele interioare trebuie să se adapteze la diametru, lungime și schimbările de secțiune. Dacă există orificii transversale, funduri oarbe sau treceri conectate, acoperirea se verifică cu piesa reală. O vedere exterioară curată nu permite deducerea stării acestor spații.
Garniturile, traversele și carcasele necesită o tratare specifică. Dacă sunt curățate după demontare, pot fi orientate sau scufundate pentru a permite accesul la geometria lor. Dacă rămân montate, procesul trebuie să împiedice detergentul sau apa să îndepărteze lubrifiantul necesar, să treacă printr-un inel de etanșare sau să rămână blocate. Această decizie trebuie convenită cu responsabilul componentei înainte de proiectarea ciclului.
Soluții pentru degresarea și curățarea exterioară și interioară a țevilor și tuburilor
Procedura recomandată de spălare, clătire, uscare și protecție
Un proiect industrial este de obicei definit ca o secvență, nu ca o singură operațiune. Structura de mai jos reprezintă o bază inginerească care trebuie adaptată la piesă și la rezultatul dorit:
- Caracterizarea piesei și a murdăriei. Înregistrarea materialelor, a acoperirilor, a dimensiunilor, a greutății, a geometriilor interne, a sigiliilor și a contaminanților reali.
- Pregătiți și încărcați. Îndepărtați excesul de murdărie atunci când este necesar, așezați axul într-un dispozitiv stabil și orientați canalele sau zonele critice.
- Spălați. Aplicați metoda aleasă, utilizând un produs chimic compatibil și parametri stabiliți în urma unui test.
- Clătiți atunci când procesul o impune. Evitați ca detergentul sau impuritățile desprinse să rămână pe suprafețele funcționale.
- Scurgeți și uscați. Proiectați procesul de suflare sau uscare astfel încât să acopere canelurile, capetele și cavitățile, nu doar suprafața vizibilă.
- Protejare și manipulare. Dacă oțelul necesită protecție temporară, alegeți un produs compatibil cu montarea, acoperirea sau depozitarea ulterioară.
- Verificați. Aplicați criteriul de acceptare convenit și înregistrați variabilele necesare pentru a repeta procesul.
Gestionarea apei de spălare face parte din rezultat. Uleiul liber, particulele și concentrația de impurități variază la fiecare încărcare. Filtrarea, separarea uleiului, purjările și completarea trebuie dimensionate în funcție de gradul de contaminare care pătrunde în mașină. Un ciclu bine reglat își poate pierde stabilitatea dacă fluidul nu este menținut în condițiile sale de funcționare.
Ce mașină este necesară pentru fiecare aplicație
Un atelier care asamblează puține componente nu are nevoie de aceeași instalație ca o linie de producție.
Pentru loturi mici și contaminare externă, o mașină de spălat prin pulverizare cu un accesoriu specific poate fi suficientă dacă piesa încape, este susținută corespunzător și este acoperită în întregime. Dacă geometria include cavități sau caneluri complexe, iar piesa permite imersia, ultrasunetele pot asigura o curățare mai uniformă în zonele accesibile băii.
Atunci când este necesară clătirea, uscarea sau protecția în cadrul aceluiași ciclu, o soluție multiproces evită operațiunile intermediare. Pentru producții de mare volum, un tunel sau o celulă automată permite coordonarea încărcării, rotirii, spălării interioare și exterioare și descărcării. În cazul axelor lungi sau grele, soluția este de obicei personalizată, deoarece lungimea utilă, distribuția punctelor de sprijin, sarcina totală și metoda de manipulare determină proiectarea.
La IBERKLEEN Producem mașini de spălat prin pulverizare, sisteme cu ultrasunete, tuneluri și linii speciale. Propunerea trebuie să se bazeze pe un test și pe datele procesului, nu pe alegerea unui model în funcție de denumirea piesei.
 Întrebări frecvente despre curățarea turbinelor industriale
Depinde de gradul de murdărie, de geometrie, de starea de asamblare, de procesul de producție și de rezultatul dorit. Pulverizarea este de obicei eficientă pe suprafețele exterioare; ultrasunetele pot fi utile în cazul pieselor demontate cu geometrii complexe; iar un tunel de curățare este potrivit atunci când ritmul de producție este ridicat sau când există mai multe etape. Alegerea trebuie validată cu ajutorul unor eșantioane reale.
Se poate efectua o spălare exterioară dacă procesul este compatibil cu garniturile de etanșare, jointurile și zonele lubrifiate. Nu trebuie să se presupună că un ansamblu montat suportă imersia, presiunea ridicată sau orice detergent. Este necesar să se identifice materialele și să se evite pătrunderea lichidului în locurile în care acesta ar putea înlocui lubrifiantul sau ar putea rămâne reținut.
Prin orientare adecvată, jeturi direcționate sau imersie, în funcție de piesă. Instrumentul trebuie să lase la vedere zonele critice și să permită lichidului să antreneze impuritățile către o ieșire. Acoperirea se verifică pe piesa reală.
Trebuie să se confirme că conducta este deschisă, că poate fi drenată și că o duză, o lance sau un proces de imersie acoperă întreaga lungime a acesteia. Schimbările de secțiune, fundurile oarbe și orificiile transversale necesită o validare specifică.
Depinde de compoziția chimică și de operațiunea ulterioară, dar rezultatul trebuie stabilit încă de la început. Dacă rămân urme de detergent sau umiditate în caneluri și cavități, acestea pot afecta asamblarea, acoperirea sau depozitarea. În cazul oțelului, trebuie evaluată și necesitatea unei protecții temporare împotriva coroziunii.
Metoda trebuie să corespundă specificației: inspecție vizuală, controlul peliculei reziduale sau analiza particulelor, printre alte posibilități. Pentru componentele auto care necesită o curățare tehnică, compania poate lucra conform standardului ISO 16232 sau VDA 19.1, dar limita concretă trebuie convenită între client și furnizor.
Solicită o probă cu axele tale
Dacă aveți nevoie să automatizați curățarea arborilor de transmisie, a articulațiilor cardanice sau a arborilor prelucrați, trimiteți-ne fotografii, dimensiuni, greutate, volumul de producție, gradul de murdărie și cerințele privind rezultatul final.
La IBERKLEEN Vom analiza dacă aplicația necesită pulverizare, ultrasunete, un echipament multiproces sau o linie de producție personalizată și vom putea organiza un test cu piese reprezentative înainte de a finaliza configurația.