
Pulizia delle turbine industriali: come pulire le pale e i componenti
Il pulizia delle turbine industriali comprende lavori molto diversi tra loro. Può riferirsi al lavaggio del compressore di una turbina a gas senza smontare la macchina, alla rimozione dei depositi da una turbina a vapore durante un fermo o alla pulizia in officina di pale, dischi, diaframmi, valvole e alloggiamenti.
Confondere questi scenari porta a scegliere apparecchiature che non raggiungono il residuo o, nel peggiore dei casi, ad applicare un processo incompatibile con il materiale o il rivestimento.
Per una centrale elettrica, un impianto di cogenerazione o un'officina specializzata in turbomacchine, l'obiettivo non è certo quello di far “sembrare nuovo” il pezzo.
La pulizia deve rispondere a una necessità verificabile: ripristinare superfici accessibili, preparare un componente per l’ispezione, rimuovere oli o residui di lavorazione, evitare la contaminazione tra le fasi di riparazione o soddisfare un criterio interno di accettazione.
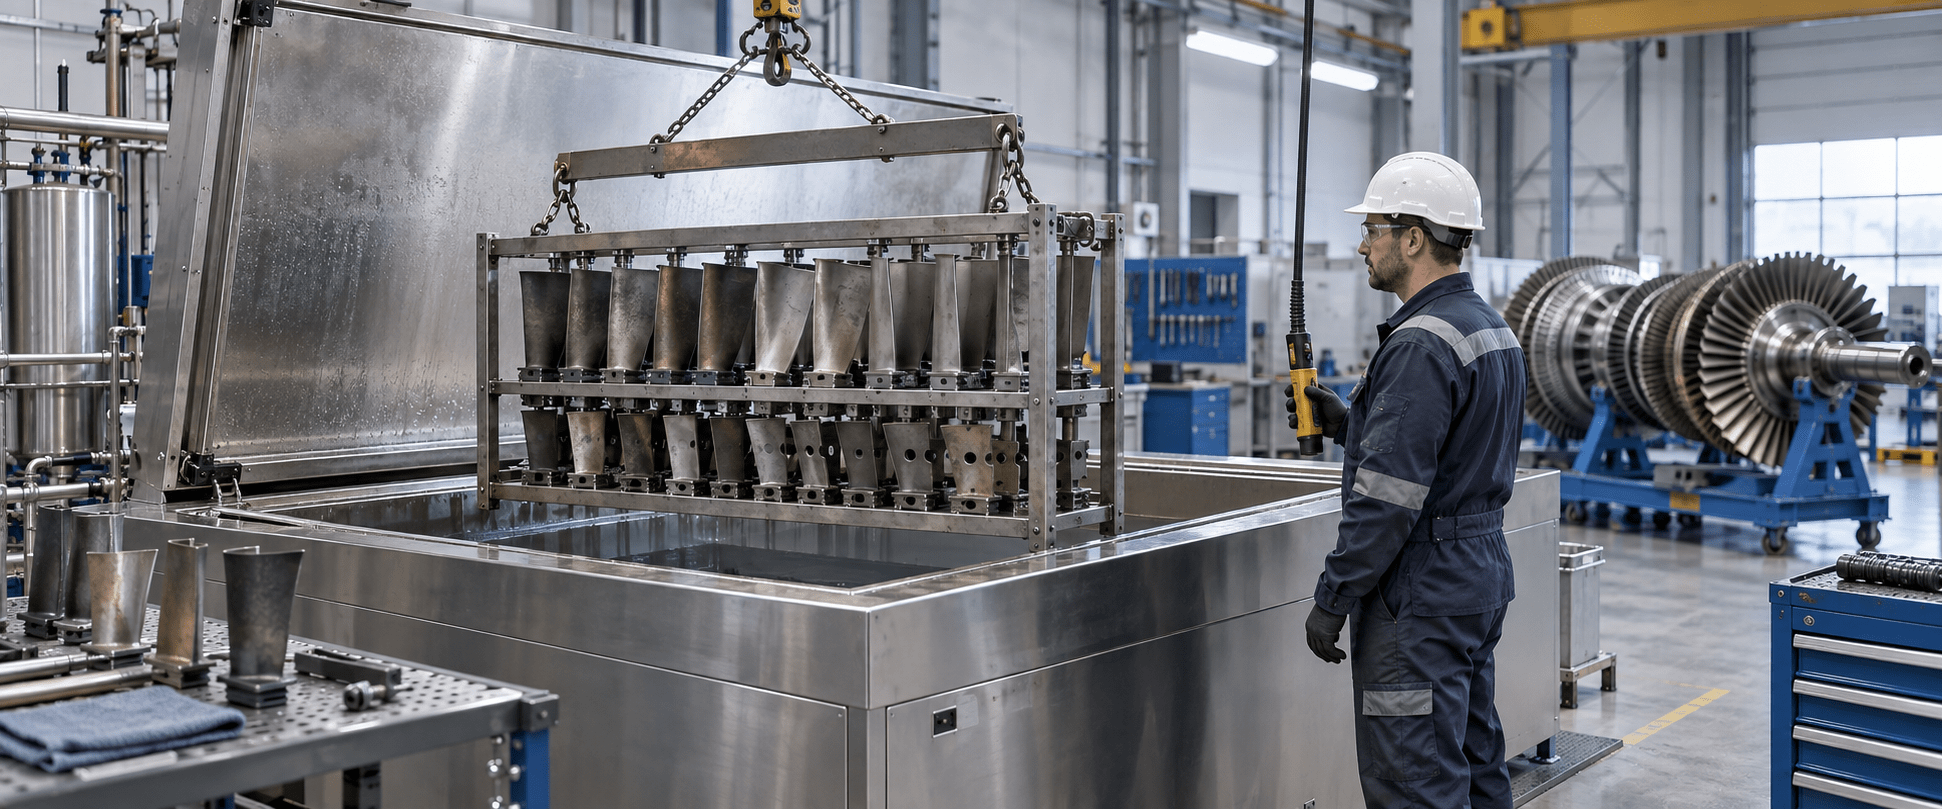
Questa guida mette a confronto i principali metodi e si concentra sui componenti smontati che possono essere trattati in una lavatrice industriale. Spiega in quali casi gli ultrasuoni e l’irrorazione apportano un valore aggiunto, quali limiti devono essere rispettati e di quali informazioni ha bisogno un produttore per progettare una soluzione affidabile.
Pulizia delle turbine industriali: come pulire le pale e i componenti
Cosa viene effettivamente pulito in una turbina industriale
In una turbina a gas, l’aria attraversa innanzitutto il sistema di aspirazione e il compressore. Successivamente si mescola con il combustibile nella sezione di combustione e i gas caldi trasferiscono energia agli stadi della turbina. Ogni zona presenta temperature, portate e contaminanti diversi. Il lavaggio del compressore montato non equivale alla pulizia di una pala della sezione calda che è stata smontata per ispezione o riparazione.
In una turbina a vapore, il fluido si espande passando attraverso pale fisse e mobili distribuite su diversi stadi.
I depositi provengono dal ciclo stesso dell’acqua e del vapore, dai prodotti della corrosione o dagli agenti inquinanti trascinati. La natura di tali depositi e le condizioni della superficie determinano se sia opportuno ricorrere a un trattamento acquoso, chimico, meccanico o combinato.
Nel corso di una revisione possono pervenire in officina pale e ugelli, dischi, rotori completi o parziali, diaframmi, guarnizioni, alloggiamenti, valvole, viteria ed elementi ausiliari.
Non tutti i pezzi devono essere inseriti nella stessa macchina. Il peso, il volume, le zone mascherate, i condotti interni e la presenza di rivestimenti modificano il processo.
Perché è necessario individuare l'inquinamento prima di procedere alla bonifica
Nei compressori delle turbine a gas si depositano particelle e aerosol provenienti dall'aria di aspirazione.
EStudi sul campo hanno individuato combinazioni di polvere minerale, ossidi, fuliggine e fibre o particelle associate al sistema di filtrazione.
L'umidità e le sostanze oleose possono favorirne l'adesione. Inoltre, la distribuzione non è uniforme: le prime sezioni e quelle posteriori possono reagire in modo diverso al lavaggio.
I componenti della camera di combustione e della sezione calda possono presentare incrostazioni di carbonio, residui di combustione, ossidi e contaminanti aderenti alle superfici sottoposte ad alte temperature. Alcuni di essi sono realizzati con superleghe e rivestimenti di protezione termica o ambientale.
Non è possibile definire l'obiettivo della pulizia senza sapere quale superficie debba essere preservata e quale strato debba effettivamente essere rimosso.
Nelle turbine a vapore possono formarsi depositi di sali, silice e prodotti di corrosione, oltre a tracce di olio o sporcizia introdotte durante lo smontaggio. Un deposito solubile richiede una strategia diversa rispetto a uno strato duro o a un residuo carbonizzato. Prima di aumentare la forza meccanica, è opportuno analizzare un campione e verificare la storia dell’apparecchiatura.
Quali conseguenze può avere una pulizia insufficiente
Lo sporco altera il profilo e la rugosità delle superfici su cui scorre il fluido.
Nel compressore, il incrostazioni È una forma nota di degrado reversibile e per questo esistono programmi di lavaggio.
Durante il revisione generale, una superficie non preparata adeguatamente può inoltre nascondere eventuali anomalie, contaminare una fase successiva o costringere un componente a tornare in fase di pulizia dopo aver già impegnato risorse di ispezione e riparazione.
Tuttavia, attribuire qualsiasi calo di prestazioni allo sporco sarebbe un errore.
L'erosione, la corrosione, la perdita di rivestimento, le crepe, la deformazione e le variazioni di gioco non possono essere corrette mediante lavaggio. L'ispezione e i dati operativi devono distinguere ciò che può essere rimosso da ciò che costituisce un danno al componente.
Diagnosi preliminare: i dati che definiscono il processo
Una proposta seria parte dal pezzo e dal risultato atteso, non dalla potenza di una macchina.
È necessario conoscere almeno il tipo di turbina e lo stadio di provenienza, il codice del componente, il materiale di base, i rivestimenti, la contaminazione, le dimensioni, il peso e il numero di pezzi da trattare.
È inoltre necessario definire i criteri di accettazione. Questi possono essere di natura visiva, legati a un’ispezione mediante liquidi penetranti o altre tecniche di controllo non distruttivo (END), finalizzati a limitare la contaminazione residua o a preparare la superficie per la riparazione o il rivestimento. Tali criteri determinano il risciacquo, l’asciugatura, la manipolazione e la necessità di registrare i parametri.
Quando non si dispone di esperienza precedente riguardo alla combinazione di materiale, rivestimento e residuo, è preferibile effettuare una prova su un pezzo non critico o su un campione rappresentativo piuttosto che stabilire un ciclo per analogia. La convalida deve includere non solo la rimozione dello sporco, ma anche l’assenza di effetti indesiderati sulla finitura e sugli strati funzionali.
Metodi di pulizia delle turbine industriali
I metodi si differenziano per il punto di intervento, l'energia applicata e i residui che generano. Il confronto che segue serve da orientamento per lo studio; hanno la priorità le procedure del produttore della turbina e del proprietario del componente.
Metodo | Uso abituale | Vantaggio | Limite da monitorare |
Lavaggio in linea o fuori linea del compressore | Turbina a gas montata secondo la procedura OEM. | Agisce sul fouling senza smontare tutti i componenti. | Acqua, detergente, condizioni dell'apparecchio, scarico e parametri definiti dal produttore. |
Irrorazione con acqua | Parti smontate con superfici accessibili e sporco solubile o sgrassabile. | Automatizza il lavaggio e può essere integrato con il risciacquo e l'asciugatura. | Ombre dovute a spruzzatura, pressione, orientamento, rivestimenti e geometrie interne. |
Ultrasuoni ad immersione | Pale, dischi e componenti smontati che possono essere immersi e bagnati completamente. | La cavitazione agisce sulle superfici bagnate e sulle geometrie complesse. | Chimica, materiale, rivestimento, aria intrappolata, carico e distribuzione acustica. |
Lavaggio a secco per immersione o a ricircolo | Depositi che derivano da una reazione specifica. | È in grado di ammorbidire o dissolvere sostanze inquinanti difficili da rimuovere. | Compatibilità, controllo del bagno, neutralizzazione, risciacquo ed effluenti. |
Ghiaccio secco o pulizia meccanica a secco | Superfici accessibili, lavori in loco o preparazione di aree specifiche. | Evita l'immissione di acqua e può ridurre i residui secondari nell'ambiente. | Accesso, proiezione, contenimento, ventilazione e sensibilità superficiale. |
Sabbiatura abrasiva o al laser | Preparazione specialistica secondo una procedura approvata. | Azione mirata ed efficacia contro i depositi resistenti. | Perdita di materiale, rugosità, rivestimenti, polvere, fumi e qualificazione. |
Processo combinato | Sporco misto o preparazione in più fasi. | Assegna ogni fase all’inquinante e al risultato che meglio risolve il problema. | Trasporti, compatibilità tra le fasi, movimentazione e tracciabilità. |
Lavaggio del compressore con la turbina montata
Il lavaggio in linea e il lavaggio fuori linea rientrano nella manutenzione della turbina installata. Nel primo caso, il sistema funziona secondo le condizioni definite dal costruttore originale (OEM); nel secondo, l’unità viene arrestata e si segue un ciclo specifico di iniezione, rotazione, immersione e risciacquo.
Entrambi agiscono sui depositi presenti nel compressore, ma non sostituiscono la pulizia dei componenti smontati quando la turbina viene sottoposta a revisione.
Pulizia a spruzzo di componenti smontati
L'irrorazione con acqua è indicata per sgrassare alloggiamenti, supporti, valvole e altri componenti le cui superfici possano essere raggiunte dal getto.
In una lavatrice automatica per pezzi, gli strumenti e l'orientamento sono fondamentali affinché il liquido raggiunga le superfici necessarie e defluisca al termine del ciclo.
In presenza di passaggi stretti, pale molto ravvicinate o zone schermate, l’impatto diretto potrebbe non essere uniforme. In tal caso è possibile modificare il rack, incorporare ugelli direzionali, combinare un lavaggio manuale controllato o valutare l’immersione. Non è consigliabile aumentare la pressione senza aver prima verificato la sensibilità del pezzo e del rivestimento.
Pulizia ad ultrasuoni di pale e componenti
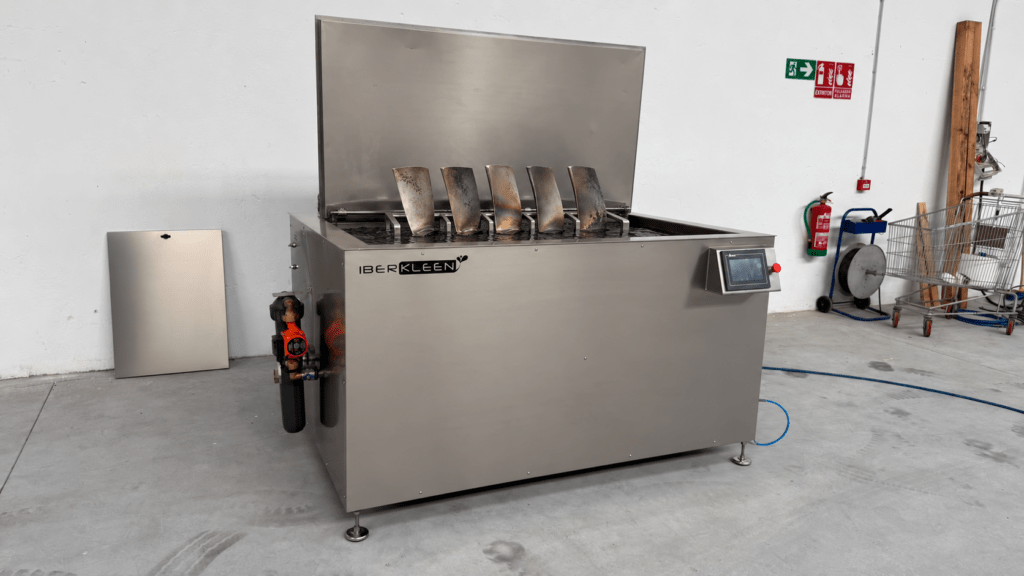
In una vasca a ultrasuoni, i trasduttori generano onde acustiche nel liquido. La cavitazione contribuisce a rimuovere lo sporco dalle superfici bagnate e può agire anche su geometrie che non ricevono un getto diretto. Questa caratteristica la rende interessante per lotti di pale, dischi con alloggiamenti, valvole e pezzi dalla geometria complessa.
L'immersione non elimina la necessità di una progettazione dei processi. Le cavità devono essere riempite, l'aria deve poter fuoriuscire, i pezzi non devono bloccarsi l'uno contro l'altro e il rack non deve creare zone protette. In caso di carichi elevati, la posizione dei trasduttori, la distanza dal pezzo e l’eventuale movimento verticale contribuiscono a distribuire l’azione. La potenza nominale, di per sé, non garantisce l’uniformità.
Non esiste nemmeno una frequenza, una temperatura o un detergente universale per le “turbine”. Una superlega senza rivestimento, un componente alluminato e una pala con barriera termica comportano rischi diversi. La scelta deve basarsi sulla documentazione applicabile e su prove che dimostrino la pulizia senza alterazioni indesiderate.
Pulizia a secco, sabbiatura e altre tecnologie
Il ghiaccio secco può essere utile quando si vuole evitare che l'acqua finisca su superfici accessibili e vi sia un'adeguata organizzazione per quanto riguarda l'anidride carbonica, l'aria compressa, la ventilazione e la sicurezza.
Il sabbiato con un prodotto approvato, viene utilizzato per rimuovere i depositi e preparare le superfici, in particolare quando si desidera ottenere una condizione idonea all’ispezione.
Il pulizia laser offre un'azione localizzata, sebbene richieda il controllo del processo, l'estrazione e la valutazione del substrato e del rivestimento.
Queste tecnologie non sono sempre in concorrenza con gli ultrasuoni.
Un impianto di lavaggio può ricorrere alla pulizia a secco per rotori o alloggiamenti di grandi dimensioni e riservare l'immersione ai componenti smontabili. È utile assegnare ciascun metodo alla superficie che è in grado di trattare in modo controllato.
Quando è opportuno utilizzare un ecografo
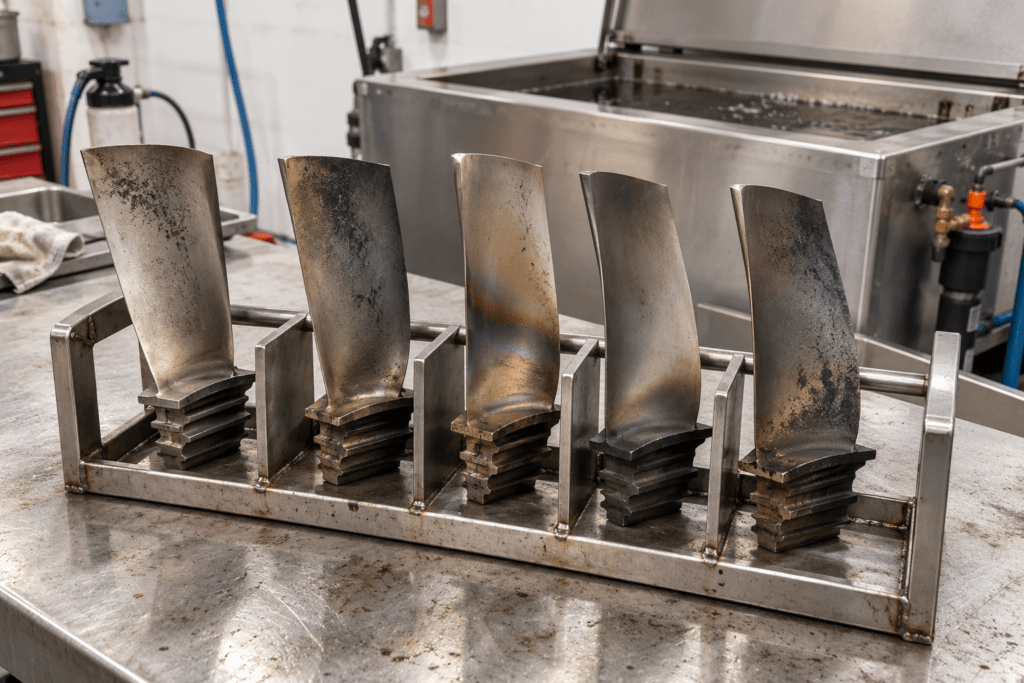
Il le macchine per la pulizia a ultrasuoni sono una delle opzioni possibiliSoprattutto quando il pezzo può essere immerso completamente, i residui sono compatibili con un mezzo acquoso e la geometria presenta zone difficili da pulire con spazzole o getto d’acqua. Questi metodi risultano interessanti anche quando si desidera trattare lotti con una ricetta ripetibile e ridurre la variabilità legata al lavoro manuale.
Devono essere scartati o sottoposti a una validazione più rigorosa quando il componente non tollera l’immersione, sono presenti rivestimenti la cui reazione è sconosciuta, vi sono crepe o danni che potrebbero trattenere liquido, la geometria impedisce l’evacuazione dell’aria oppure i criteri richiedono la rimozione di uno strato che necessita di un processo chimico o meccanico specifico. Non si deve inoltre forzare l’inserimento di un rotore che supera il peso o le dimensioni utili in una vasca progettata per pezzi più piccoli.
Procedura professionale per i componenti smontati
Il processo deve essere progettato a ritroso, partendo dallo stato in cui il pezzo deve trovarsi al momento dell’ispezione, della riparazione o del montaggio. Una sequenza tipica può comprendere le seguenti fasi, adattate alle specifiche del cliente:
- Ricezione e identificazione. Registrare il numero di riferimento, la provenienza, il materiale, il rivestimento, lo stato e l’eventuale contaminazione visibile.
- Ispezione preliminare e mascheratura. Documentare i danni esistenti e proteggere le aree che non devono essere sottoposte al trattamento.
- Rimuovere i rifiuti sparsi o i carichi ingombranti che potrebbero intasare lo scarico principale.
- Posizionamento nella maschiatura. Evitare il contatto con le superfici critiche e garantire l'afflusso del liquido e l'uscita dell'aria.
- Applicare l'irrorazione, gli ultrasuoni o i trattamenti chimici secondo parametri stabiliti tramite prove e procedure.
- Rimuovere il detergente e lo sporco staccato, controllando il trascinamento tra una fase e l’altra.
- Asciugatura e protezione. Evitare il ristagno d’acqua e stabilire le misure di protezione temporanea in base al materiale e alla fase successiva del processo.
- Convalida e registrazione. Verificare i criteri di accettazione e conservare i dati necessari per ripetere il ciclo.
❓ Domande frequenti sulla pulizia delle turbine industriali
Non è l'approccio usuale. Gli ultrasuoni ad immersione vengono applicati a componenti smontati che entrano in una vasca e possono entrare in contatto con il liquido. Il lavaggio di una turbina a gas montata richiede sistemi e procedure specifici del produttore della turbina.
Alette, ugelli, dischi, valvole, elementi di fissaggio e determinati componenti di combustione o ausiliari possono essere presi in considerazione. La decisione dipende dalle dimensioni, dal peso, dal materiale, dal rivestimento, dalla geometria interna, dai residui e dai criteri di accettazione. Non si deve dedurre la compatibilità solo in base al nome del componente.
Possono contribuire a rimuovere tali contaminanti se abbinati a prodotti chimici compatibili e a un ciclo convalidato. I residui molto incrostati, alcuni strati di ruggine o i materiali destinati alla decapatura potrebbero richiedere un pretrattamento, prodotti chimici specifici o altri metodi. È la prova pratica a determinare la sequenza adeguata.
Il criterio dipende dall'operazione successiva. Può includere un'ispezione visiva in condizioni definite, l'assenza di pellicola, il controllo delle particelle o una preparazione compatibile con un controllo non distruttivo (END) o un rivestimento. Il cliente deve fornire la specifica applicabile; la macchina viene convalidata in base a tale risultato.
Disegni o misure, peso, fotografie, identificazione del materiale e del rivestimento, descrizione dell’agente contaminante, numero di pezzi per turno, metodo attuale, criteri di pulizia, processo successivo, materiali di consumo e spazio disponibile. Se possibile, un pezzo o un campione consente di verificare la validità del processo prima di progettare l’impianto.
Analizziamo il processo utilizzando i pezzi reali
A IBERKLEEN Produciamo macchine per la pulizia ad ultrasuoni, lavapezzi e sistemi multistadio per la manutenzione e l'industria.
Se hai bisogno di standardizzare la pulizia di pale, dischi, valvole o componenti di turbine, inviaci le informazioni relative al pezzo e al residuo. Analizzeremo la compatibilità del processo, le attrezzature, le fasi di risciacquo e asciugatura e la capacità necessaria.
Qualora l'applicazione lo richieda, effettueremo dei test preliminari su un campione rappresentativo prima di dimensionare la macchina.