
Очистка промышленных турбин: как очистить лопатки и детали
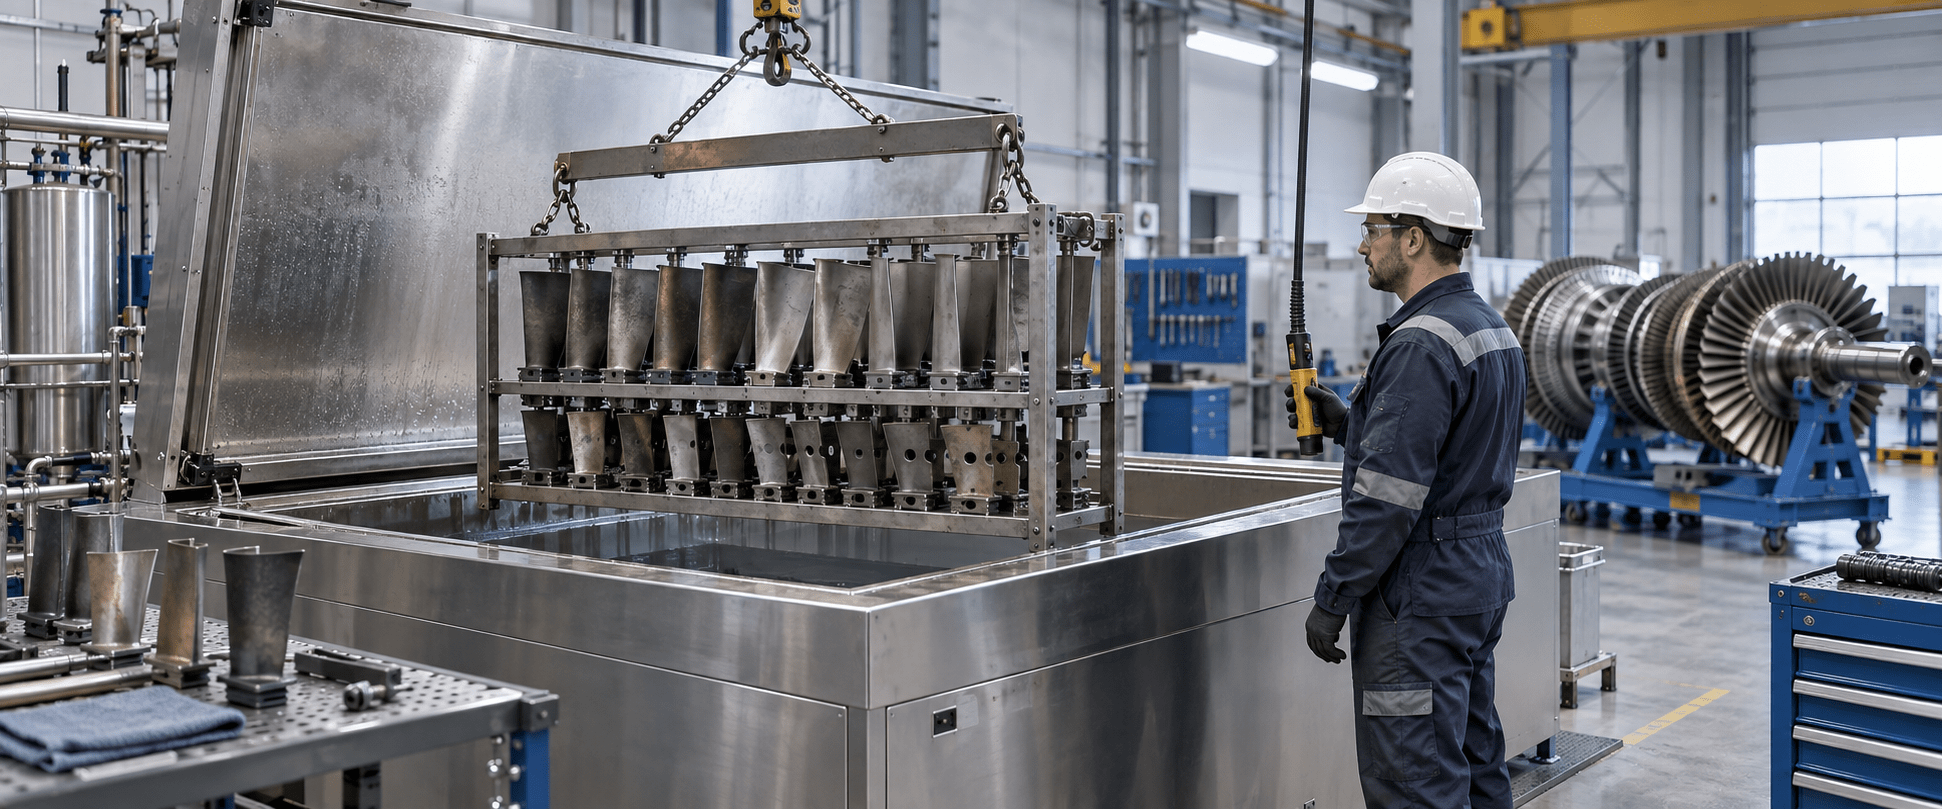
Сайт очистка промышленных турбин включает в себя самые разные виды работ. Это может быть промывка компрессора газовой турбины без разборки агрегата, удаление отложений из паровой турбины во время остановки или очистка в цехе лопаток, дисков, диафрагм, клапанов и корпусов.
Смешение этих сценариев приводит к выбору оборудования, которое не справляется с остатками, или, в худшем случае, к применению процесса, несовместимого с материалом или покрытием.
Будь то электростанция, когенерационная установка или мастерская по ремонту турбомашин, цель также не заключается в том, чтобы деталь “выглядела как новая”.
Уборка должна соответствовать поддающаяся проверке необходимость: восстановление доступных поверхностей, подготовка детали к осмотру, удаление масел или остатков технологических процессов, предотвращение загрязнения между этапами ремонта или обеспечение соответствия внутренним критериям приемки.
В данном руководстве проводится сравнение основных методов и уделяется особое внимание разобранным деталям, которые можно обрабатывать в промышленной моечной машине. В нем объясняется, в каких случаях ультразвук и опрыскивание приносят пользу, какие ограничения необходимо соблюдать и какая информация требуется производителю для разработки надежного решения.
Очистка промышленных турбин: как очистить лопатки и детали
Что на самом деле очищается в промышленной турбине
В газовой турбине воздух сначала проходит через систему впуска и компрессор. Затем он смешивается с топливом в камере сгорания, и горячие газы передают энергию ступеням турбины. В каждой зоне наблюдаются разные температуры, расходы и загрязнения. Промывка установленного компрессора не равнозначна очистке лопатки горячей секции, которая была демонтирована для осмотра или ремонта.
В паровой турбине рабочая жидкость расширяется, проходя через неподвижные и подвижные лопатки, расположенные на нескольких ступенях.
Отложения образуются в результате цикла обращения воды и пара, в результате коррозии или под воздействием уносимых загрязняющих веществ. Характер этих отложений и состояние поверхности определяют, целесообразно ли применять водную, химическую, механическую или комбинированную обработку.
В ходе технического осмотра в мастерскую могут поступать лопасти и сопла, диски, полные или частичные роторы, диафрагмы, уплотнения, корпуса, клапаны, крепеж и вспомогательные элементы.
Не все детали должны помещаться в один и тот же станок. Вес, объем, замаскированные участки, внутренние каналы и наличие покрытий влияют на ход процесса.
Почему перед уборкой необходимо выявить источники загрязнения
В компрессорах газовых турбин оседают частицы и аэрозоли, поступающие из впускного воздуха.
EВ ходе полевых исследований были выявлены комбинации минеральной пыли, оксидов, сажи и волокон или частиц, связанных с системой фильтрации.
Влага и масляные загрязнения могут способствовать их прилипанию. Распределение загрязнений также неравномерно: начальные участки и задние зоны могут по-разному реагировать на мойку.
На деталях камеры сгорания и горячей части могут образовываться нагар, продукты сгорания, оксиды и загрязнения, прилипшие к поверхностям, подвергающимся воздействию высокой температуры. Некоторые из них содержат суперсплавы и покрытия, обеспечивающие тепловую или экологическую защиту.
Невозможно определить цель очистки, не зная, какую поверхность необходимо сохранить, а какой слой действительно подлежит удалению.
В паровых турбинах могут образовываться отложения солей, кремнезема и продуктов коррозии, а также масла или загрязнения, попавшие во время демонтажа. Растворимый налет требует иного подхода, чем твердый налет или обуглившиеся отложения. Прежде чем применять механическое воздействие, следует проанализировать образец и изучить историю эксплуатации оборудования.
Какие последствия может иметь недостаточная очистка
Грязь изменяет профиль и шероховатость поверхностей, по которым протекает жидкость.
В компрессоре обрастание Это известный вид разложения, при котором вещество может быть восстановлено, и именно поэтому существуют программы очистки.
В течение капитальный ремонт, кроме того, плохо подготовленная поверхность может скрыть признаки неисправности, привести к загрязнению на последующем этапе или вызвать необходимость повторной очистки детали после того, как на неё уже были затрачены ресурсы на осмотр и ремонт.
Однако было бы ошибкой связывать любое снижение производительности с загрязнением.
Эрозия, коррозия, повреждение покрытия, трещины, деформация и изменение зазора не устраняются промывкой. При осмотре и анализе эксплуатационных данных необходимо отделять то, что можно удалить, от того, что представляет собой повреждение детали.
Предварительная диагностика — данные, определяющие процесс
Серьезное предложение начинается с детали и ожидаемого результата, а не с мощности станка.
Как минимум необходимо знать тип турбины и ступень, из которой происходит деталь, артикул детали, основной материал, покрытия, степень загрязнения, размеры, вес и количество деталей, подлежащих обработке.
Также необходимо определить критерии приемлемости. Они могут быть визуальными, связаны с контролем с помощью проникающих жидкостей или других методов неразрушающего контроля, ограничивать остаточное загрязнение или служить для подготовки поверхности к ремонту или нанесению покрытия. Эти критерии определяют порядок промывки, сушки, обработки, а также необходимость регистрации параметров.
Если отсутствует предыдущий опыт работы с данной комбинацией материала, покрытия и загрязнения, предпочтительнее провести испытание на некритичной детали или репрезентативном образце, чем устанавливать цикл по аналогии. Валидация должна включать не только удаление загрязнений, но и проверку отсутствия нежелательных последствий для отделки и функциональных слоев.
Методы очистки промышленных турбин
Методы различаются по месту проведения работ, применяемой энергии и образующимся отходам. Приведенное ниже сравнение служит ориентиром при изучении вопроса; приоритет отдается инструкциям производителя турбины и владельца компонента.
Метод | Обычное применение | Преимущество | Контролируемое значение |
Промывка компрессора в режиме работы или вне режима работы | Газовая турбина, смонтированная в соответствии с процедурой OEM. | Устраняет загрязнения без необходимости демонтажа всех компонентов. | Вода, моющее средство, состояние устройства, слив и параметры, установленные производителем. |
Орошение водой | Разборные детали с доступными поверхностями и растворимыми или удаляемыми с помощью обезжиривающих средств загрязнениями. | Автоматизирует процесс стирки и может быть интегрирован с процессами полоскания и сушки. | Тени, связанные с распылением, давлением, ориентацией, покрытиями и внутренней геометрией. |
Ультразвуковая обработка погружением | Лопасти, диски и демонтированные детали, которые могут погружаться в воду и полностью намокать. | Кавитация воздействует на поверхности, находящиеся под действием потока, и на сложные геометрические формы. | Химия, материал, покрытие, воздух, запертый в материале, акустическая нагрузка и распределение звука. |
Химическая чистка методом замачивания или циркуляции | Отложения, образующиеся в результате специфической реакции. | Он может размягчить или растворить трудноудаляемые загрязнения. | Совместимость, контроль состава ванны, нейтрализация, промывка и сточные воды. |
Сухой лед или сухая механическая очистка | Доступные поверхности, работы на месте или подготовка определённых участков. | Предотвращает попадание воды и может снизить объем вторичных отходов из окружающей среды. | Доступ, проекция, фиксация, вентиляция и поверхностная чувствительность. |
Абразивная или лазерная струйная обработка | Специализированная подготовка в соответствии с утвержденной процедурой. | Локальное действие и эффективность против устойчивых отложений. | Потери материала, шероховатость, покрытия, пыль, дым и квалификация. |
Комбинированный процесс | Смешанные загрязнения или многоэтапная обработка. | Соотнесите каждый этап с загрязнителем и результатом, который он наиболее эффективно устраняет. | Остатки, совместимость между этапами, обработка и отслеживаемость. |
Промывка компрессора с установленной турбиной
Промывка в режиме работы и промывка вне режима работы относятся к техническому обслуживанию установленной турбины. В первом случае система работает в условиях, определённых производителем (OEM); во втором — агрегат останавливается, и выполняется определённый цикл, включающий впрыск, вращение, замачивание и промывку.
Оба средства предназначены для обработки отложений на компрессоре, но не заменяют очистку демонтированных узлов во время капитального ремонта турбины.
Очистка методом опрыскивания разобранных деталей
Орошение водой подходит для обезжиривания корпусов, опор, клапанов и других деталей, поверхности которых можно обрабатывать струей.
В одной автоматическая машина для мойки деталей, приспособления и правильная ориентация имеют решающее значение для того, чтобы жидкость попадала на нужные поверхности и стекала после завершения цикла.
При наличии узких проходов, близко расположенных лопаток или экранированных зон прямое воздействие может распределяться неравномерно. В таком случае можно изменить конфигурацию распылительной решетки, установить направленные форсунки, сочетать контролируемую ручную промывку или рассмотреть возможность погружения. Не следует повышать давление, не проверив предварительно чувствительность детали и покрытия.
Ультразвуковая очистка лопаток и деталей
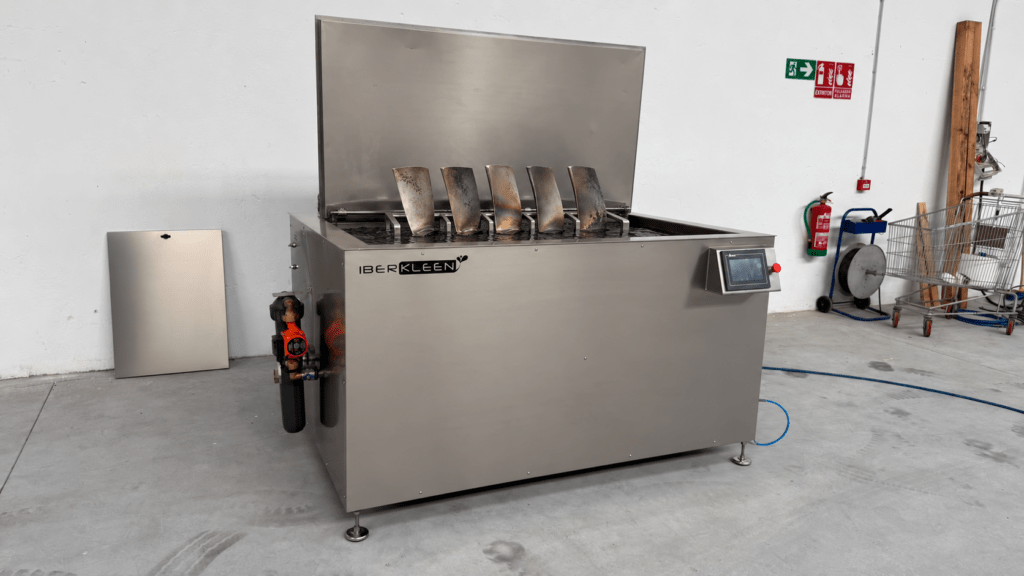
В ультразвуковой ванне преобразователи генерируют акустические волны в жидкости. Кавитация способствует удалению загрязнений с смачиваемых поверхностей и позволяет обрабатывать участки, на которые не попадает прямой струйный поток. Эта особенность делает данную технологию привлекательной для партий лопаток, дисков с гнездами, клапанов и деталей сложной геометрии.
Погружение не исключает необходимости технологического проектирования. Полости должны заполняться, воздух должен иметь возможность выходить, детали не должны заклиниваться друг в друге, а стойка не должна создавать защищенные зоны. При больших загрузках расположение датчиков, расстояние до детали и возможное вертикальное перемещение помогают распределить воздействие. Номинальная мощность сама по себе не гарантирует равномерности.
Также не существует универсальной частоты, температуры или моющего средства для “турбин”. Суперсплав без покрытия, алюминированная деталь и лопатка с тепловым барьером сопряжены с разными рисками. Выбор должен основываться на соответствующей документации и результатах испытаний, подтверждающих очистку без нежелательных изменений.
Химчистка, пескоструйная обработка и другие технологии
Сайт сухой лед Это может оказаться полезным, когда необходимо избежать попадания воды на доступные поверхности и обеспечена надлежащая организация работы с CO₂, сжатым воздухом, вентиляцией и мерами безопасности.
Сайт струйная обработка С помощью утвержденного средства осуществляется удаление отложений и подготовка поверхностей, особенно в тех случаях, когда необходимо обеспечить условия, пригодные для проведения осмотра.
Сайт лазерная очистка обеспечивает локальное воздействие, хотя и требует контроля за процессом, удаления и оценки состояния основания и покрытия.
Эти технологии не всегда конкурируют с ультразвуком.
На одном участке можно применять сухую очистку ротора или корпуса больших размеров, а погружение в жидкость — только для съемных компонентов. Полезным критерием является привязка каждого метода к той поверхности, которую можно обрабатывать контролируемым образом.
Когда целесообразно использовать ультразвуковой аппарат
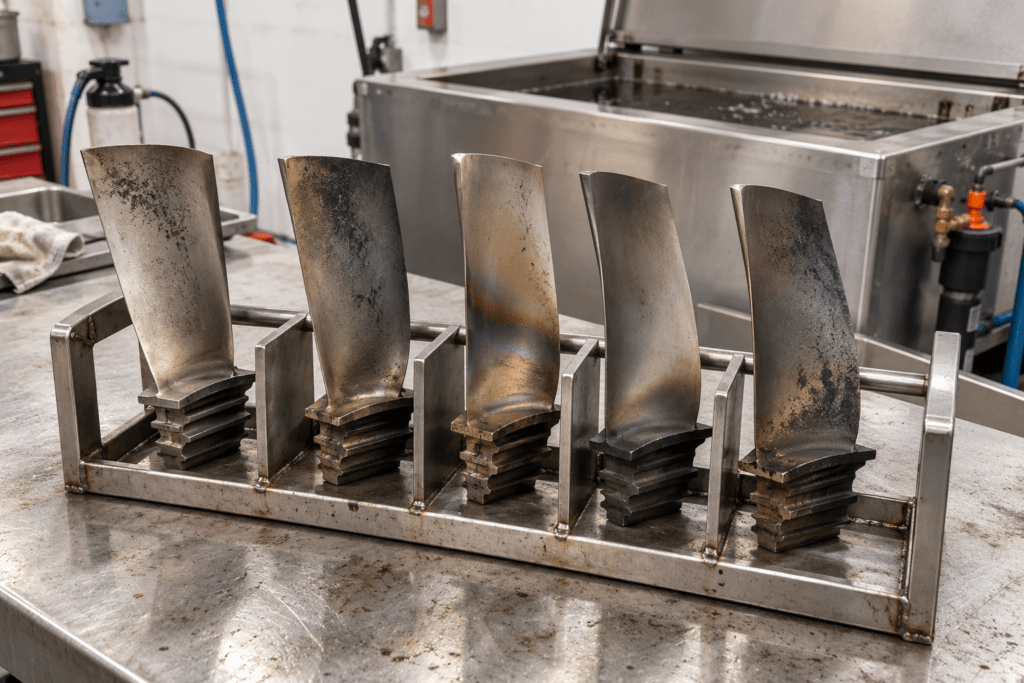
Сайт ультразвуковые очистительные машины являются одним из вариантовОсобенно в тех случаях, когда деталь можно полностью погрузить в жидкость, остатки материала реагируют на совместимую водную среду, а геометрия детали содержит участки, труднодоступные для чистки щеткой или опрыскивания. Эти методы также представляют интерес, когда требуется обрабатывать партии по повторяемой рецептуре и снизить отклонения, связанные с ручным трудом.
Их следует отклонить или подвергнуть усиленной проверке, если деталь не допускает погружения в жидкость, имеются покрытия, поведение которых неизвестно, присутствуют трещины или повреждения, в которых может скапливаться жидкость, геометрия препятствует удалению воздуха или в соответствии с критериями требуется удалить слой, для чего необходим специальный химический или механический процесс. Ротор, превышающий допустимый вес или рабочие размеры, также не следует насильно вставлять в резервуар, рассчитанный на детали меньшего размера.
Процесс профессиональной переработки демонтированных компонентов
Процесс следует разрабатывать «от конца к началу», начиная с того состояния, в котором деталь должна поступить на проверку, ремонт или сборку. Типичная последовательность может включать следующие этапы, адаптированные к требованиям заказчика:
- Прием и идентификация. Зафиксировать номер, происхождение, материал, покрытие, состояние и видимые загрязнения.
- Предварительный осмотр и маскировка. Зафиксировать имеющиеся повреждения и защитить участки, на которые не следует наносить покрытие.
- Удалить сыпучие отходы или крупногабаритные грузы, которые могли бы перегрузить главную ванну.
- Установка в приспособление. Не допускать соприкосновения с критически важными поверхностями и обеспечить поступление жидкости и отвод воздуха.
- Применять распыление, ультразвук или химические средства с параметрами, установленными на основе испытаний и в соответствии с процедурой.
- Удалить моющее средство и отслоившиеся загрязнения, контролируя перенос загрязнений между этапами.
- Сушка и защита. Не допускать скопления воды и определить меры временной защиты в зависимости от материала и последующего технологического процесса.
- Проверка и регистрация. Проверить критерии приемлемости и сохранить данные, необходимые для повторного прохождения цикла.
❓ Часто задаваемые вопросы об очистке промышленных турбин
Это нестандартный подход. Ультразвуковая очистка методом погружения применяется к разобранным деталям, которые помещаются в ванну и допускают контакт с жидкостью. Очистка смонтированной газовой турбины осуществляется с использованием систем и процедур, предусмотренных производителем турбины.
Кандидатами могут быть лопатки, сопла, диски, клапаны, крепеж, а также отдельные элементы системы сгорания или вспомогательного оборудования. Решение зависит от размеров, веса, материала, покрытия, внутренней геометрии, остаточных веществ и критериев приемлемости. Не следует делать выводы о совместимости, основываясь исключительно на названии детали.
Они могут способствовать выделению этих загрязняющих веществ при использовании совместимых химических веществ и проверенного технологического цикла. Сильно затвердевшие отложения, некоторые слои ржавчины или материалы, подлежащие удалению, могут потребовать предварительной обработки, специальных химических веществ или других методов. Надлежащая последовательность действий определяется в ходе практических испытаний.
Критерий зависит от следующей операции. Он может включать визуальный осмотр в определённых условиях, отсутствие плёнки, контроль частиц или подготовку, совместимую с неразрушающим контролем (НК) или нанесением покрытия. Заказчик должен предоставить соответствующую спецификацию; оборудование проходит валидацию в соответствии с этим результатом.
Чертежи или размеры, вес, фотографии, информация о материале и покрытии, описание загрязнения, количество деталей за смену, текущий метод, критерии очистки, последующий процесс, расходные материалы и доступное пространство. По возможности, наличие одной детали или образца позволяет проверить эффективность процесса до проектирования установки.
Мы изучаем процесс на примере реальных деталей
На сайте IBERКЛИН Мы производим ультразвуковые очистительные машины, мойки для деталей и многоступенчатые системы для технического обслуживания и промышленности.
Если вам необходимо стандартизировать процесс очистки лопаток, дисков, клапанов или компонентов турбин, пришлите нам информацию о детали и осадочных отложениях. Мы проанализируем совместимость технологического процесса, оснастку, этапы промывки и сушки, а также необходимую производственную мощность.
Если это требуется для конкретного применения, мы проведем предварительные испытания на репрезентативной выборке перед расчетом параметров машины.