
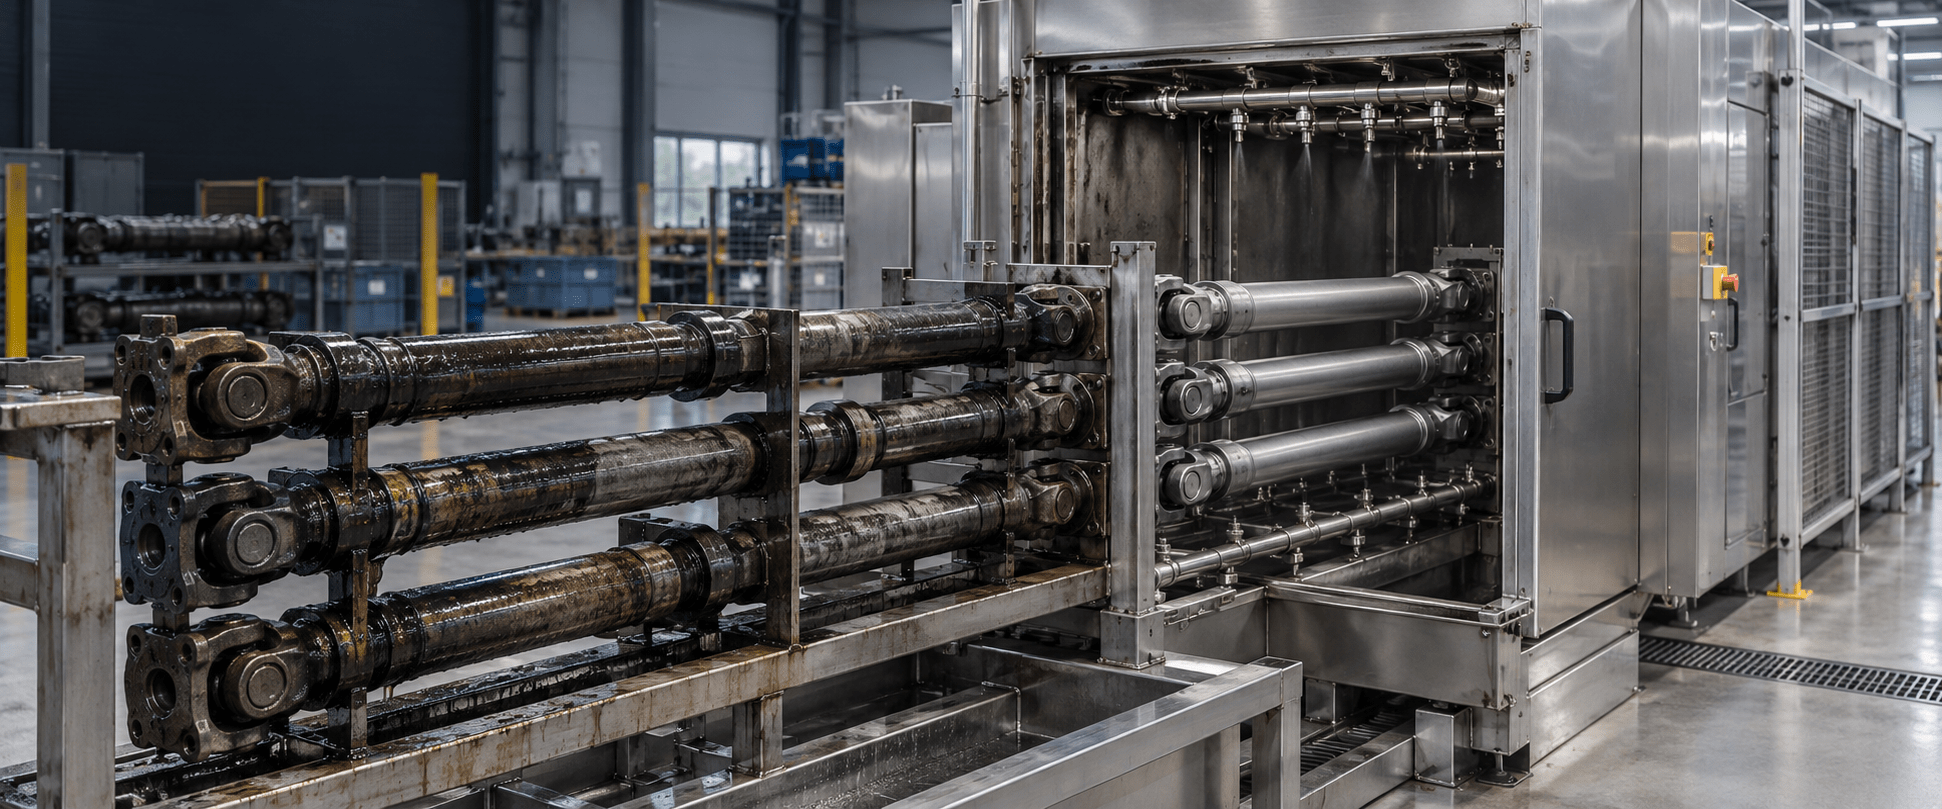
Очистка приводных валов с помощью промышленных систем
Сайт очистка приводных валов не сводится только к удалению видимого жира.
В процессе производства, реконструкции и технического обслуживания на валу могут скапливаться остатки обрабатывающего масла, охлаждающей жидкости, стружки, абразивной пыли, антикоррозионного покрытия или загрязнений, накопившихся в ходе эксплуатации.
Если эти загрязнения остаются в канавках, пазах, отверстиях или внутри трубной детали, они могут затруднить осмотр и помешать последующим операциям, таким как монтаж, балансировка, дробеструйная обработка, нанесение покрытия или нанесение новой смазки.
Именно поэтому, Подходящую машину выбирают не только по длине заготовки. Необходимо выяснить, с каким типом вала речь идет: разобранным ли он или с уплотнениями и подшипниками, где скапливается грязь, сколько единиц подлежит обработке и как будет проверяться результат. На основании этих данных можно определить процесс очистки с помощью распыления, ультразвука, непрерывного туннеля или комбинации нескольких этапов.
Очистка приводных валов: методы и промышленное оборудование
Что требуется для очистки приводного вала
Карданный вал объединяет в себе несколько сложных элементов в одной детали.
Его длина определяет нагрузку и опору; цилиндрическая форма может создавать зоны затенения перед фиксированными соплами; а ребра, канавки, фланцы, поперечины или углубления задерживают остатки, которые не всегда удаляются при наружной промывке.
В случае открытых полых валов также необходимо проверить, может ли жидкость поступать внутрь, проходить по каналу и выходить, не задерживаясь.
Первое решение заключается в определении объема работ. Очистка обработанного вала перед сборкой — это не то же самое, что очистка подержанного карданного вала, снятого с грузового автомобиля. Новая деталь, как правило, требует очистки от масла, охлаждающей жидкости и твердых частиц. На восстановленной детали могут присутствовать старая смазка, загрязнения из окружающей среды, абразивные частицы от предварительной обработки или поверхностная ржавчина.
В сборе имеются уплотнения, эластомеры и смазываемые детали, совместимость которых с рабочей средой необходимо проверить перед погружением в нее или нанесением на них продукта.
Какую грязь необходимо удалить
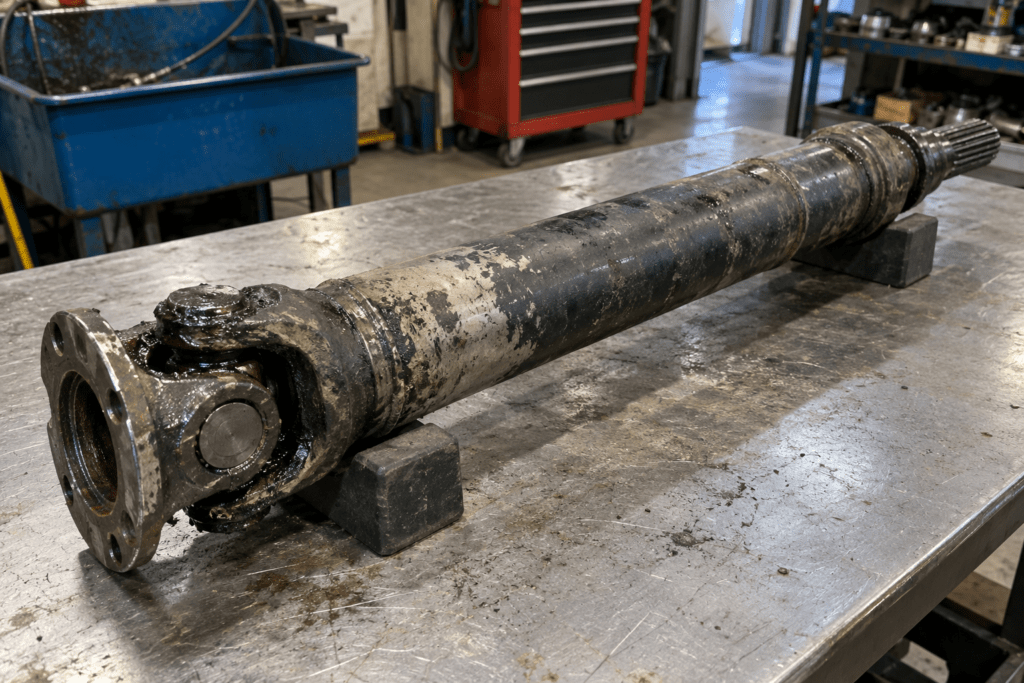
Загрязнитель во многом определяет ход процесса.
Сайт масла для механической обработки и режущие жидкости обычно устраняются с помощью совместимого водного раствора и достаточного механического воздействия.
Сайт густые или отстаревшие смазки могут потребовать более длительного времени контакта, контролируемой температуры или предварительной стадии.
Сайт стружка и частицы требуют удаления, фильтрации и такой конструкции, которая предотвращает их повторное осаждение на деталь.
Кроме того, необходимо проводить различие между прилипшей грязью и загрязнениями, которые остаются в виде отдельных частиц после таких операций, как дробеструйная обработка, шлифование или механическая обработка.
На первый взгляд чистый вал может содержать мелкие частицы в пазу, отверстии или внутри трубы. Напротив, дезадипирование детали перед визуальным осмотром может не требовать такого же уровня контроля за содержанием частиц, как в случае с деталью, предназначенной для установки в чувствительную систему.
Ситуация | Распространенные загрязняющие вещества | Цель отмывания |
После механической обработки | Масло, охлаждающая жидкость, стружка и мелкие металлические частицы. | Подготовить к измерению, монтажу, обработке или проверке чистоты. |
После дробеструйной обработки или ремонта | Абразивная пыль, отдельные частицы, остатки жира и отслоившаяся ржавчина. | Удалить технологические отходы и обеспечить доступ к поверхностям для осмотра или отделки. |
Деталь на складе | Защитное масло или воск, пыль из окружающей среды и следы прикосновений. | Удалите защитную пленку, не повредив материал, и подготовьтесь к следующей операции. |
Подержанный кардан или вал | Жир, грязь, пыль, масло и прилипшая грязь. | Облегчить демонтаж, диагностику и восстановление с помощью процесса, совместимого с узлом. |
Когда проводится очистка вала: изготовление, реконструкция и техническое обслуживание
На сайте производство, очистка обычно встраивается между операциями. Ее можно проводить после механической обработки, перед измерением, перед нанесением покрытия или непосредственно перед сборкой.
Здесь важны повторяемость, ритм работы и предотвращение повторного загрязнения. Выход изделия из машины должен быть согласован с последующей обработкой, поскольку проверенная деталь может вновь загрязниться частицами или влагой, если её оставить открытой или транспортировать на грязном поддоне.
На сайте восстановление, цель состоит в том, чтобы создать условия для проведения надежного осмотра. Жир и отложения могут скрывать следы, трещины или износ, хотя сама по себе очистка не заменяет соответствующий метод осмотра. Процесс может включать в себя первоначальную промывку для удаления крупных загрязнений, более тщательную очистку демонтированной детали и полную сушку перед измерением или ремонтом.
На сайте обслуживание, вариативность, как правило, выше. Поступают разные артикулы, с разным уровнем загрязнения и частично собранные узлы. В таких условиях полезны настраиваемый станок и адаптируемые держатели, но программа должна по-прежнему проходить валидацию для каждого семейства деталей. Гибкость не означает использования одних и тех же химических веществ или одного и того же цикла для всего.
Промышленные методы очистки приводных валов
Универсальной технологии не существует. Оптимальное решение зависит от геометрии, вида загрязнения, объема производства и критериев приемлемости. Во многих проектах результат достигается за счет сочетания химического воздействия, температуры, механического воздействия и времени, а также промывки и сушки, рассчитанных с учетом особенностей детали.
Оросительная мойка
Сайт оросительная промывка Это распространенный способ обезжиривания наружных поверхностей валов и металлических деталей.
Сеть форсунок направляет промывочный раствор на деталь, пока та находится на подставке, перемещается или вращается в контролируемом режиме.
В случае длинных осей зона покрытия зависит от положения форсунок, расстояния, угла попадания и теней, создаваемых фланцами или самими опорами.
При наличии рифлений, канавок или участков сложной геометрии может потребоваться усиление определенных зон с помощью направленных струй или изменение направления струи в ходе цикла.
Если вал трубчатый и открытый, для очистки его внутренней поверхности требуются насадки или струйные трубки, выровненные по отношению к каналу, а также свободный выход для жидкости и частиц. Направление струи воды на внешнюю поверхность не означает, что внутренняя поверхность очищена.
Ультразвуковая очистка
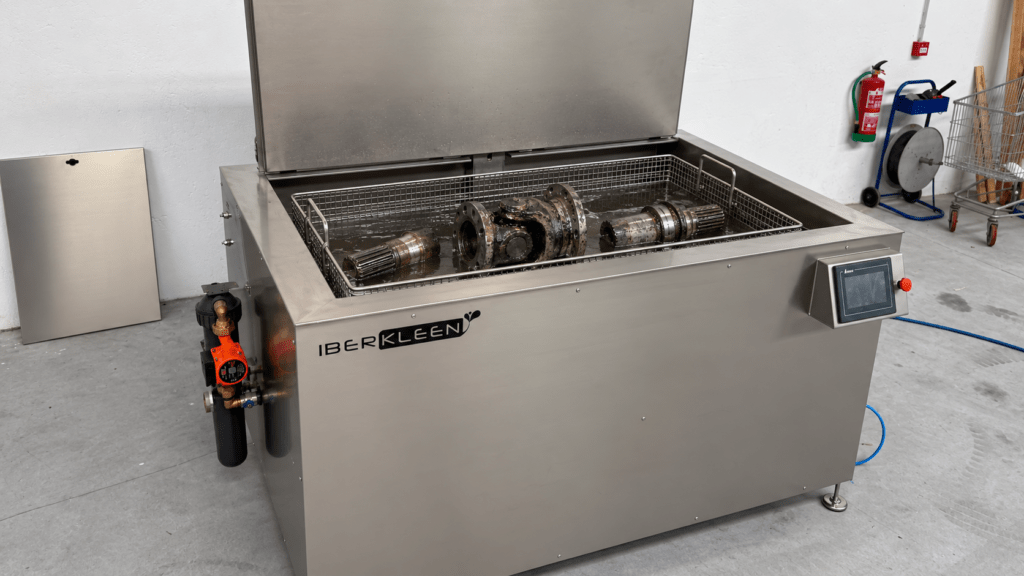
Сайт ультразвуковые машины работают методом погружения и оказываются полезными, когда на демонтированной детали имеются углубления, рифления, мелкие отверстия или поверхности, до которых трудно добраться прямой струей. Кавитация воздействует на зоны, смачиваемые ванной, поэтому правильное позиционирование, удаление воздушных пузырей и циркуляция жидкости по-прежнему играют важную роль.
В случае валов большой длины осуществимость зависит от размеров ванны, веса, способа манипулирования и необходимости погружения детали целиком. Также необходимо проверить совместимость узла: не следует обрабатывать вал, на котором остались герметичные подшипники, эластомеры или внутренняя смазка, как «голую» металлическую деталь, не изучив предварительно его материалы и состояние.
Туннели и автоматические линии
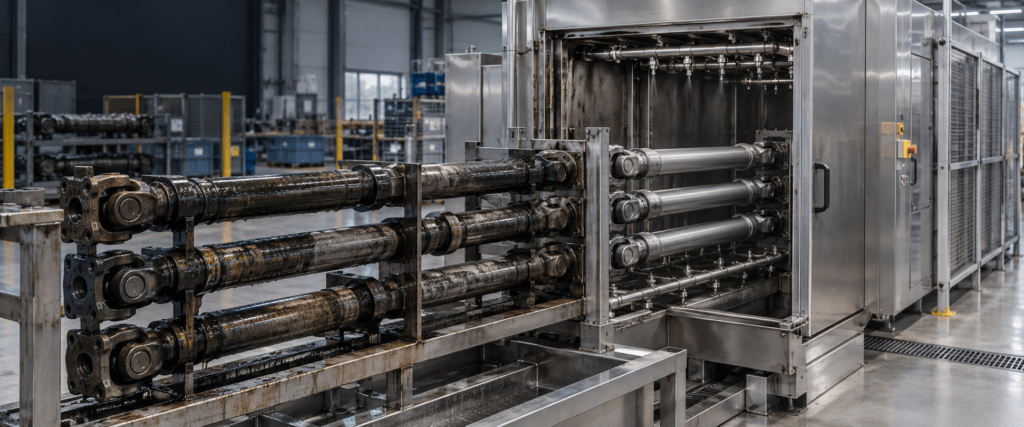
Когда объемы производства высоки или процесс промывки необходимо интегрировать с другими операциями, туннель для очистки деталей или автоматическая линия позволяет разделить этапы и контролировать поток.
Процесс может быть настроен с учетом следующих этапов: предварительная промывка, промывка, ополаскивание, обдув, сушка и, если это предусмотрено техническими требованиями, временная защита, совместимая с последующей операцией. Загрузка может осуществляться вручную, с помощью конвейера или робота, при условии, что держатель обеспечивает стабильное положение детали и открывает доступ к необходимым поверхностям.
Автоматизация обеспечивает повторяемость, но не устраняет недостатки в определении технологического процесса. Прежде чем устанавливать скорость конвейера или количество этапов, необходимо учитывать степень загрязнения поступающего материала, различия между деталями, требуемый уровень сухости и время, имеющееся до следующей операции.
Контролируемая ручная очистка
Ручная очистка это может иметь смысл при очень небольших объемах производства, исключительные детали или точечные ретуши.
Её недостатком является различие в мастерстве операторов и сложность обеспечения постоянного покрытия. Закрытая кабина с распылителем, системой фильтрации и сбором жидкости обеспечивает лучший контроль по сравнению с открытой очисткой, но не заменяет автоматическую систему в случае повторяющихся заданий или высокой производительности.
Технология | Лучше подходит, когда | Что нужно проверить |
Опрыскивание в кабине | Отдельные валы или мелкие и средние партии с внешними загрязнениями. | Покрытие, затененные зоны, опора, поворот, фильтрация и сушка. |
Ультразвук | Детали, разобранные на части, имеющие рифления, углубления или геометрические формы, допускающие погружение. | Размеры чана, вес, воздушные камеры, материалы и промывка. |
Туннель или линия | Высокая производительность, несколько этапов и интеграция с производством. | Ориентация, транспорт, разделение санузлов, отслеживаемость и доступная экологическая следа. |
Руководство в кабине | Нестабильные объемы, низкий уровень производства или локализованная доработка. | Эргономика, повторяемость, безопасность и управление сточными водами. |
Как очистить наружную поверхность и внутреннюю часть полого вала
Покрытие следует анализировать по зонам. На цилиндрической поверхности вращение оси или распыление под разными углами помогает избежать появления теней. Опоры не должны закрывать критические зоны или оставлять следы на функциональных поверхностях. В канавках и пазах струя должна попадать под таким углом, чтобы уносить грязь к выходу, а не заталкивать её в закрытое пространство.
В случае полого вала сначала необходимо убедиться, что канал открыт и из него можно слить жидкость. Внутренние зонды или насадки должны соответствовать диаметру, длине и изменениям сечения. При наличии поперечных отверстий, глухих дна или соединенных проходов проверка покрытия осуществляется с использованием реального изделия. Вид снаружи не позволяет сделать выводы о состоянии этих пространств.
Уплотнения, крестовины и корпуса требуют особого подхода. Если их очищают в разобранном виде, их можно повернуть или погрузить в жидкость, чтобы обеспечить доступ к их геометрическим элементам. Если они остаются в сборе, процесс очистки должен быть организован таким образом, чтобы моющее средство или вода не вымывали необходимую смазку, не проникали через уплотнитель и не задерживались внутри. Этот вопрос необходимо согласовать с лицом, ответственным за данный узел, до разработки цикла очистки.
Решения для внешнего и внутреннего обезжиривания и очистки труб и трубок
Рекомендуемый процесс стирки, полоскания, сушки и защиты
Промышленный проект обычно определяется как последовательность операций, а не как единичная операция. Приведенная ниже структура представляет собой инженерную основу, которую необходимо адаптировать к детали и требуемому результату:
- Охарактеризовать деталь и загрязнения. Зафиксировать материалы, покрытия, размеры, вес, внутреннюю геометрию, маркировку и фактические загрязняющие вещества.
- Подготовить и загрузить. При необходимости удалить излишки грязи, установить вал в устойчивое приспособление и выровнять каналы или критические участки.
- Промыть. Применить выбранный метод с использованием совместимого химического вещества и параметров, определённых в ходе испытаний.
- Промывать, когда это требуется в ходе процесса. Не допускать, чтобы моющее средство или удаленные загрязнения оставались на рабочих поверхностях.
- Слить воду и высушить. Обеспечить продувку или сушку пазов, торцов и полостей, а не только видимой поверхности.
- Защита и обработка. Если сталь нуждается во временной защите, следует выбрать средство, совместимое с последующим монтажом, нанесением покрытия или хранением.
- Проверить. Применить согласованные критерии приемки и зафиксировать переменные, необходимые для повторения процесса.
Уход за ванной — это часть результата. Содержание свободного масла, количество частиц и степень загрязнения меняются с каждой загрузкой. Производительность систем фильтрации, маслоотделителей, слива и подкачки жидкости должна рассчитываться исходя из степени загрязнения, поступающего в машину. Даже правильно настроенный цикл может потерять стабильность, если рабочая жидкость не поддерживается в пределах заданных рабочих параметров.
Какая машина требуется для каждого конкретного применения
Станк, на котором выполняется небольшое количество операций, не требует такого же оборудования, как производственная линия.
Для небольших партий и загрязнений с внешней поверхности может оказаться достаточной промывочная установка с распылением и специальным приспособлением, если деталь помещается в неё, правильно закреплена и полностью покрывается рабочим раствором. Если геометрия детали включает сложные углубления или канавки, а сама деталь допускает погружение, ультразвуковая очистка может обеспечить более равномерную очистку в зонах, доступных для воздействия рабочего раствора.
Когда в рамках одного цикла требуется ополаскивание, сушка или защита, многопроцессное решение позволяет избежать промежуточных операций. Для крупносерийного производства туннель или автоматическая ячейка позволяют координировать загрузку, поворот, внутреннюю и внешнюю мойку, а также разгрузку. В случае длинных или тяжелых валов решение, как правило, разрабатывается индивидуально, поскольку полезная длина, распределение опор, общая нагрузка и метод манипулирования определяют конструкцию.
На сайте IBERКЛИН Мы производим установки для оросительной мойки, ультразвуковые системы, туннели и специализированные линии. Предложение должно основываться на результатах испытаний и данных о технологическом процессе, а не на подборе модели исходя из названия детали.
 Часто задаваемые вопросы об очистке промышленных турбин
Это зависит от степени загрязнения, геометрии, состояния сборки, производственных условий и требуемого результата. Орошение, как правило, эффективно на наружных поверхностях; ультразвук может помочь при очистке разобранных деталей со сложной геометрией; а туннельная установка подходит в случае высокой производительности или наличия нескольких этапов. Выбор необходимо проверить на реальных образцах.
Внешнюю промывку можно проводить, если этот процесс не наносит ущерба уплотнителям, прокладкам и смазываемым участкам. Не следует предполагать, что смонтированный узел выдержит погружение в жидкость, воздействие высокого давления или применение каких-либо моющих средств. Необходимо определить материалы и не допускать попадания жидкости в места, где она может вытеснить смазку или задержаться.
С помощью соответствующей ориентации, направленных струй или погружения, в зависимости от детали. Оборудование должно обеспечивать доступ к критическим зонам и позволять жидкости уносить загрязнения к выходу. Покрытие проверяется на реальной детали.
Необходимо убедиться, что трубопровод открыт, что из него можно осушить содержимое и что насадка, струйник или погружной механизм охватывают всю его длину. Изменения сечения, глухие днища и поперечные отверстия требуют специальной проверки.
Это зависит от химического состава и последующих операций, но результат необходимо определить с самого начала. Если в канавках и углублениях остаются следы моющего средства или влаги, это может помешать сборке, нанесению покрытия или хранению. В случае со сталью также необходимо оценить необходимость временной защиты от коррозии.
Метод должен соответствовать техническим требованиям: визуальный осмотр, контроль остаточной пленки или анализ частиц, а также другие возможные варианты. В отношении автомобильных компонентов, к которым предъявляются требования к технической чистоте, компания может руководствоваться стандартами ISO 16232 или VDA 19.1, однако конкретные предельные значения должны быть согласованы между заказчиком и поставщиком.
Закажите тестовый набор с вашими осями
Если вам необходимо автоматизировать очистку приводных валов, карданных валов или обработанных валов, пришлите нам фотографии, размеры, вес, объемы производства, степень загрязнения и требования к конечному результату.
На сайте IBERКЛИН Мы рассмотрим, требуется ли для данного применения распыление, ультразвук, многопроцессная машина или индивидуально разработанная линия, и сможем организовать испытания с использованием типовых деталей перед окончательным утверждением конфигурации.