
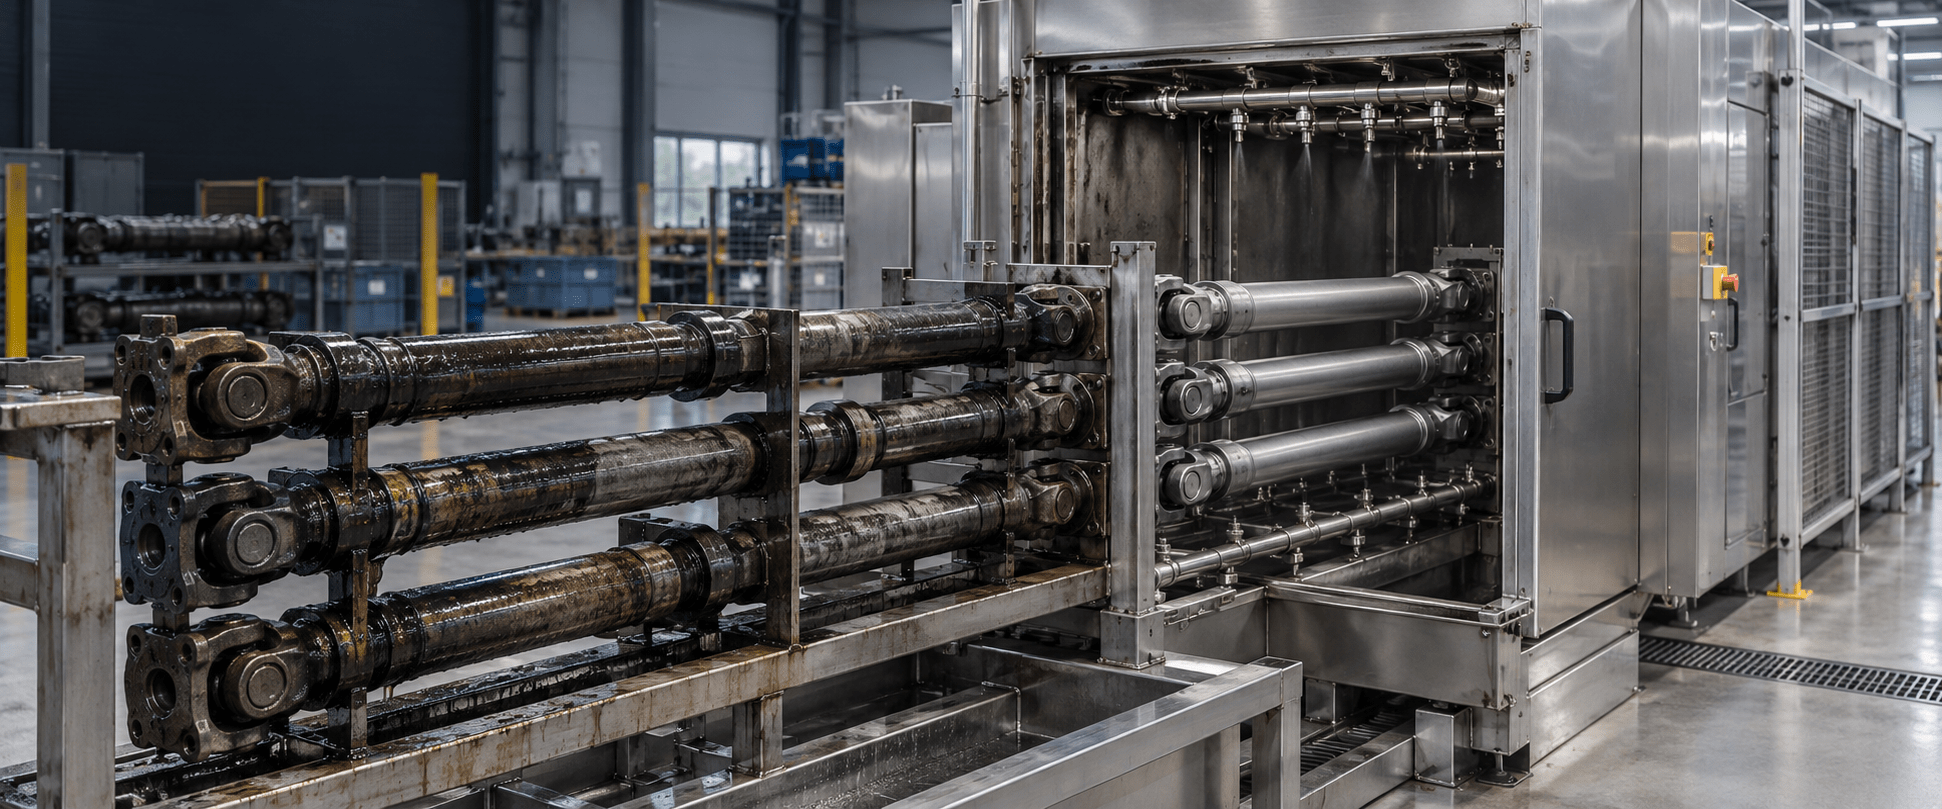
Reinigung von Antriebswellen mit industriellen Anlagen
Die Reinigung von Antriebswellen Es geht nicht nur darum, das sichtbare Fett zu entfernen.
Bei der Fertigung, dem Umbau und der Wartung kann eine Welle mit Bearbeitungsöl, Kühlmittel, Spänen, Schleifstaub, Korrosionsschutzmittel oder während des Betriebs angesammelten Rückständen in die Reinigung gelangen.
Wenn diese Verunreinigungen in den Rillen, Aussparungen, Bohrungen oder im Inneren eines Rohrteils verbleiben, können sie die Inspektion erschweren und nachfolgende Arbeitsschritte wie Montage, Auswuchten, Strahlen, Beschichten oder das Auftragen eines neuen Schmiermittels beeinträchtigen.
Das ist der Grund, Die richtige Maschine wird nicht allein anhand der Länge des Werkstücks ausgewählt.. Es muss geprüft werden, um welche Art von Welle es sich handelt, ob sie demontiert ist oder Dichtungen und Lager enthält, wo sich der Schmutz konzentriert, wie viele Einheiten bearbeitet werden sollen und wie das Ergebnis überprüft wird. Anhand dieser Daten lässt sich ein Verfahren festlegen, das auf Sprühreinigung, Ultraschall, Durchlaufanlage oder einer Kombination aus mehreren Stufen basiert.
Reinigung von Antriebswellen: Verfahren und Industriemaschinen
Was ist bei der Reinigung einer Antriebswelle zu beachten?
Eine Antriebswelle vereint mehrere Herausforderungen in einem einzigen Bauteil.
Seine Länge bestimmt die Belastung und die Stützkraft; die zylindrische Form kann im Vergleich zu feststehenden Düsen Schattenbereiche verursachen; und Rillen, Nuten, Flansche, Querstreben oder Vertiefungen sammeln Rückstände an, die sich nicht immer durch eine Außenreinigung entfernen lassen.
Bei offenen Hohlwellen muss außerdem geprüft werden, ob die Flüssigkeit eindringen, durch den Kanal fließen und wieder austreten kann, ohne zurückgehalten zu werden.
Der erste Schritt besteht darin, den Umfang festzulegen. Es ist nicht dasselbe, eine bearbeitete Welle vor dem Einbau zu reinigen wie ein gebrauchtes Kardangelenk aus einem Nutzfahrzeug. Bei einem neuen Bauteil müssen in der Regel Öl, Kühlmittel und Partikel geprüft werden. Das überholte Teil kann gealtertes Fett, Umgebungsverunreinigungen, Schleifmittel aus einer Vorbehandlung oder Oberflächenrost aufweisen.
Bei einer montierten Baugruppe kommen Dichtungen, Elastomere und geschmierte Bauteile hinzu, deren Verträglichkeit mit dem Bad vor dem Eintauchen oder dem Besprühen mit dem Produkt überprüft werden muss.
Welche Verschmutzungen müssen beseitigt werden?
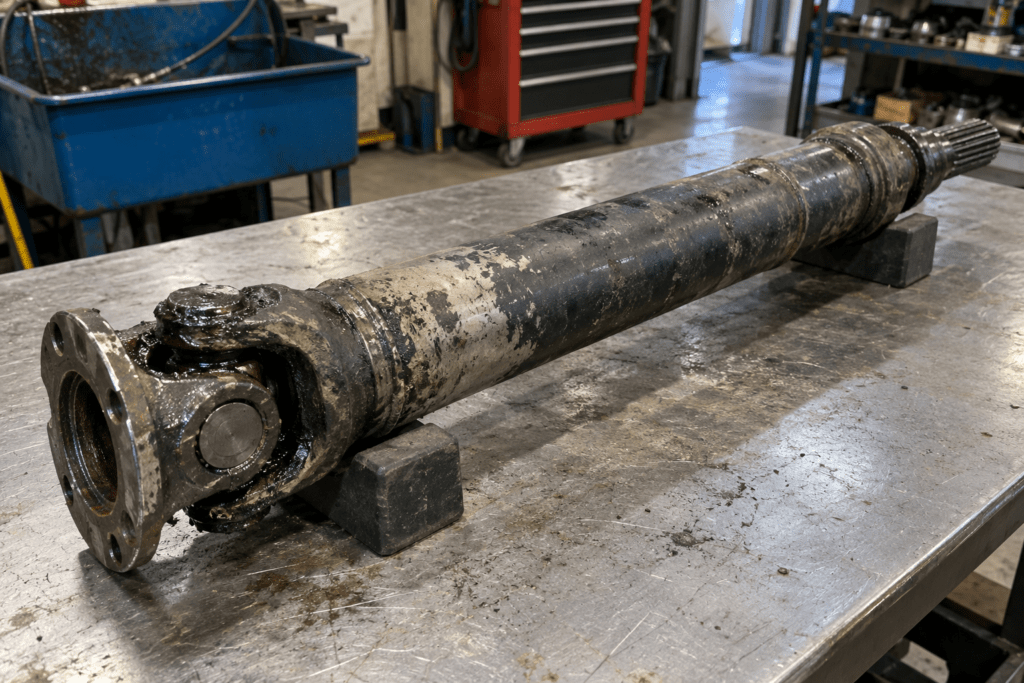
Der Schadstoff bestimmt einen Großteil des Prozesses.
Die Bearbeitungsöle und Schneidflüssigkeiten werden in der Regel mit einer geeigneten wässrigen Lösung und ausreichender mechanischer Einwirkung behandelt.
Die dicke oder gealterte Fette können eine längere Einwirkzeit, eine kontrollierte Temperatur oder eine Vorbehandlung erfordern.
Die Späne und Partikel Sie erfordern eine Absaugung, eine Filterung und eine Konstruktion, die verhindert, dass sie sich wieder auf dem Werkstück ablagern.
Außerdem muss zwischen festsitzendem Schmutz und losem Schmutz unterschieden werden, der nach Arbeitsgängen wie Strahlen, Schleifen oder Zerspanen zurückbleibt.
Eine scheinbar saubere Welle kann dennoch feine Partikel in einer Nut, einer Bohrung oder im Inneren des Rohrs enthalten. Umgekehrt erfordert ein Bauteil, das vor der Sichtprüfung entfettet wird, möglicherweise nicht denselben Grad an Partikelkontrolle wie ein Bauteil, das für eine empfindliche Montage bestimmt ist.
Lage | Häufige Schadstoffe | Zweck der Reinigung |
Nach der Bearbeitung | Öl, Kühlmittel, Späne und Metallstaub. | Zur Vorbereitung auf Messungen, Montage, Behandlung oder Reinheitskontrolle. |
Nach dem Strahlen oder einer Reparatur | Schleifstaub, lose Partikel, Fettrückstände und abgelöstes Rost. | Prozessrückstände entfernen und die Oberflächen für die Inspektion oder Endbearbeitung freilegen. |
Lagerteil | Schutzöl oder -wachs, Umgebungsstaub und Handabdrücke. | Entfernen Sie die Schutzfolie, ohne das Material zu beschädigen, und bereiten Sie den nächsten Arbeitsschritt vor. |
Gebrauchte Kardanwelle oder Antriebswelle | Fett, Schlamm, Staub, Öl und festsitzender Schmutz. | Erleichterung von Demontage, Diagnose und Wiederaufbau durch ein mit der Baugruppe kompatibles Verfahren. |
Wann wird die Welle gereinigt? Fertigung, Umbau und Wartung
Unter Produktion, Die Reinigung wird in der Regel zwischen den einzelnen Arbeitsschritten integriert. Sie kann nach der Bearbeitung, vor einer Messung, vor dem Aufbringen einer Beschichtung oder unmittelbar vor der Montage erfolgen.
Hier kommt es auf Wiederholbarkeit, Taktfrequenz und die Vermeidung von Rekontamination an. Der Auslauf aus der Maschine muss mit der anschließenden Handhabung abgestimmt werden, da ein freigegebenes Teil erneut Partikel oder Feuchtigkeit aufnehmen kann, wenn es ungeschützt bleibt oder auf einem verschmutzten Träger transportiert wird.
Unter Wiederaufbau, Ziel ist es, den Weg für eine zuverlässige Inspektion zu ebnen. Fett und Ablagerungen können Spuren, Risse oder Verschleiß verdecken, doch die Reinigung allein ersetzt nicht die entsprechende Prüfmethode. Der Prozess kann eine erste Reinigung zur Entfernung von grobem Schmutz, eine genauere Phase bei ausgebautem Bauteil und eine vollständige Trocknung vor dem Messen oder Reparieren umfassen.
Unter Wartung, ist die Variabilität in der Regel größer. Es kommen unterschiedliche Referenzen, uneinheitliche Verschmutzungsgrade und teilweise montierte Baugruppen an. In diesem Umfeld sind eine konfigurierbare Maschine und anpassbare Halterungen von Vorteil, doch muss das Programm weiterhin für jede Teilefamilie validiert sein. Flexibilität bedeutet nicht, für alles dieselbe Chemie oder denselben Zyklus zu verwenden.
Industrielle Verfahren zur Reinigung von Antriebswellen
Es gibt keine universelle Technologie. Die beste Lösung hängt von der Geometrie, dem Schadstoff, der Produktionsmenge und den Akzeptanzkriterien ab. Bei vielen Projekten ergibt sich das Ergebnis aus einer Kombination aus chemischer Einwirkung, Temperatur, mechanischer Einwirkung und Zeit sowie einer speziell auf das Bauteil abgestimmten Spülung und Trocknung.
Sprühwaschverfahren
Die Sprühwaschverfahren ist eine gängige Methode zum Entfetten der Außenflächen von Wellen und Metallbauteilen.
Ein Netzwerk aus Düsen leitet die Reinigungslösung auf das Werkstück, während dieses auf einer Halterung ruht, sich bewegt oder kontrolliert dreht.
Bei langen Achsen hängt die Abdeckung von der Position der Düsen, dem Abstand, dem Auftreffwinkel und den Schatten ab, die durch die Flansche oder die Stützen selbst entstehen.
Bei Rillen, Furchen oder Endstücken mit komplexer Geometrie kann es erforderlich sein, bestimmte Bereiche mit gezielten Strahlen zu verstärken oder die Ausrichtung während des Zyklus anzupassen.
Wenn es sich um eine offene Hohlwelle handelt, sind für die Innenreinigung Düsen oder Sprührohre erforderlich, die auf den Kanal ausgerichtet sind, sowie ein freier Abfluss für Flüssigkeit und Partikel. Das Besprühen der Außenseite mit Wasser ist kein Beweis dafür, dass das Innere gereinigt wurde.
Reinigung mit Ultraschall
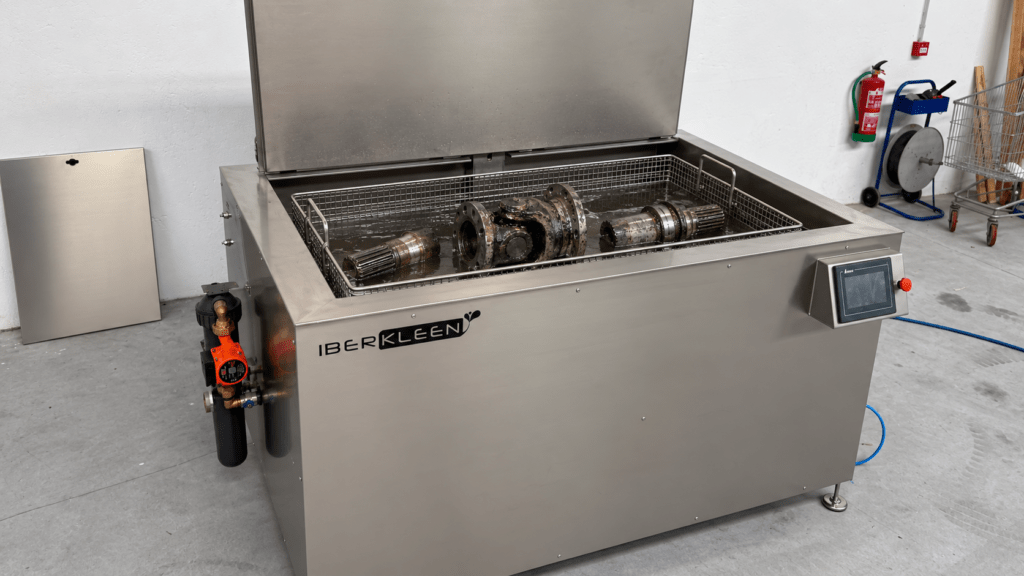
Die Ultraschallmaschinen arbeiten im Tauchverfahren Sie erweisen sich als interessant, wenn das zu reinigende Teil Hohlräume, Rillen, kleine Bohrungen oder Oberflächen aufweist, die mit einem direkten Strahl nur schwer zu erreichen sind. Die Kavitation wirkt auf die vom Bad benetzten Bereiche ein, weshalb die Positionierung, die Beseitigung von Luftblasen und die Zirkulation der Flüssigkeit weiterhin wichtig sind.
Bei sehr langen Wellen hängt die Durchführbarkeit von den Abmessungen des Behälters, dem Gewicht, der Art der Handhabung und der Notwendigkeit ab, das gesamte Werkstück einzutauchen. Zudem muss die Kompatibilität der Baugruppe überprüft werden: Eine Welle, an der noch abgedichtete Lager, Elastomere oder eine interne Schmierung vorhanden sind, sollte nicht wie ein blankes Metallteil behandelt werden, ohne zuvor deren Werkstoffe und Zustand zu prüfen.
Tunnel und automatische Fertigungslinien
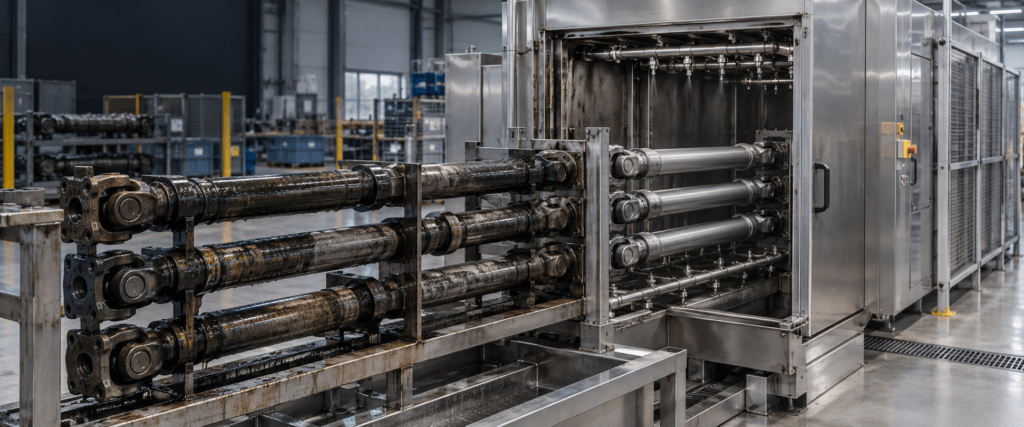
Wenn das Produktionsvolumen hoch ist oder der Waschvorgang in andere Arbeitsschritte integriert werden muss, ist ein Teile-Reinigungstunnel oder eine automatische Produktionslinie ermöglicht es, die einzelnen Arbeitsschritte voneinander zu trennen und den Arbeitsablauf zu steuern.
Der Prozess kann mit Vorwäsche, Waschen, Spülen, Abblasen, Trocknen und, falls in der Spezifikation gefordert, einem vorübergehenden Schutz, der mit dem nachfolgenden Arbeitsschritt vereinbar ist, konfiguriert werden. Die Beladung kann manuell, über ein Förderband oder mit einem Roboter erfolgen, sofern die Halterung das Werkstück stabil hält und die erforderlichen Oberflächen freilegt.
Die Automatisierung sorgt zwar für Wiederholbarkeit, behebt jedoch keine mangelhafte Prozessdefinition. Bevor die Fördergeschwindigkeit oder die Anzahl der Stufen festgelegt wird, müssen der Verschmutzungsgrad der eingehenden Teile, die Schwankungen zwischen den einzelnen Teilen, der erforderliche Trocknungsgrad und die bis zum nächsten Arbeitsschritt verfügbare Zeit bekannt sein.
Kontrollierte manuelle Reinigung
Die manuelle Reinigung kann bei sehr geringen Produktionsmengen sinnvoll sein, außergewöhnliche Teile oder punktuelle Ausbesserungen.
Die Einschränkungen liegen in den Unterschieden zwischen den Bedienern und der Schwierigkeit, eine gleichbleibende Abdeckung nachzuweisen. Eine geschlossene Kabine mit Sprüharm, Filterung und Flüssigkeitsauffang verbessert die Kontrolle im Vergleich zur offenen Reinigung, ersetzt jedoch kein automatisches System, wenn wiederkehrende Anforderungen oder ein hohes Arbeitstempo vorliegen.
Technologie | Es passt besser, wenn | Zu überprüfende Punkte |
Besprühung in der Kabine | Einzelne Achsen oder kleine und mittlere Chargen mit äußerer Verunreinigung. | Abdeckung, Schattenbereiche, Stütze, Drehung, Filterung und Trocknung. |
Ultraschall | Demontierte Teile mit Rillen, Vertiefungen oder Geometrien, die ein Eintauchen zulassen. | Größe des Behälters, Gewicht, Luftkammern, Materialien und Spülung. |
Tunnel oder Strecke | Hohe Taktfrequenz, mehrere Fertigungsstufen und Integration in die Produktion. | Orientierung, Transport, Trennung der Toiletten, Rückverfolgbarkeit und Verfügbarkeit von Platzangaben. |
Handbuch im Fahrerhaus | Variable Stückzahlen, geringe Produktionsmengen oder lokale Fertigung. | Ergonomie, Wiederholbarkeit, Sicherheit und Abwassermanagement. |
So reinigt man die Außenseite der Rippen und das Innere einer Hohlwelle
Die Abdeckung sollte zonenweise analysiert werden. An zylindrischen Außenflächen hilft das Drehen der Achse oder das Besprühen aus verschiedenen Winkeln dabei, Schatten zu vermeiden. Die Stützen dürfen weder kritische Bereiche verdecken noch funktionale Flächen markieren. Bei Rillen und Nuten muss der Strahl in einem Winkel auftreffen, der den Schmutz zu einem Abfluss befördert, anstatt ihn in einen geschlossenen Bereich zu drängen.
Bei einer Hohlwelle muss zunächst sichergestellt werden, dass der Kanal offen ist und entleert werden kann. Die inneren Lanzen oder Düsen müssen an den Durchmesser, die Länge und die Querschnittsänderungen angepasst werden. Bei Vorhandensein von Querbohrungen, Blindböden oder verbundenen Durchgängen wird die Abdeckung anhand des tatsächlichen Bauteils überprüft. Anhand einer sauberen Außenansicht lässt sich der Zustand dieser Bereiche nicht ableiten.
Dichtungen, Kreuzstücke und Gehäuse erfordern eine spezielle Behandlung. Werden sie im demontierten Zustand gereinigt, können sie so ausgerichtet oder eingetaucht werden, dass ihre Geometrie zugänglich ist. Bleiben sie montiert, muss der Reinigungsprozess verhindern, dass Reinigungsmittel oder Wasser das erforderliche Schmiermittel verdrängen, eine Dichtung durchdringen oder darin eingeschlossen werden. Diese Entscheidung muss vor der Ausarbeitung des Reinigungszyklus mit dem Verantwortlichen für das Bauteil abgestimmt werden.
Lösungen für die äußere und innere Entfettung und Reinigung von Rohren und Leitungen
Empfohlenes Verfahren zum Waschen, Spülen, Trocknen und Schützen
Ein Industrieprojekt wird in der Regel als Abfolge von Schritten definiert und nicht als einzelner Arbeitsgang. Die folgende Struktur bildet eine technische Grundlage, die an das Bauteil und das gewünschte Ergebnis angepasst werden muss:
- Das Bauteil und die Verschmutzung charakterisieren. Materialien, Beschichtungen, Abmessungen, Gewicht, innere Geometrien, Kennzeichnungen und tatsächliche Verunreinigungen erfassen.
- Vorbereiten und einspannen. Bei Bedarf überschüssigen Schmutz entfernen, die Welle in eine stabile Halterung einspannen und Kanäle oder kritische Bereiche ausrichten.
- Waschen. Wenden Sie das gewählte Verfahren mit einem geeigneten Reinigungsmittel und anhand von Tests festgelegten Parametern an.
- Bei Bedarf im Rahmen des Prozesses nachspülen. Es ist darauf zu achten, dass keine Reinigungsmittelrückstände oder abgelöste Verunreinigungen auf den funktionalen Oberflächen zurückbleiben.
- Abtropfen lassen und trocknen. Das Blasen oder Trocknen sollte so ausgelegt sein, dass es auch Rillen, Enden und Hohlräume erfasst, nicht nur die sichtbare Oberfläche.
- Schützen und bearbeiten. Wenn der Stahl vorübergehend geschützt werden muss, wählen Sie ein Produkt, das mit der anschließenden Montage, Beschichtung oder Lagerung vereinbar ist.
- Überprüfen. Die vereinbarten Akzeptanzkriterien anwenden und die für eine Wiederholung des Prozesses erforderlichen Variablen erfassen.
Die Wartung der Waschmaschine ist Teil des Ergebnisses. Der Gehalt an freiem Öl, Partikeln und die Verschmutzungskonzentration ändern sich mit jeder Charge. Filtration, Ölabscheidung, Entleerung und Nachfüllung müssen entsprechend der in die Maschine gelangenden Verunreinigungen ausgelegt werden. Ein gut eingestellter Kreislauf kann an Stabilität verlieren, wenn die Flüssigkeit nicht innerhalb ihrer Betriebsbedingungen gehalten wird.
Welche Maschine wird für die jeweilige Anwendung benötigt?
Eine Werkstatt, in der nur wenige Teile nachgefertigt werden, benötigt nicht dieselbe Ausstattung wie eine Fertigungslinie.
Bei kleinen Chargen und Verschmutzungen von außen kann eine Sprühwaschanlage mit einer speziellen Vorrichtung ausreichen, sofern das Teil hineinpasst, ordnungsgemäß fixiert wird und vollständig von der Sprühflüssigkeit benetzt wird. Wenn die Geometrie komplexe Hohlräume oder Rillen aufweist und das Teil zum Eintauchen geeignet ist, kann die Ultraschallreinigung in den für das Bad zugänglichen Bereichen zu einer gleichmäßigeren Reinigung führen.
Wenn Spülen, Trocknen oder Schutz innerhalb eines einzigen Zyklus erforderlich sind, vermeidet eine Mehrprozesslösung Zwischenhandgriffe. Bei großen Produktionsmengen ermöglicht ein Tunnel oder eine automatische Zelle die Koordination von Beladung, Wenden, Innen- und Außenreinigung sowie Entladung. Bei langen oder schweren Achsen ist die Lösung in der Regel maßgeschneidert, da die Nutzlänge, die Auflagerverteilung, die Gesamtlast und die Handhabungsmethode die Konstruktion bestimmen.
Unter IBERKLEEN Wir fertigen Sprühwaschanlagen, Ultraschallsysteme, Tunnelanlagen und Spezialanlagen. Der Vorschlag muss auf einem Test und den Prozessdaten basieren – und nicht darauf, ein Modell allein aufgrund der Bezeichnung des Bauteils zuzuweisen.
 Häufig gestellte Fragen zur Reinigung von Industrieturbinen
Das hängt vom Verschmutzungsgrad, der Geometrie, dem Montagezustand, der Produktion und dem geforderten Ergebnis ab. Das Sprühverfahren ist in der Regel bei Außenflächen wirksam; Ultraschall kann bei demontierten Teilen mit komplexen Geometrien hilfreich sein; und ein Tunnel eignet sich bei hoher Taktzahl oder mehreren Stufen. Die Wahl muss anhand von realen Proben validiert werden.
Eine Außenreinigung ist möglich, sofern das Verfahren mit Dichtungen, Dichtungsringen und geschmierten Bereichen vereinbar ist. Es darf nicht davon ausgegangen werden, dass eine montierte Baugruppe für das Eintauchen, hohen Druck oder Reinigungsmittel jeglicher Art geeignet ist. Die Werkstoffe müssen identifiziert werden, und es muss vermieden werden, dass Flüssigkeit eindringt, wo sie Schmiermittel verdrängen oder zurückbleiben könnte.
Je nach Werkstück durch geeignete Ausrichtung, gezielte Strahlführung oder Eintauchen. Das Werkzeug muss die kritischen Bereiche freilegen und es der Flüssigkeit ermöglichen, die Verunreinigungen zu einem Abfluss zu spülen. Die Abdeckung wird am tatsächlichen Werkstück überprüft.
Es muss sichergestellt werden, dass die Leitung offen ist, dass sie entleert werden kann und dass eine Düse, eine Spritzlanze oder ein Eintauchverfahren die gesamte Länge erreicht. Querschnittsänderungen, Blindböden und Queröffnungen erfordern eine gesonderte Überprüfung.
Das hängt von der chemischen Zusammensetzung und dem anschließenden Arbeitsschritt ab, doch das Ergebnis muss von Anfang an festgelegt werden. Bleiben Reinigungsmittelrückstände oder Feuchtigkeit in Rillen und Vertiefungen zurück, können diese die Montage, eine Beschichtung oder die Lagerung beeinträchtigen. Bei Stahl muss zudem geprüft werden, ob ein vorübergehender Korrosionsschutz erforderlich ist.
Das Verfahren muss der Spezifikation entsprechen: unter anderem Sichtprüfung, Restfilmkontrolle oder Partikelanalyse. Für Automobilkomponenten mit Anforderungen an die technische Reinheit kann das Unternehmen nach ISO 16232 oder VDA 19.1 vorgehen, wobei der konkrete Grenzwert jedoch zwischen Kunde und Lieferant zu vereinbaren ist.
Fordere einen Test mit deinen Achsen an
Wenn Sie die Reinigung von Antriebswellen, Kardangelenken oder bearbeiteten Wellen automatisieren möchten, senden Sie uns bitte Fotos, Abmessungen, Gewicht, Produktionsmenge, Verschmutzungsgrad und Anforderungen an den Ausgang zu.
Unter IBERKLEEN Wir prüfen, ob die Anwendung eine Sprühvorrichtung, Ultraschall, eine Multiprozessmaschine oder eine maßgeschneiderte Anlage erfordert, und können vor der endgültigen Festlegung der Konfiguration einen Test mit repräsentativen Bauteilen durchführen.