
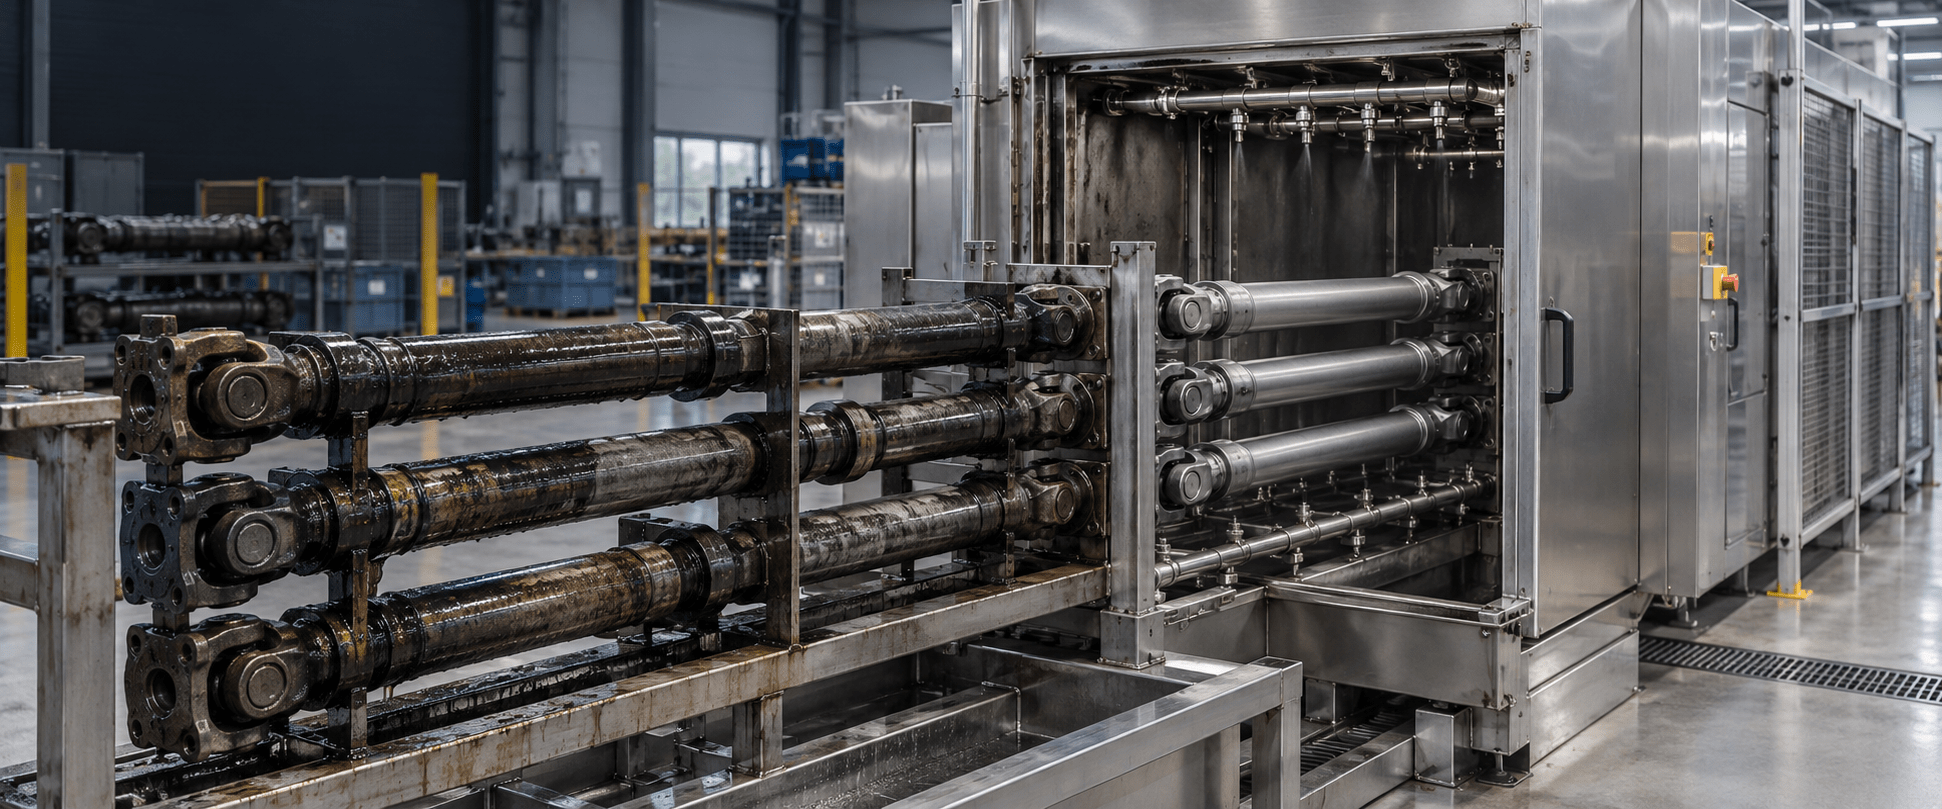
Limpieza de ejes de transmisión con sistemas industriales
The limpieza de ejes de transmisión no consiste únicamente en retirar la grasa visible.
En fabricación, reconstrucción y mantenimiento, un eje puede llegar al lavado con aceite de mecanizado, refrigerante, virutas, polvo abrasivo, protector anticorrosivo o residuos acumulados durante el servicio.
Si estos contaminantes permanecen en las estrías, los alojamientos, los taladros o el interior de una pieza tubular, pueden dificultar la inspección y comprometer operaciones posteriores como el montaje, el equilibrado, el granallado, el recubrimiento o la aplicación de un nuevo lubricante.
That is why, la máquina adecuada no se elige solo por la longitud de la pieza. Hay que estudiar qué tipo de eje se va a tratar, si está desmontado o incorpora juntas y rodamientos, dónde se concentra la suciedad, cuántas unidades deben procesarse y cómo se comprobará el resultado. A partir de esos datos puede definirse un proceso por aspersión, ultrasonidos, túnel continuo o una combinación de varias etapas.
Cleaning drive shafts: methods and industrial machinery
Qué exige la limpieza de un eje de transmisión
Un árbol de transmisión reúne varias dificultades en una sola pieza.
Su longitud condiciona la carga y el soporte; la forma cilíndrica puede dejar zonas de sombra frente a boquillas fijas; y las estrías, ranuras, bridas, crucetas o cavidades retienen residuos que no siempre se eliminan con un lavado exterior.
En los ejes huecos abiertos también es necesario comprobar si el líquido puede entrar, recorrer el conducto y salir sin quedar retenido.
La primera decisión consiste en definir el alcance. No es lo mismo limpiar un eje mecanizado antes del montaje que un cardán usado procedente de un vehículo industrial. La pieza nueva suele requerir control de aceite, refrigerante y partículas. La pieza reconstruida puede presentar grasa envejecida, suciedad ambiental, abrasivo de un tratamiento previo u óxido superficial.
Un conjunto montado añade retenes, elastómeros y componentes lubricados cuya compatibilidad con el baño debe verificarse antes de sumergir o proyectar producto sobre ellos.
Qué suciedad debe eliminarse
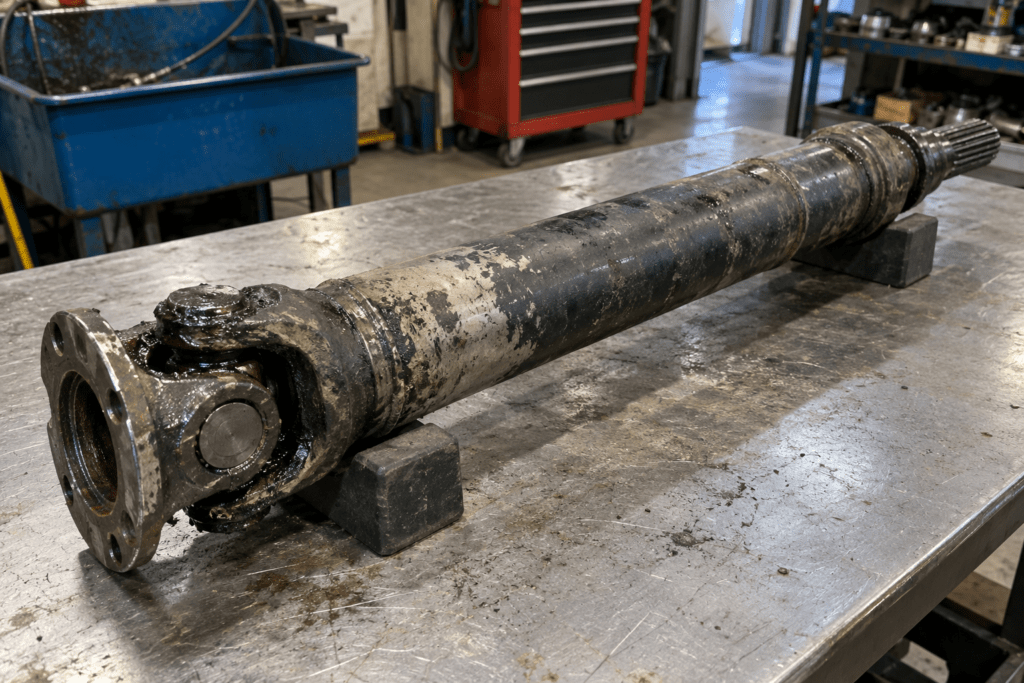
El contaminante determina buena parte del proceso.
The aceites de mecanizado y los fluidos de corte suelen abordarse con una solución acuosa compatible y acción mecánica suficiente.
The grasas densas o envejecidas pueden exigir más tiempo de contacto, temperatura controlada o una fase previa.
The virutas y partículas necesitan arrastre, filtración y un diseño que impida volver a depositarlas sobre la pieza.
También hay que diferenciar la suciedad adherida de la contaminación que queda suelta después de operaciones como granallado, lijado o mecanizado.
Un eje aparentemente limpio puede conservar finos en una ranura, un taladro o el interior del tubo. Por el contrario, un objetivo de desengrase previo a inspección visual puede no requerir el mismo nivel de control particulado que un componente destinado a un montaje sensible.
Situación | Contaminantes habituales | Objetivo del lavado |
Después del mecanizado | Aceite, refrigerante, viruta y finos metálicos. | Preparar para medición, montaje, tratamiento o control de limpieza. |
Después de granallado o reparación | Polvo abrasivo, partículas sueltas, restos de grasa y óxido desprendido. | Retirar residuos de proceso y dejar accesibles las superficies para inspección o acabado. |
Pieza almacenada | Aceite o cera protectora, polvo ambiental y huellas de manipulación. | Eliminar el protector sin atacar el material y preparar la siguiente operación. |
Cardán o eje usado | Grasa, barro, polvo, aceite y suciedad adherida. | Facilitar desmontaje, diagnóstico y reconstrucción con un proceso compatible con el conjunto. |
Cuándo se limpia el eje fabricación reconstrucción y mantenimiento
At producción, la limpieza se integra normalmente entre operaciones. Puede colocarse después del mecanizado, antes de una medición, antes de aplicar un recubrimiento o justo antes del montaje.
Aquí importan la repetibilidad, la cadencia y la prevención de recontaminación. La salida de la máquina debe coordinarse con la manipulación posterior, porque una pieza validada puede volver a recibir partículas o humedad si se deja expuesta o se transporta en un soporte sucio.
At reconstrucción, el objetivo es abrir el camino a una inspección fiable. La grasa y los depósitos pueden ocultar marcas, fisuras o desgaste, aunque la limpieza por sí sola no sustituye el método de inspección correspondiente. El proceso puede incluir un lavado inicial de suciedad gruesa, una fase más precisa con la pieza desmontada y un secado completo antes de medir o reparar.
At mantenimiento, la variabilidad suele ser mayor. Llegan referencias distintas, niveles de contaminación desiguales y conjuntos parcialmente montados. En este entorno resulta útil una máquina configurable y soportes adaptables, pero el programa debe seguir estando validado para cada familia de piezas. La flexibilidad no significa utilizar la misma química o el mismo ciclo para todo.
Métodos industriales para limpiar ejes de transmisión
No existe una tecnología universal. La mejor solución depende de la geometría, el contaminante, la producción y el criterio de aceptación. En muchos proyectos, el resultado procede de combinar acción química, temperatura, acción mecánica y tiempo, además de un aclarado y secado diseñados para la pieza.
Lavado por aspersión
The lavado por aspersión es una opción habitual para desengrasar superficies exteriores de ejes y componentes metálicos.
Una red de boquillas dirige la solución de lavado hacia la pieza mientras esta permanece sobre un soporte, se desplaza o gira de forma controlada.
En ejes largos, la cobertura depende de la posición de las boquillas, la distancia, el ángulo de impacto y las sombras que creen las bridas o los propios apoyos.
Cuando hay estrías, ranuras o extremos con geometría compleja, puede ser necesario reforzar zonas concretas con chorros dirigidos o modificar la orientación durante el ciclo.
Si el eje es tubular y está abierto, la limpieza interior requiere boquillas o lanzas alineadas con el conducto y una salida libre para el líquido y las partículas. Proyectar agua sobre el exterior no demuestra que el interior haya quedado limpio.
Ultrasonic cleaning
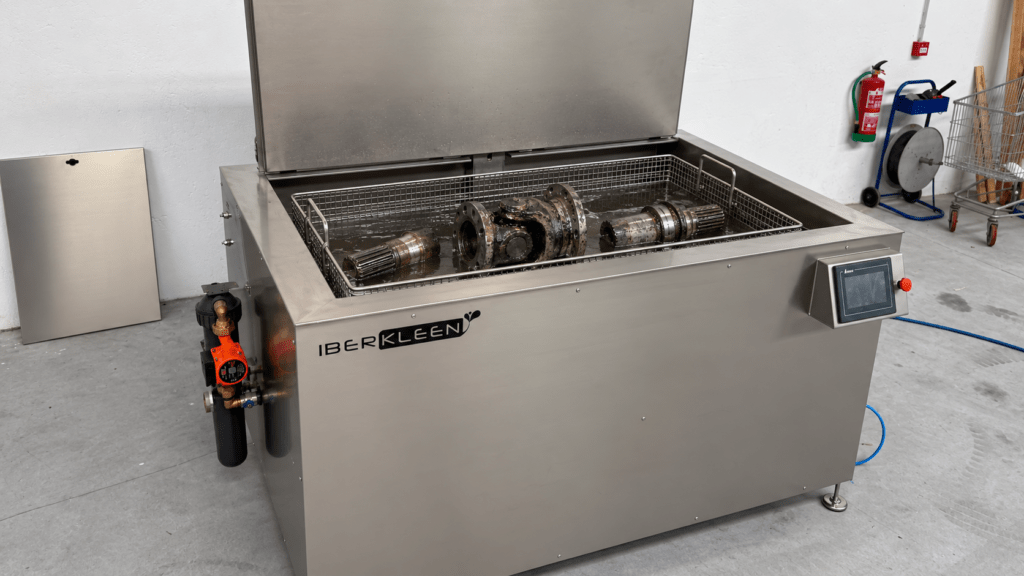
The ultrasonic machines trabajan por inmersión y resultan interesantes cuando la pieza desmontada presenta cavidades, estrías, pequeños taladros o superficies difíciles de alcanzar por un chorro directo. La cavitación actúa sobre las zonas mojadas por el baño, por lo que el posicionamiento, la eliminación de bolsas de aire y la circulación del líquido siguen siendo importantes.
Para ejes de gran longitud, la viabilidad depende de las dimensiones de la cuba, el peso, la forma de manipulación y la necesidad de sumergir la pieza completa. También debe verificarse la compatibilidad del conjunto: no conviene tratar como una pieza metálica desnuda un eje que conserve rodamientos sellados, elastómeros o lubricación interna sin estudiar antes sus materiales y su estado.
Túneles y líneas automáticas
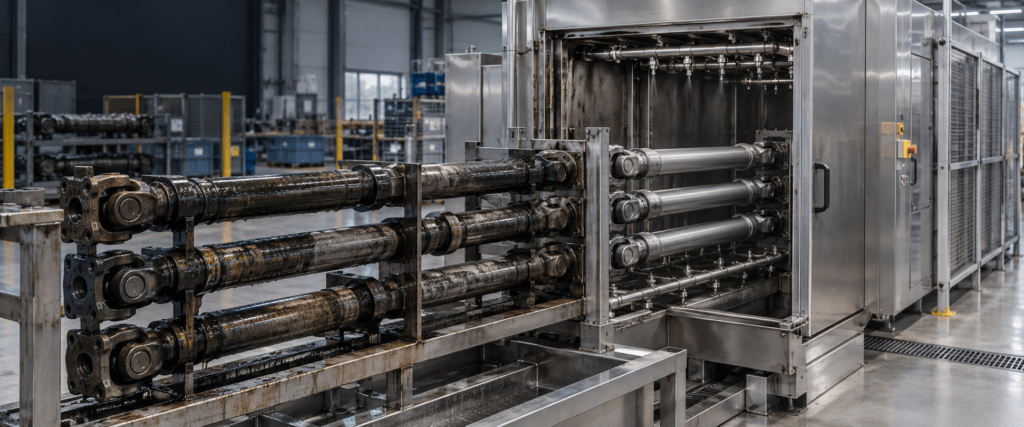
Cuando la producción es elevada o el lavado debe integrarse con otras operaciones, un túnel de limpieza de piezas o una línea automática permite separar etapas y controlar el flujo.
El proceso puede configurarse con prelavado, lavado, aclarado, soplado, secado y, si la especificación lo exige, una protección temporal compatible con la operación posterior. La carga puede realizarse manualmente, mediante transportador o con robot, siempre que el soporte mantenga la pieza estable y exponga las superficies necesarias.
La automatización aporta repetibilidad, pero no corrige una mala definición del proceso. Antes de fijar la velocidad del transportador o el número de etapas es necesario conocer la suciedad de entrada, la variación entre piezas, el nivel de sequedad requerido y el tiempo disponible hasta la siguiente operación.
Limpieza manual controlada
La limpieza manual puede tener sentido para producciones muy bajas, piezas excepcionales o retoques localizados.
Su limitación es la variabilidad entre operarios y la dificultad de documentar una cobertura constante. Una cabina cerrada con lanza, filtración y recogida del líquido mejora el control frente a la limpieza abierta, pero no sustituye a un sistema automático cuando existe una especificación repetitiva o una cadencia alta.
Technology | Encaja mejor cuando | Puntos a comprobar |
Aspersión en cabina | Ejes sueltos o lotes pequeños y medios con contaminación exterior. | Cobertura, zonas de sombra, soporte, giro, filtración y secado. |
Ultrasound | Piezas desmontadas con estrías, cavidades o geometrías que admiten inmersión. | Dimensión de cuba, peso, bolsas de aire, materiales y aclarado. |
Túnel o línea | Cadencia alta, varias etapas e integración con producción. | Orientación, transporte, separación de baños, trazabilidad y huella disponible. |
Manual en cabina | Referencias variables, baja producción o acabado localizado. | Ergonomía, repetibilidad, seguridad y gestión del efluente. |
Cómo limpiar el exterior las estrías y el interior de un eje hueco
La cobertura debe analizarse por zonas. En el exterior cilíndrico, el giro del eje o la aspersión desde varios ángulos ayuda a evitar sombras. Los apoyos no deben ocultar áreas críticas ni marcar superficies funcionales. En estrías y ranuras, el chorro debe llegar con un ángulo que arrastre la suciedad hacia una salida, no que la empuje a un fondo cerrado.
En un eje hueco, primero hay que confirmar que el conducto está abierto y que puede drenarse. Las lanzas o boquillas interiores deben adaptarse al diámetro, la longitud y los cambios de sección. Si existen orificios transversales, fondos ciegos o pasos conectados, la cobertura se valida con la pieza real. Una vista exterior limpia no permite inferir el estado de esos espacios.
Las juntas, crucetas y alojamientos merecen un tratamiento específico. Si se limpian desmontados, pueden orientarse o sumergirse para acceder a su geometría. Si permanecen montados, el proceso debe impedir que el detergente o el agua desplacen lubricante necesario, atraviesen un retén o queden atrapados. Esta decisión debe acordarse con el responsable del componente antes de diseñar el ciclo.
Solutions for external and internal degreasing and cleaning of pipes and tubes
Proceso recomendado de lavado aclarado secado y protección
Un proyecto industrial suele definirse como una secuencia, no como una única operación. La siguiente estructura es una base de ingeniería que debe adaptarse a la pieza y al resultado requerido:
- Caracterizar la pieza y la suciedad. Registrar materiales, recubrimientos, dimensiones, peso, geometrías internas, sellos y contaminantes reales.
- Preparar y cargar. Retirar exceso de suciedad cuando sea necesario, colocar el eje en un útil estable y orientar conductos o zonas críticas.
- Lavar. Aplicar el método elegido con una química compatible y parámetros definidos mediante prueba.
- Aclarar cuando el proceso lo requiera. Evitar que detergente o contaminación desprendida permanezcan sobre superficies funcionales.
- Drenar y secar. Diseñar el soplado o secado para ranuras, extremos y cavidades, no solo para la superficie visible.
- Proteger y manipular. Si el acero necesita protección temporal, seleccionar un producto compatible con el montaje, recubrimiento o almacenamiento posterior.
- Verificar. Aplicar el criterio de aceptación acordado y registrar las variables necesarias para repetir el proceso.
La gestión del baño forma parte del resultado. El aceite libre, las partículas y la concentración de suciedad cambian con cada carga. Filtración, separación de aceite, purgas y reposición deben dimensionarse a partir de la contaminación que entra en la máquina. Un ciclo bien ajustado puede perder estabilidad si el fluido no se mantiene dentro de sus condiciones de trabajo.
Qué máquina necesita cada aplicación
Un taller que reconstruye pocas referencias no necesita la misma instalación que una línea de fabricación.
Para lotes pequeños y contaminación exterior, una lavadora por aspersión con un útil específico puede ser suficiente si la pieza cabe, se soporta correctamente y recibe cobertura completa. Si la geometría incluye cavidades o estrías complejas y la pieza admite inmersión, los ultrasonidos pueden aportar una limpieza más uniforme en zonas accesibles al baño.
Cuando se requiere aclarado, secado o protección dentro de un mismo ciclo, una solución multiproceso evita manipulaciones intermedias. Para grandes producciones, un túnel o una célula automática permite coordinar carga, giro, lavado interior y exterior y descarga. En ejes largos o pesados, la solución suele ser a medida, porque la longitud útil, el reparto de apoyos, la carga total y el método de manipulación condicionan el diseño.
At IBERKLEEN fabricamos lavadoras por aspersión, sistemas de ultrasonidos, túneles y líneas especiales. La propuesta debe partir de una prueba y de los datos del proceso; no de asignar un modelo por el nombre de la pieza.
 Frequently asked questions about industrial turbine cleaning
Depende de la suciedad, la geometría, el estado de montaje, la producción y el resultado exigido. La aspersión suele ser eficaz sobre superficies exteriores; los ultrasonidos pueden ayudar en piezas desmontadas con geometrías complejas; y un túnel encaja cuando hay alta cadencia o varias etapas. La elección debe validarse con muestras reales.
Puede realizarse un lavado exterior si el proceso es compatible con retenes, juntas y zonas lubricadas. No debe asumirse que un conjunto montado admite inmersión, alta presión o cualquier detergente. Hay que identificar los materiales y evitar la entrada de líquido donde pueda desplazar lubricante o quedar retenido.
Mediante orientación adecuada, chorros dirigidos o inmersión, según la pieza. El útil debe dejar expuestas las zonas críticas y permitir que el líquido arrastre la contaminación hacia una salida. La cobertura se comprueba con la pieza real.
Debe confirmarse que el conducto está abierto, que puede drenarse y que una boquilla, lanza o proceso de inmersión alcanza toda la longitud. Los cambios de sección, fondos ciegos y orificios transversales necesitan una validación específica.
Depende de la química y de la operación posterior, pero el resultado debe definirse desde el principio. Si quedan restos de detergente o humedad en estrías y cavidades, pueden interferir con el montaje, un recubrimiento o el almacenamiento. En acero, también debe evaluarse la necesidad de protección temporal contra la corrosión.
El método debe corresponder a la especificación: inspección visual, control de película residual o análisis de partículas, entre otras posibilidades. Para componentes de automoción con requisito de limpieza técnica, la empresa puede trabajar con ISO 16232 o VDA 19.1, pero el límite concreto debe acordarse entre cliente y proveedor.
Solicita una prueba con tus ejes
Si necesitas automatizar la limpieza de ejes de transmisión, cardanes o árboles mecanizados, envíanos fotografías, dimensiones, peso, producción, suciedad y requisito de salida.
At IBERKLEEN estudiaremos si la aplicación necesita aspersión, ultrasonidos, una máquina multiproceso o una línea a medida y podremos plantear una prueba con piezas representativas antes de cerrar la configuración.